Назад
 22
Аннотация. В 2018 году в «Сыктывкар Тиссью Груп» была введена в эксплуатацию линия механического обезвоживания осадков сточных вод участка переработки макулатуры, производства АО «ДАКТ-Инжиниринг». В процессе пусконаладочных работ были достигнуты контрактные технологические показатели обезвоживания осадка.
В 2018 году на ОАО «Сыктывкар Тиссью Груп» был реализован проект по запуску технологической линии механического обезвоживания осадков сточных вод, образующихся на участке переработки вторичного сырья (макулатуры).
Поступающий на очистные сооружения шлам характеризуется высокой дисперсностью, изменчивым фракционным составом и выраженными гидрофильными свойствами, что усложняет его прямое прессование. Исходные параметры поступающего стока на входе в линию обезвоживания:
- Производительность: до 105 м³/ч;
- Концентрация взвешенных веществ: не более 3%;
- Зольность: 40–60 %;
- Состав загрязнений:
- наполнители — 40–60 %, размер частиц 3–6 мкм;
- волокна — 40–60 %, размер частиц 0,5–1,2 мм;
- прочие загрязнения — около 5 %, включая фрагменты древесины, пластика, пенопласта и другие включения размером до 3 мм.
Выбор технологической схемы обезвоживания был выполнен на основании лабораторных испытаний, проведённых на территории ОАО «Сыктывкар Тиссью Груп».
Основной задачей исследований являлось моделирование процессов сгущения и механического обезвоживания осадка, а также определение возможности применения оборудования производства АО «ДАКТ-Инжиниринг» в существующей технологической цепочке предприятия.
В ходе лабораторных испытаний были определены оптимальные тип и доза флокулянта, обеспечивающие эффективное образование и достаточную механическую прочность флокул. Полученные результаты подтвердили целесообразность применения двухстадийной технологической схемы, включающей предварительное сгущение и последующее механическое обезвоживание. Применение флокулянта на стадии подготовки осадка позволило укрупнить мелкодисперсные частицы и сформировать структуру флокул, способную эффективно удерживать твёрдую фазу при последующем удалении свободной и связанной воды.
Внедрённая технологическая схема состоит из следующих узлов:1. Узел приготовления и дозирования реагентов. Для приготовления рабочего раствора флокулянта установлены две автоматизированные станции приготовления флокулянта типа СПФ-2. Оборудование обеспечивает приготовление рабочего раствора заданной концентрации из сухого порошкообразного реагента и его последующее дозирование в технологический процесс.
2. Узел смешения и флокуляции. Последовательно установлены динамический смеситель типа ДС-100 и вертикальный башенный смеситель типа БС-950. Данное оборудование обеспечивает равномерное распределение флокулянта в объёме исходного шлама и необходимое время контакта реагента с твёрдой фазой. Такая организация процесса позволяет сформировать устойчивые флокулы без их разрушения перед подачей осадка на стадию сгущения.
3. Предварительное сгущение. Предварительное удаление свободной воды осуществляется на ленточном сгустителе типа СГП-2500. На движущемся фильтровальном полотне происходит гравитационное отделение основной массы свободной воды.
4. Механическое обезвоживание. Окончательное обезвоживание предварительно сгущённого осадка осуществляется на ленточном фильтр-прессе типа ФПП-2500. Сгущённый шлам равномерно распределяется между двумя фильтровальными лентами и подвергается последовательному воздействию возрастающего давления в зонах прессования.
5. Вспомогательное оборудование и автоматизация. В состав линии также входят насосные агрегаты для подачи исходного шлама и раствора флокулянта, запорно-регулирующая арматура и система автоматизации технологического процесса (АСУ ТП). Система автоматизации обеспечивает контроль и регулирование основных параметров работы оборудования, включая скорость движения фильтровальных лент, режимы их натяжения и промывки, а также расходные характеристики технологического процесса.
Одной из особенностей интеграции линии в существующую технологическую схему предприятия являлась необходимость обеспечения устойчивой работы оборудования при значительных колебаниях концентрации взвешенных веществ в исходном шламе.
В процессе пусконаладочных работ, выполненных специалистами АО «ДАКТ-Инжиниринг», были оптимизированы режимы работы оборудования, в том числе параметры натяжения и промывки фильтровальных полотен, а также дозирование флокулянта.
Оптимизация технологических режимов позволила обеспечить эффективное удержание мелкодисперсной твёрдой фазы на фильтровальных полотнах и предотвратить её проскок в фильтрат.
В ходе приёмо-сдаточных испытаний технологическая линия продемонстрировала устойчивую работу при повышенных нагрузках. Фактическая нагрузка по сухому веществу существенно превысила контрактные показатели.
Сравнительный анализ проектных требований и фактических данных ПНР приведён в таблице:
Таблица 1. Контрактные технологические параметры и значения, достигнутые в ходе проведения ПНР
| Контрактные технологические параметры | Контрактные параметры | Значения, достигнутые в ходе проведения ПНР |
|---|---|---|
| Производительность технологической линии обезвоживания | 105 м³/ч / 2,1 т СВ/ч, при содержании твёрдого не более 3 % | 105 м³/ч / 4,9 т СВ/ч, при содержании твёрдого в исходном шламе 4,64 %. |
| Остаточная влажность шлама (кека) | 55–60 % | 51–59 % |
| Количество взвешенных частиц в фильтрате | не более 300 мг/л | в среднем 120 мг/л |
Таким образом, при проектной производительности 105 м³/ч фактическая нагрузка по сухому веществу составила 4,9 т СВ/ч, что более чем в два раза превышает контрактное значение 2,1 т СВ/ч. При этом остаточная влажность получаемого кека находилась в диапазоне 51–59 %, а средняя концентрация взвешенных веществ в фильтрате составляла около 120 мг/л, что существенно ниже установленного контрактного ограничения в 300 мг/л.
Эксплуатационные испытания подтвердили высокую эффективность отечественного оборудования АО «ДАКТ-Инжиниринг» при обработке сложных по составу стоков макулатурных производств. Двухстадийная схема «сгуститель — фильтр-пресс» позволила получить стабильно сухой, пригодный для транспортировки кек и обеспечить высокую степень очистки возвратного фильтрата, что снизило циркуляционную нагрузку на локальные очистные сооружения комбината.
Иллюстративные материалы
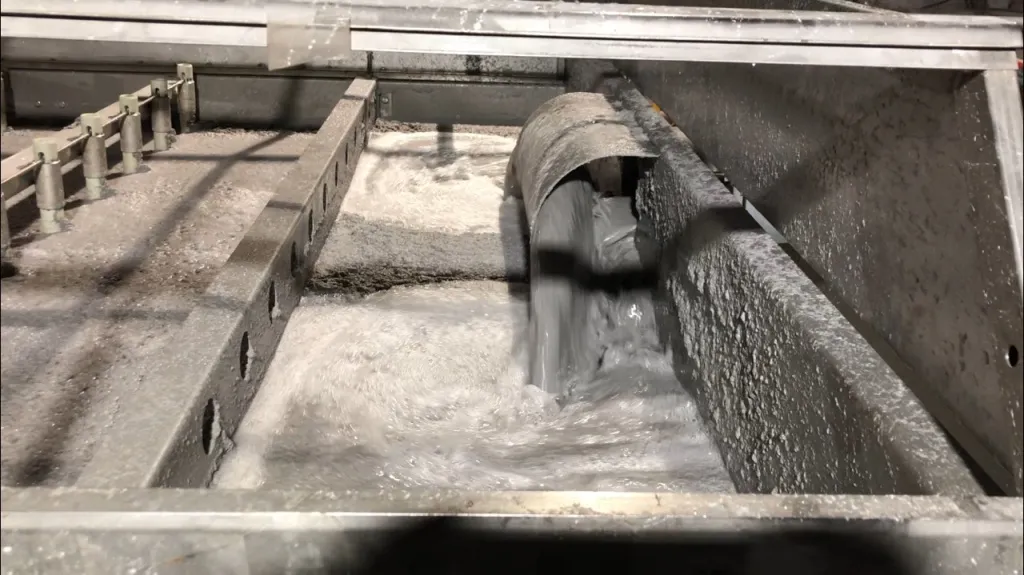
Рисунок 1. Исходный шлам перед подачей на сгущение.
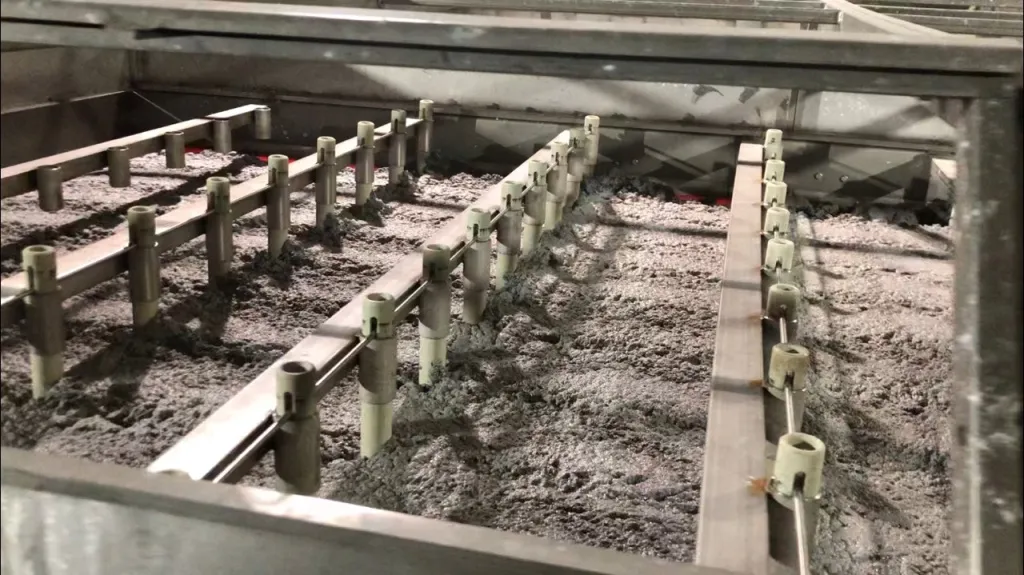
Рисунок 2. Шлам после предварительного сгущения на ленточном сгустителе СГП-2500.
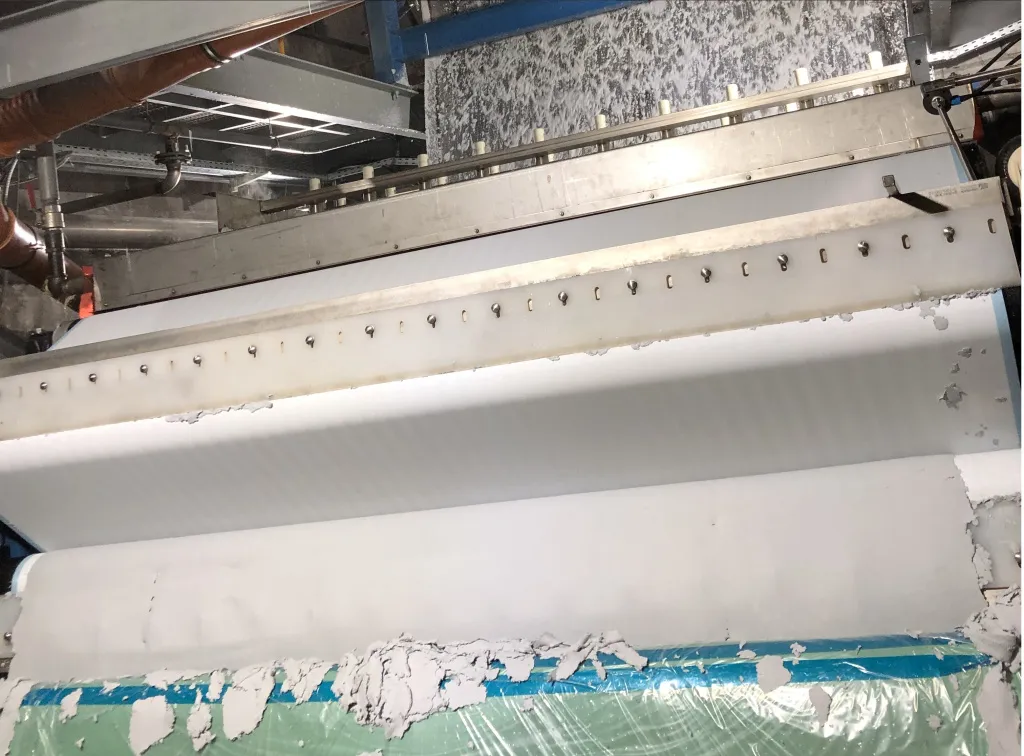
Рисунок 3. Процесс механического обезвоживания на ленточном фильтр-прессе ФПП-2500; состояние фильтровальных полотен и качество фильтрата.
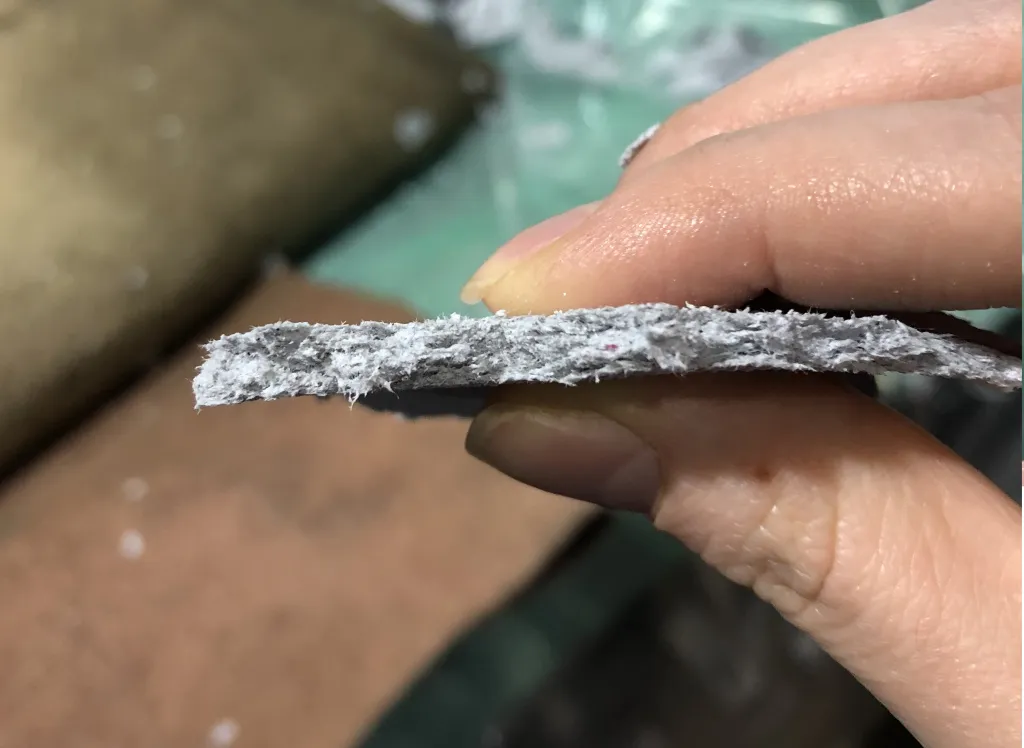
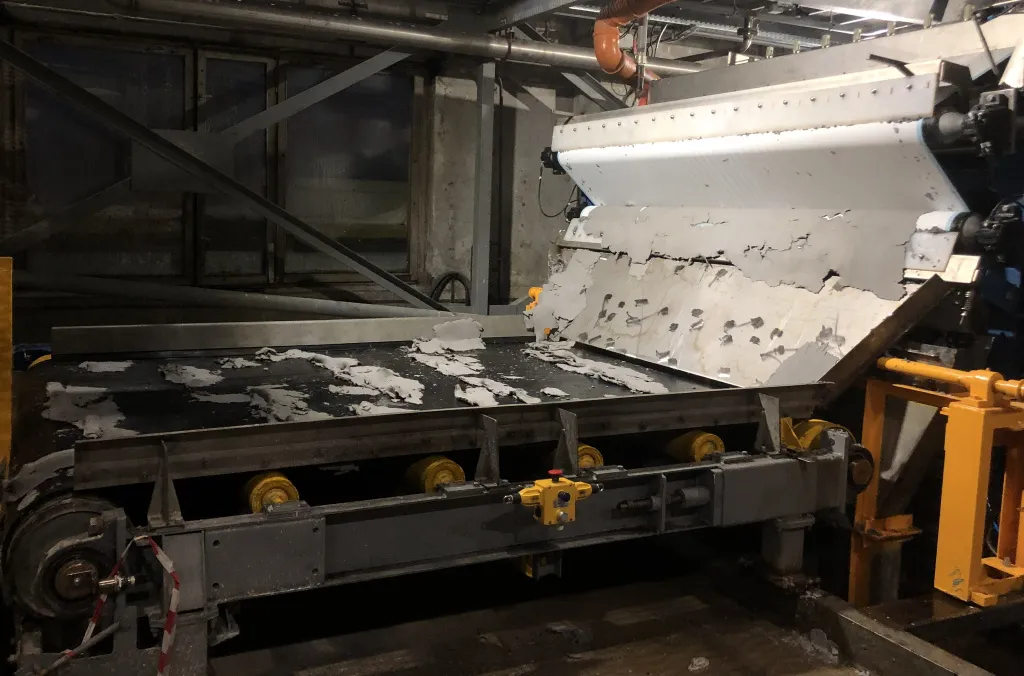
Рисунок 4. Обезвоженный кек, остаточная влажность 51–59 %.
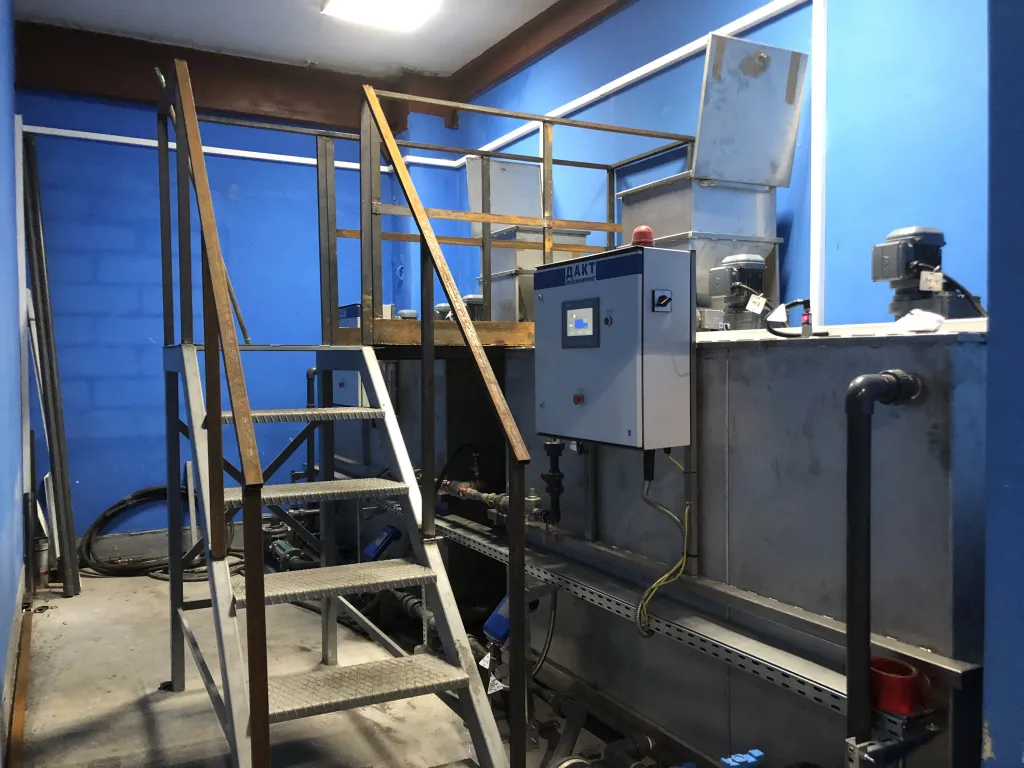
Рисунок 5. Станции приготовления и дозирования флокулянта СПФ-2 с площадкой обслуживания.
Реклама. АО «Дакт-Инжиниринг», ИНН 7702310197. Erid: 2RanykfM2mA