Назад
 3
Аннотация. В исследовании рассматривается влияние режима работы размалывающего аппарата и интенсивности размола, регулируемой расходом массы, подводимой мощностью и частотой вращения, на характеристики размола сульфатной целлюлозы высокого выхода из хвойной древесины южных штатов США. Сопоставлялись конический размалывающий аппарат Valmet OptiFiner PRO и двухдисковый DD6700 при одинаковой удельной краевой нагрузке (SEL). Оценивалось влияние периодического режима и режима однократного прохождения массы на энергоэффективность и физические свойства бумаги.
Результаты показали, что SEL пригодна в качестве исходного критерия сравнения, но не в полной мере учитывает различия геометрии размалывающих аппаратов, особенно угловые параметры. Анализ на основе C-фактора при выбранных гарнитурах показал, что в OptiFiner PRO волокна испытывают меньше воздействий, но интенсивность каждого воздействия выше, чем в DD6700 при сопоставимой SEL. Это влияет на длину волокна, индекс сопротивления сжатию на коротком участке (STFI) и развитие сопротивления раздиранию. Полученные результаты могут использоваться предприятиями для оптимизации энергетических затрат и стоимости размола. В целом конические аппараты могут обеспечивать преимущества по сопротивлению сжатию при среднем энергопотреблении, тогда как двухдисковые аппараты при повышенном расходе энергии сохраняют более высокое сопротивление раздиранию благодаря лучшему сохранению длины волокна.
Практическое применение. Исследование помогает понять сходство и различия конической и двухдисковой технологий размола с точки зрения энергоэффективности и развития прочности целлюлозы высокого выхода из хвойной древесины южных штатов США, используемой для производства небелёного крафтлайнера и мешочной бумаги. Результаты представляют интерес для предприятий, обновляющих оборудование и совершенствующих размол для снижения углеродного следа и повышения прочности волокнистого материала.
Различные технологии размола бумажной массы при низкой концентрации существуют уже давно — от простых аппаратов типа «Джордан» до новейших достижений в области конических размалывающих аппаратов с проточным движением массы через гарнитуру и уменьшенным углом конуса. Основные конструктивные усовершенствования, внедрявшиеся с течением времени, от плавающих валов до технологии шлицевого соединения ступиц, позволили улучшить следующие характеристики: гидравлическую пропускную способность (для повышения энергоэффективности), конструкцию гарнитур (для повышения безопасности), свойства волокон, требования к техническому обслуживанию и срок службы гарнитур. Аналогичным образом значительный прогресс обеспечили внедрение систем регулирования зазора, технологии предотвращения соприкосновения гарнитур и другие разработки. Однако общие цели процесса размола остались неизменными.
Главными целями размола по-прежнему являются улучшение свойств бумажного листа (гладкости, пористости, оптических свойств и/или прочности) при наименьшем возможном расходе энергии и одновременном сохранении приемлемых характеристик процесса производства бумаги (то есть обезвоживания, влияния мелочи, сушки и т. д.).
Поскольку бумажные предприятия стремятся модернизировать существующие производства или строить новые с нуля, в данном исследовании сравнивается работа размалывающих аппаратов двух современных конструкций. Независимо от того, связаны ли цели предприятия с экономией энергии, развитием прочности волокон или одновременно с тем и другим, общая задача состоит в том, чтобы представить информацию, основанную на объективном сравнении современной двухдисковой технологии с двумя рабочими зазорами серии DD6700 и конической технологии проточного размола OptiFiner PRO для небелёной хвойной целлюлозы, используемой в тарном картоне.
Тип волокнистой композиции действительно играет определяющую роль в выборе стратегии размола — от вторичного волокна и полуцеллюлозы до первичной сульфатной целлюлозы, — однако в настоящем исследовании этот вопрос не рассматривался. Все опыты по размолу проводились на хвойной сульфатной целлюлозе с высоким числом Каппа, полученной на предприятии на юго-востоке США, с расчётом на её применение при производстве крафтлайнера и мешочной бумаги. План эксперимента основан на теории удельной краевой нагрузки (SEL), одной из наиболее популярных и простых для понимания теорий размола, а для более качественной интерпретации результатов использовалась теория C-фактора, учитывающая геометрию размалывающих аппаратов, число воздействий и интенсивность воздействий на волокна.
Материалы и методы
Использованные теории
Первоначальный подход заключался в разработке плана экспериментального сравнения размалывающих аппаратов с использованием одной из наиболее популярных и широко применяемых в настоящее время теорий размола, а именно теории удельной краевой нагрузки (SEL). Брехт [1] обобщил этот распространённый двухпараметрический подход, показав, что изменение свойства можно непосредственно связать с двухпараметрической моделью, уравнением (1), в которой Eₙₑₜ обозначает количество подведённой энергии, или удельную полезную энергию, представленную уравнением (2), а Sₑ обозначает интенсивность обработки, или SEL, в уравнении (3). Свойствами в уравнении (1) могут быть, например, степень помола и результаты испытаний прочности. Впоследствии известные специалисты в этой области предложили ещё несколько теорий [2–11], включающих дополнительные факторы: удельную площадь, геометрию размалывающих аппаратов и число воздействий на волокно.
Уравнение (1)
ΔProperty = f(Eₙₑₜ, Sₑ).
В обозначениях уравнений (1)–(3): Eₙₑₜ — удельная полезная энергия размола, л. с.·сут/т или кВт·ч/т; Sₑ — удельная краевая нагрузка, Вт·с/м; P — полная мощность размола, л. с.; P₀ — мощность холостого хода, л. с.; Q — объёмный расход массы, галл/мин; ρ — плотность массы, фунт/галл; c — концентрация массы, %; Lᵣ — длина пересечений ножей за оборот, км/об; Ω — частота вращения, об/мин. При расчётах применяются соответствующие коэффициенты пересчёта единиц.
Уравнение (2)
Eₙₑₜ = (P − P₀)/(Qρc), л. с.·сут/т или кВт·ч/т.
Уравнение (3)
Sₑ = (P − P₀)/(Lᵣ Ω), Вт·с/м.
С использованием соответствующих коэффициентов пересчёта единиц:
Eₙₑₜ (л. с.·сут/т) = (P − P₀), л. с. / [Qρc, американских тонн/сут].
Qρc (американских тонн/сут) = Q (галл/мин) × 8,33 (фунт/галл) × c (фунт массы/фунт) × 60 (мин/ч) × 24 (ч/сут) / 2000 (фунт/т).
Sₑ = [(P − P₀), л. с. × 0,746 (кВт/л. с.)] / [Lᵣ (км/об) × Ω (об/мин) × (1 мин/60 с)], Вт·с/м.
Керекеш [3] описывает расчёты C-фактора и числа воздействий на волокно. Отправная точка сходна с ранее рассмотренными двухпараметрическими теориями. Керекеш утверждал, что энергия размола непосредственно связана с числом воздействий N и интенсивностью этих воздействий I, что представлено уравнением (4).
Уравнение (4)
E = N × I.
Здесь E — энергия на единицу массы; N — число воздействий на единицу массы; I — энергия одного воздействия.
Уравнение (4) можно преобразовать далее, чтобы получить C-фактор. Уравнение (5)
E = (C/F) × (P/C).
Уравнение (6)
N = C/F.
Уравнение (7)
I = P/C.
В уравнениях (5)–(7) P — полезная мощность, передаваемая волокнистой массе в размалывающем аппарате (общая нагрузка за вычетом нагрузки холостого хода); F — массовый расход волокна через аппарат; C — C-фактор, характеризующий способность размалывающего аппарата оказывать воздействия на волокна. В свою очередь, F можно выразить через более привычные практические параметры размола с помощью уравнения (8).
Уравнение (8)
F = Qρc.
Входящие в него Q, ρ и c были определены выше при описании теории SEL в расчёте массового расхода в знаменателе уравнения (2).
C-фактор характеризует способность размалывающего аппарата воздействовать на волокна целлюлозной массы; при этом предполагается, что аппараты с одинаковыми C-факторами будут вести себя сходным образом. Этот показатель был разработан для простой количественной характеристики размалывающих аппаратов. По мере появления новых аппаратов различной геометрии, формы и размеров теории, учитывающие геометрические различия, будут приобретать всё большее значение для интерпретации эмпирических результатов. Выведенные математические зависимости приведены у Керекеша [3] и не входят в предмет настоящего исследования, однако к ним мы вернёмся при интерпретации результатов сравнения аппаратов разных типов. Керекеш представил математические зависимости с учётом геометрии размалывающих аппаратов — как дисковых, так и конических; эти зависимости будут использованы при интерпретации результатов.
Сравнение периодического и однопроходного режимов
Понимание различий между периодическим режимом со 100%-ной рециркуляцией и однократным прохождением массы из ёмкости в ёмкость необходимо для переноса лабораторных результатов на промышленный масштаб. На рисунке 1 приведены распространённые схемы опытного размола. Теоретическую основу анализа рециркуляции предложил Керекеш [12], однако экспериментальные данные о развитии свойств волокна в этих режимах ограничены.
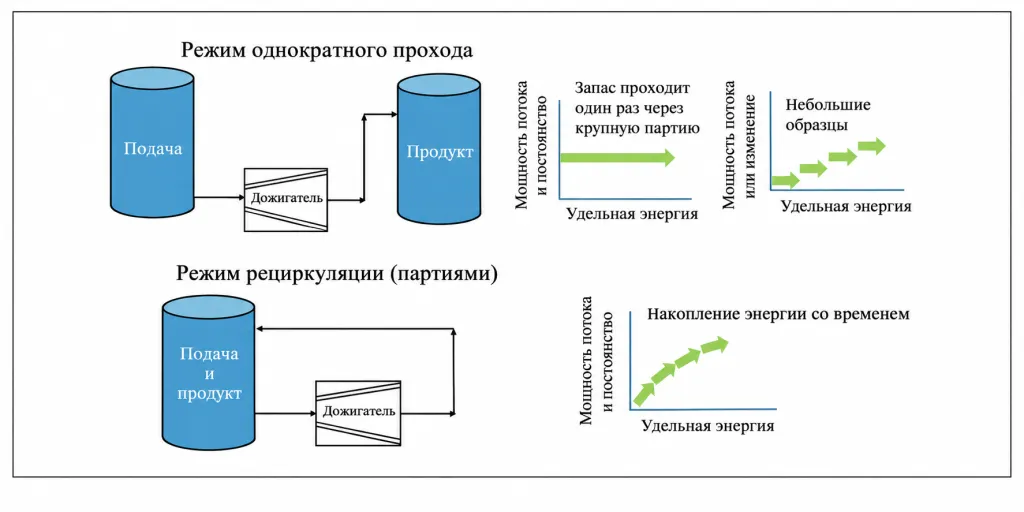
Рисунок 1. Типичные рабочие схемы и схемы отбора проб при опытно-промышленном и лабораторном размоле.
В данной работе сопоставлялись периодический режим с непрерывной циркуляцией через хорошо перемешиваемую ёмкость, моделирующую реактор идеального смешения (CSTR), и однопроходный режим с последовательной перекачкой массы между ёмкостями. В обоих случаях поддерживались сопоставимые интенсивность размола и удельная энергия, чтобы наблюдаемые различия зависели именно от режима обработки.
Периодический режим имеет существенные организационные преимущества в опытно-промышленных и лабораторных условиях, особенно когда количество волокнистой массы, продолжительность эксперимента и бюджет ограничены. Он обеспечивает эффективное накопление энергии и равномерную обработку всего волокнистого материала, тогда как однопроходный режим точнее воспроизводит исследования, проводимые в условиях промышленных предприятий.
Наши эксперименты показали, что при одинаковых условиях периодический и однопроходный режимы обеспечивают статистически сходные результаты по основным показателям свойств волокна (например, прочности и степени помола), даже при увеличении подводимой энергии. Это позволяет считать периодический режим обоснованной и эффективной заменой однопроходного режима в исследованиях на опытно-промышленном оборудовании без ухудшения качества данных или их применимости к промышленным процессам. Основным практическим различием стала эксплуатационная эффективность: для получения сопоставимых результатов периодический режим требовал значительно меньше времени — примерно одну седьмую времени однопроходного режима.
Эти результаты подтверждают возможность использования периодического режима в масштабных опытно-промышленных испытаниях, что позволяет проводить эксперименты быстрее и эффективнее расходовать ресурсы, сохраняя уверенность в прогностической ценности результатов для условий промышленного размола.
Экспериментальная часть
Товарную рулонную целлюлозу, на 100% состоявшую из первичного хвойного волокна с высоким числом Каппа, доставили в Центр разработки процессов Университета Мэна в Ороно, штат Мэн, США. Материал был сформован в листы и полностью распущен в гидроразбивателе в течение 30 мин при номинальном pH около 8,0, температуре около 25 °C и концентрации массы 6%. После такой обработки не наблюдалось видимых нераспущенных хлопьев. После роспуска волокнистую массу перемещали в питающий резервуар размалывающего аппарата и разбавляли до целевой концентрации для размола около 4%. Типичный объём партии для работы размалывающего аппарата составлял приблизительно от 1800 до 3200 галлонов.
Из каждого имеющегося рулона целлюлозы отбирали пробы для определения исходных свойств. К ним относились степень помола, характеристики MorFi (длина волокон, содержание мелочи и т. д.), водоудерживающая способность (WRV), а также показатели лабораторных отливок, изготовленных по методикам TAPPI, для расчёта индексов сопротивления растяжению, раздиранию, продавливанию и сжатию на коротком участке (STFI). Эти исходные пробы соответствовали нулевой точке шкалы удельной энергии размола. Испытания повторяли при различных заранее установленных значениях SEL приблизительно через каждые 3 л. с.·сут/т для построения зависимостей развития свойств в соответствии с уравнением (1), сохраняя близкими и удельную энергию, и интенсивность обработки в каждом опыте.
Двухдисковую технологию представлял аппарат Valmet серии 6700 с дисками диаметром 20 дюймов, коническую — Valmet OptiFiner PRO1 с проточной гарнитурой. В аппаратах PRO угол конуса значительно меньше, чем у традиционных конических размалывающих аппаратов. Главное отличие состоит в том, что масса поступает в область вращения гарнитуры через роторные элементы, а не через входную часть конуса. Обе машины установлены в Центре разработки процессов Университета Мэна и показаны на рисунке 2; схемы движения массы предоставлены Valmet (рисунок 3).
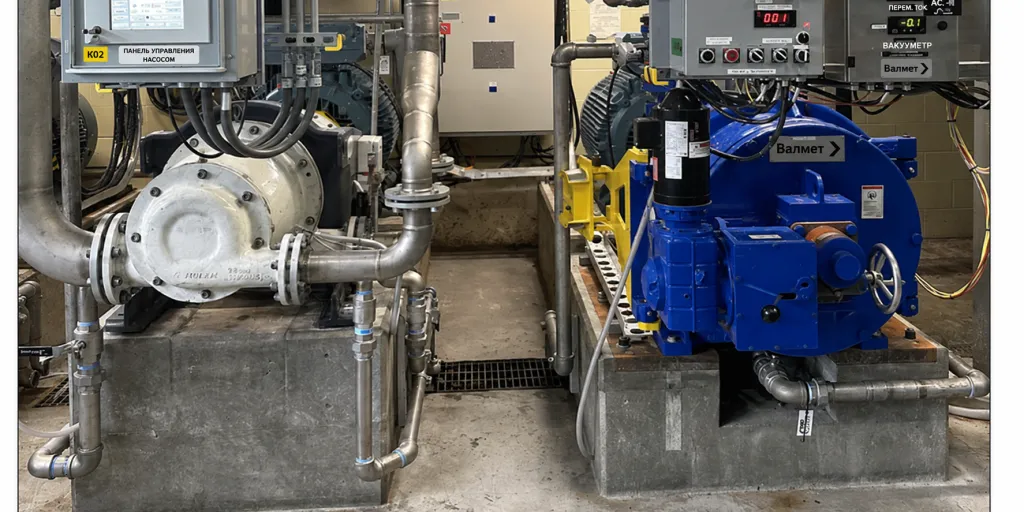
Рисунок 2. Конический размалывающий аппарат Valmet OptiFiner PRO1 (слева) и двухдисковый DD6700 (справа). Фотография предоставлена Центром разработки процессов Университета Мэна.
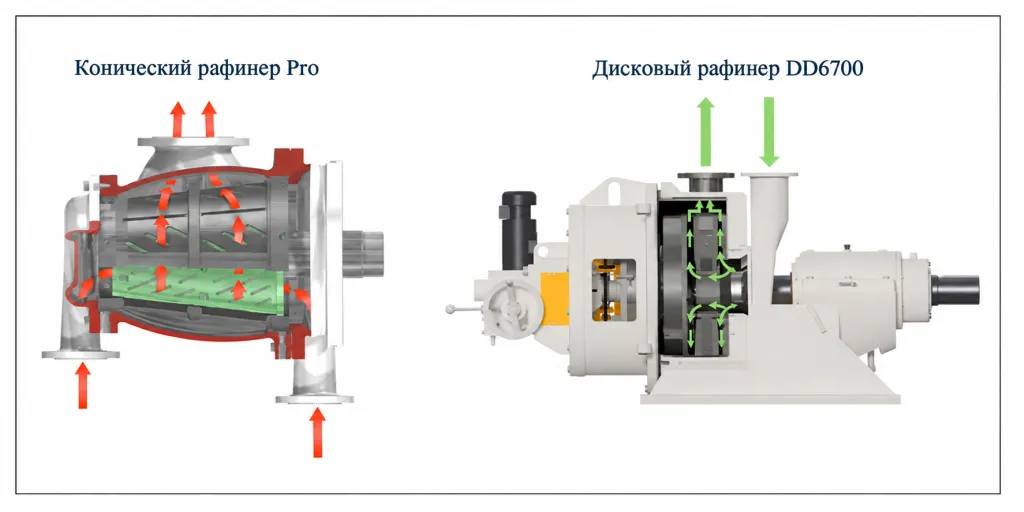
Рисунок 3. Направления движения волокна через два размалывающих аппарата. Схемы предоставлены Valmet.
Для обоих размалывающих аппаратов использовались серийно выпускаемые гарнитуры; соответствующие характеристики приведены в таблице I.
Таблица I. Параметры гарнитур, использованных в сравнительных испытаниях.
| Размалывающий аппарат | Идентификатор гарнитуры | Длина кромок, км/об | Угол ножей | Ширина ножей, мм | Ширина канавок, мм | Высота ножей, мм |
|---|---|---|---|---|---|---|
| OptiFiner PRO1 | PRO1RC02G/SC02G | 5.3 | Ротор 30°; статор 10° | 2.5 | 3.5 | 7.0 |
| DD6700, 20 дюймов | 20BJK103/104 | 4.85 | 10° | Внешняя 2.67; внутренняя 3.05 | Внешняя 3.68; внутренняя 4.14 | Внешняя 7.14; внутренняя 7.82 |
На протяжении всего эксперимента на каждом размалывающем аппарате использовались одни и те же соответствующие ему гарнитуры. Конструкции гарнитур и частоты вращения были выбраны так, чтобы получить сходные окружные скорости, сохраняя для сравнения постоянными два параметра теории SEL. Расход через размалывающий аппарат, подводимую мощность и частоту вращения регулировали таким образом, чтобы поддерживать эти параметры; соответствующие значения приведены для каждого опыта. Для каждого заданного значения удельной энергии и интенсивности проводили три серии опытов с несколько отличающимися параметрами, чтобы экспериментально проверить двухпараметрическую модель на распространённых показателях свойств. Незначительные изменения частоты вращения компенсировали изменениями расхода и мощности, чтобы получить одинаковые параметры и удовлетворить уравнению (1).
Для типичной небелёной хвойной сульфатной целлюлозы южных штатов США производители размалывающего оборудования рекомендуют диапазон интенсивности от 2,5 до 4,5 Вт·с/м при размоле массы низкой концентрации. В настоящей работе интенсивность во всех испытаниях устанавливали на уровне около 2,9 Вт·с/м.
Степень помола по канадскому стандарту (CSF) определяли по TAPPI T 227. По результатам пяти отдельных партий средняя исходная степень помола составила около 734 мл при стандартном отклонении 14 мл. Морфологию волокон измеряли прибором MorFi (Techpap, Гренобль, Франция) по принципам ISO 16065-2. Для расчётов принимали исходную длину хвойного волокна 2,3 мм и массу единицы длины волокна 0,331 мг/м. Число Каппа определяли по TAPPI T 236: среднее из шести измерений составляло около 98 при стандартном отклонении 3 единицы.
Лабораторные отливки изготавливали по TAPPI T 220 с модификацией: целевая масса отливки составляла 2 г для лучшего соответствия массе 1 м² небелёного крафтлайнера. STFI, сопротивление растяжению, продавливанию и раздиранию измеряли соответственно по TAPPI T 826, T 494, T 403 и T 414; результаты пересчитывали в индексы с учётом массы отливок. Водоудерживающую способность определяли по TAPPI UM 256. Погрешности на графиках представлены стандартной ошибкой, равной стандартному отклонению, делённому на квадратный корень из числа проб.
Сравнение периодического и однопроходного режимов проводили только на DD6700; конический аппарат на этом этапе не исследовали. Сопоставляли две серии с одинаковой энергией и интенсивностью по уравнениям (1)–(3). В однопроходном режиме всю массу пропускали из питающей в приёмную ёмкость при настройках промышленного уровня. После завершения прохода оставшуюся массу на питающей стороне удаляли, а обработанную массу возвращали в исходную ёмкость для следующего прохода. Процедуру повторяли пять раз, затрачивая около 3 л. с.·сут/т за проход. Такая схема имитирует последовательное прохождение массы через несколько аппаратов на пути к напорному ящику БДМ.
В периодическом режиме использовали одну ёмкость, в которую непрерывно возвращали обработанную массу; это соответствовало 100%-ной рециркуляции. Массу тщательно перемешивали, а удельную энергию накапливали во времени. Пробы отбирали с шагом 3 л. с.·сут/т. Настройки аппарата в обоих режимах были одинаковыми. Уставки DD6700 представлены в таблице II. Целевое значение полезной удельной энергии составляло около 3,0 л. с.·сут/т за проход при SEL около 2,9 Вт·с/м; частоту вращения и полезную мощность корректировали по уравнению (3).
Таблица II. Условия испытаний DD6700 для сравнения однократного прохождения и 100%-ной рециркуляции (SEL — удельная краевая нагрузка).
| Параметр | Единицы | Оба режима |
|---|---|---|
| Частота вращения | об/мин | 700 |
| Длина пересечений ножей за оборот | км/об | 4.85 |
| Диаметр гарнитуры | дюйм | 20 |
| Мощность холостого хода | л. с. | 55 |
| Полная мощность | л. с. | 272 |
| Концентрация | % | 4.0 |
| Расход массы | галл/мин | 302 |
| Окружная скорость | м/с | 18.6 |
| Удельная полезная энергия за проход | л. с.·сут/т | 3.00 |
| Интенсивность SEL | Вт·с/м | 2.9 |
Результаты и обсуждение
Периодический режим и последовательное прохождение массы через DD6700
Пробы отбирали после размалывающего аппарата при близких расчётных значениях полезной энергии и интенсивности. На рисунках 4–7 показаны зависимости CSF, индекса STFI, индекса сопротивления продавливанию, а также соотношения индексов сопротивления раздиранию и растяжению от удельной энергии размола.
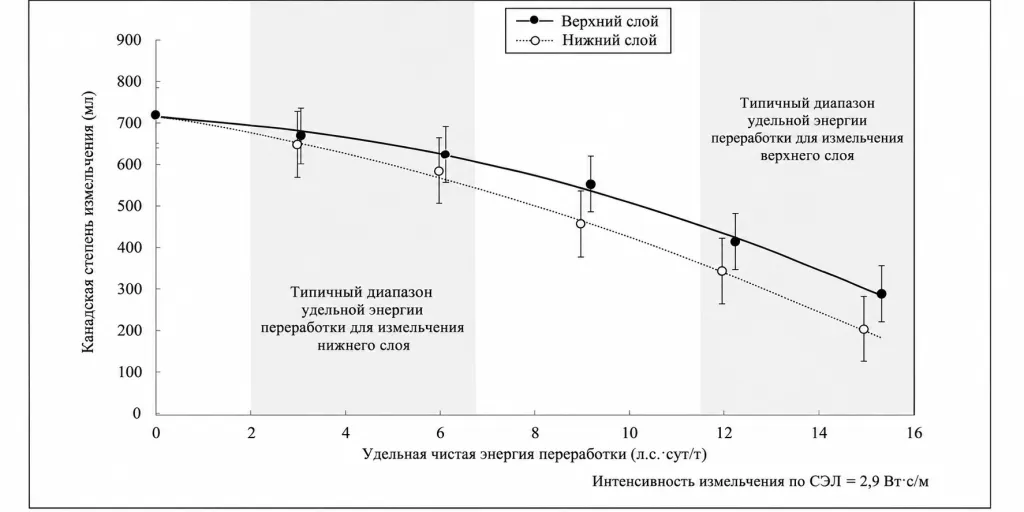
Рисунок 4. Изменение степени помола по канадскому стандарту в зависимости от подведённой удельной энергии при периодическом и однопроходном режимах размола (SEL — удельная краевая нагрузка).
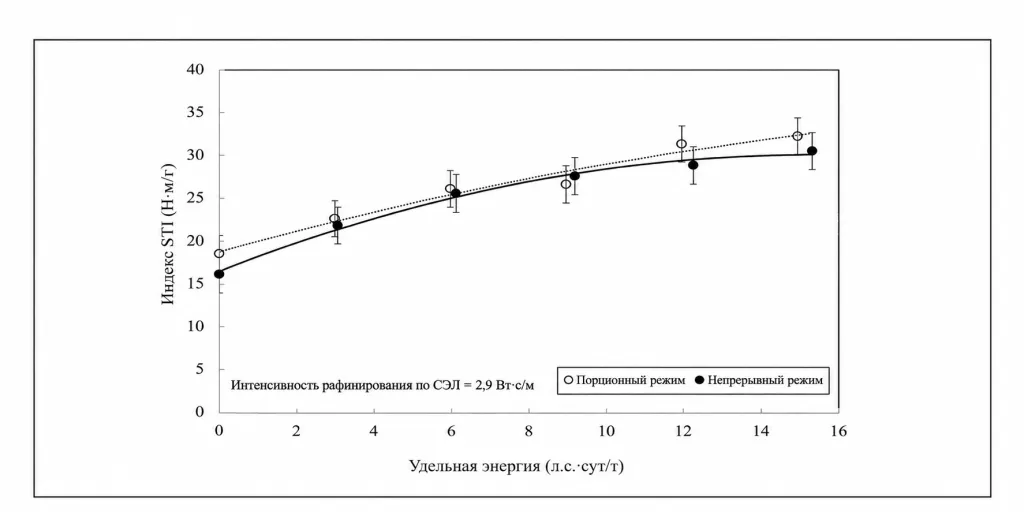
Рисунок 5. Индекс сопротивления сжатию на коротком участке в зависимости от подведённой удельной энергии при периодическом и однопроходном режимах размола.
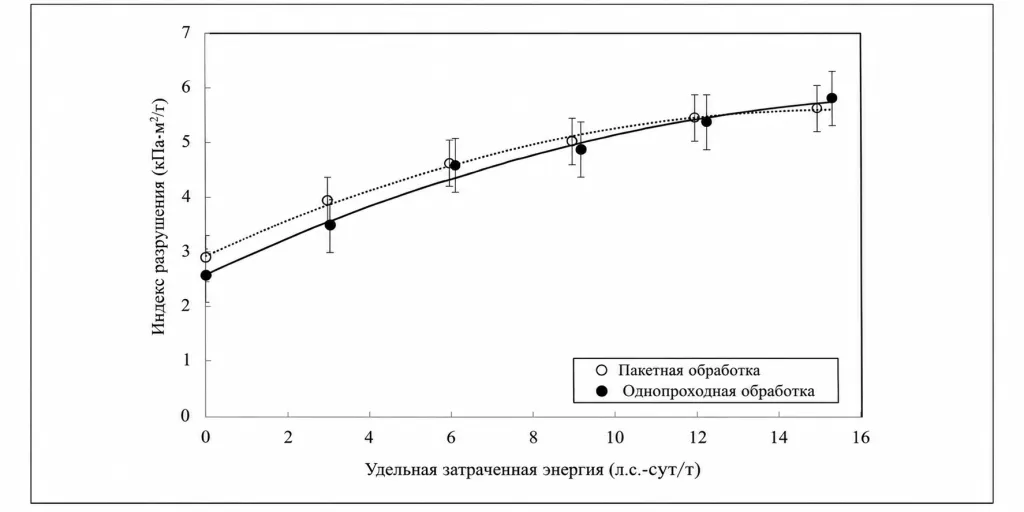
Рисунок 6. Индекс сопротивления продавливанию в зависимости от подведённой удельной энергии при периодическом и однопроходном режимах размола.
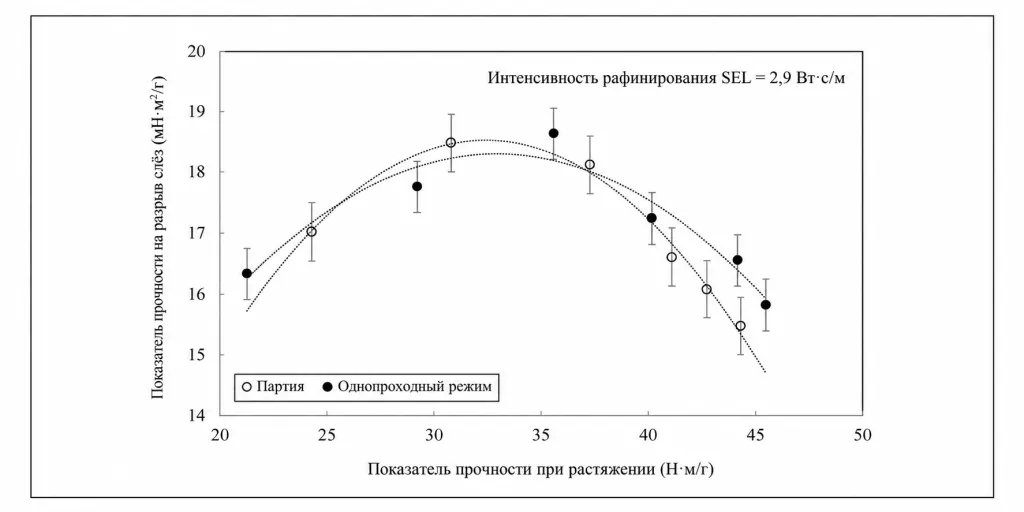
Рисунок 7. Индекс сопротивления раздиранию в зависимости от индекса сопротивления растяжению при периодическом и однопроходном режимах размола.
На рисунке 4 наблюдалось постепенное расхождение кривых CSF, которое приближалось к порогу статистической значимости, однако результаты для периодического и однопроходного режимов оставались сходными в диапазонах удельной энергии, характерных для размола массы нижнего и верхнего слоёв крафтлайнера. Для диапазона удельной энергии 2–6 л. с.·сут/т, обычно соответствующего размолу массы нижнего слоя крафтлайнера, получено значение p = 0,158, указывающее на отсутствие статистически значимых различий в этой области. По мере приближения энергии к 12–15 л. с.·сут/т значения p несколько изменялись; значение p = 0,123 также указывало на отсутствие статистически значимых различий. Вместе с тем эти значения p показывают, что для большей уверенности необходимы дополнительные данные. Возможная причина — при 100%-ной рециркуляции возрастает вероятность того, что волокно встретится с ножом гарнитуры более одного раза.
После анализа прочностных характеристик размолотой целлюлозы было установлено, что полученные физические свойства статистически сходны вне зависимости от режима размола даже при повышении подведённой энергии. Любые различия в степени помола были недостаточны, чтобы вызвать различия в физической прочности, определяемой индексами STFI и сопротивления продавливанию. Это видно по перекрытию значений сопротивления сжатию и индекса сопротивления продавливанию во всём диапазоне удельной энергии независимо от режима.
Тенденции изменения соотношения индексов сопротивления раздиранию и растяжению также были очень сходными и демонстрировали хорошо известное достижение максимума сопротивления раздиранию по мере продолжающегося роста сопротивления растяжению. Небольшое расхождение зависимостей раздирания от растяжения на границах интервалов погрешности было отмечено при очень высокой удельной энергии, приближающейся к 14 л. с.·сут/т. Это может иметь определённое значение для размола массы верхнего слоя крафтлайнера, но, безусловно, не для традиционного размола массы его нижнего слоя. Изучение средневзвешенной по длине длины волокна и взвешенного по длине содержания мелочи по мере роста энергии (рисунки 8 и 9) не выявило существенных различий в укорочении волокон между периодическим и однопроходным режимами, которые могли бы объяснить возрастающее различие CSF при увеличении энергии.
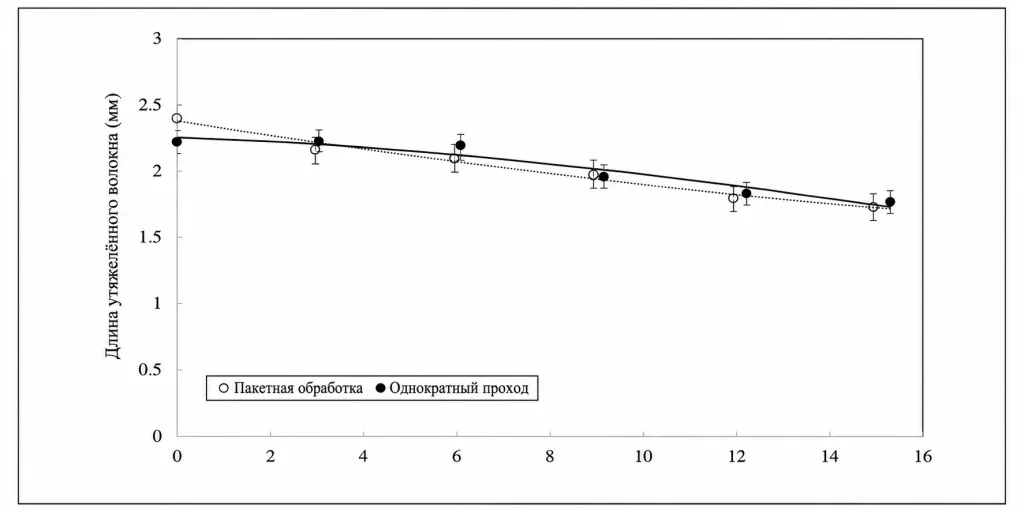
Рисунок 8. Средневзвешенная по длине длина волокна при периодическом и однопроходном режимах размола.
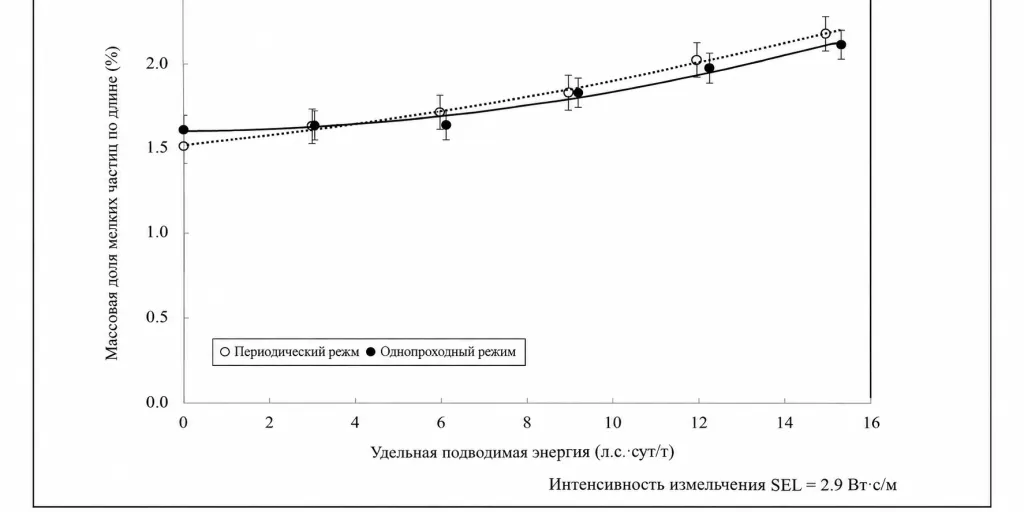
Рисунок 9. Изменение доли мелочи, взвешенной по длине, при периодическом и однопроходном режимах размола.
В опытно-промышленных и лабораторных условиях важны практические затраты времени на работу размалывающего аппарата и эффективность испытаний; при планировании опытов необходимо учитывать оптимальное использование времени, отведённого на испытания, и бюджет. Наибольшее различие между периодическим и однопроходным режимами при обработке необходимых больших объёмов массы заключалось в том, что организация однопроходного размола требовала в семь раз больше времени, чем периодического, для получения сходных результатов при интерпретации развития прочности. Как правило, получение кривых зависимости свойств от удельной энергии в периодическом режиме занимало от 30 до 40 мин, тогда как в однопроходном режиме — 3,5 ч, причём приходилось многократно перекачивать и перемещать массу. С учётом приведённых выше результатов и статистического анализа было решено использовать в дальнейшем периодический режим для сравнения DD6700 с коническим аппаратом OptiPRO1 в интересах экономии времени и соблюдения рамок исследования.
Сравнение OptiFiner PRO и DD6700
Ранее двухдисковые и конические аппараты уже сопоставлялись в литературе [13, 14]. На основе уравнений (1)–(3) для каждого аппарата разработали три набора параметров. Для поддержания постоянной интенсивности при 100%-ной рециркуляции регулировали частоту вращения двигателя, подводимую мощность и расход массы. Всего сравнили шесть опытов: A, J и H на DD6700 (таблица III) и G, F и C на OptiFiner PRO1 (таблица IV). Буквы пропущенных серий соответствуют испытаниям с ошибками, отклонениями интенсивности или нестабильной работой; их результаты в анализ не включались.
Для DD6700 частота вращения составляла 700, 756 и 800 об/мин в опытах A, J и H соответственно, а полная мощность — 272, 302 и 306 л. с. Для конического аппарата частоты вращения составляли 756, 840 и 900 об/мин (опыты G, F и C), полная мощность — 289, 323 и 350 л. с. Полезную мощность определяли вычитанием мощности холостого хода из общей мощности. Мощность холостого хода измеряли экспериментально на массе при заданном расходе и концентрации с полностью разведёнными гарнитурами. Все условия рассчитывались на SEL около 2,9 Вт·с/м. Окружные скорости были сопоставимыми по порядку величины, однако для конического аппарата обычно получались более высокими. Для расчёта конического аппарата использовали наибольший диаметр ротора 13,4 дюйма, для DD6700 — диаметр дисков 20 дюймов.
Таблица III. Целевые параметры размола на двухдисковом аппарате DD6700.
| Параметр | Единицы | Опыт A | Опыт J | Опыт H |
|---|---|---|---|---|
| Частота вращения | об/мин | 700 | 756 | 800 |
| Длина пересечений ножей за оборот | км/об | 4.85 | 4.85 | 4.85 |
| Диаметр гарнитуры | дюйм | 20 | 20 | 20 |
| Мощность холостого хода | л. с. | 55 | 64 | 55 |
| Полная мощность | л. с. | 272 | 302 | 306 |
| Концентрация | % | 4.0 | 4.0 | 4.0 |
| Расход массы | галл/мин | 302 | 330 | 349 |
| Окружная скорость | м/с | 18.6 | 20.1 | 21.3 |
| Удельная полезная энергия за проход | л. с.·сут/т | 3.00 | 3.01 | 3.00 |
| Интенсивность SEL | Вт·с/м | 2.86 | 2.91 | 2.90 |
Таблица IV. Целевые параметры размола на коническом аппарате OptiFiner PRO1.
| Параметр | Единицы | Опыт G | Опыт F | Опыт C |
|---|---|---|---|---|
| Частота вращения | об/мин | 756 | 840 | 900 |
| Длина пересечений ножей за оборот | км/об | 5.30 | 5.30 | 5.30 |
| Диаметр гарнитуры | дюйм | 13.4 | 13.4 | 13.4 |
| Мощность холостого хода | л. с. | 28 | 35 | 39 |
| Полная мощность | л. с. | 289 | 323 | 350 |
| Концентрация | % | 4.0 | 4.0 | 4.0 |
| Расход массы | галл/мин | 361 | 400 | 420 |
| Окружная скорость | м/с | 13.5 | 15 | 16 |
| Удельная полезная энергия за проход | л. с.·сут/т | 3.01 | 3.00 | 3.09 |
| Интенсивность SEL | Вт·с/м | 2.92 | 2.90 | 2.92 |
После шести опытов физические свойства массы измеряли через каждые 3,0 л. с.·сут/т вплоть до суммарной полезной энергии 12–15 л. с.·сут/т. На рисунке 10 показана зависимость CSF от энергии размола для трёх опытов на каждом аппарате. Сплошная линия и закрашенные символы соответствуют DD6700, пунктирная линия и незакрашенные символы — коническому аппарату. Вариация параметров SEL вызывала небольшие изменения CSF; результаты DD6700 группировались плотнее, чем результаты OptiFiner PRO. По мере роста энергии различия между аппаратами усиливались. При статистическом сравнении диапазонов энергозатрат для нижнего и верхнего слоёв крафтлайнера получены значения p = 0,240 и p = 0,016 соответственно. При меньшей энергии различия не были статистически значимыми, при большей — становились значимыми. Следовательно, при одинаковой SEL геометрия аппарата влияет на результат размола.
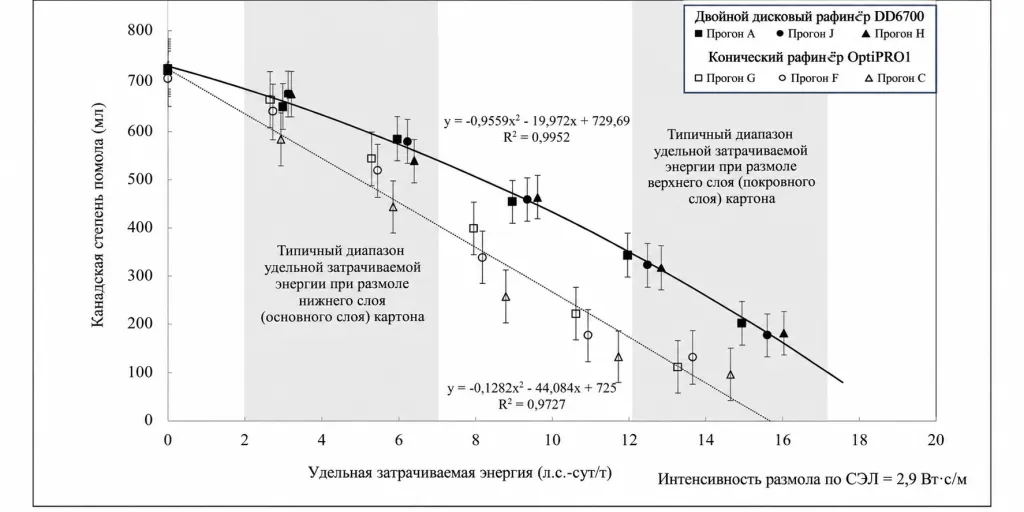
Рисунок 10. Изменение степени помола при эквивалентной интенсивности SEL 2,9 Вт·с/м для двух типов размалывающих аппаратов.
На рисунке 11 приведена зависимость среднего индекса STFI от средней полезной удельной энергии. Для дальнейшего анализа результаты трёх опытов каждого типа аппарата усредняли. STFI особенно важен для высокопрочных марок крафтлайнера. Показатели прочности нормировали по массе лабораторных отливок для снижения вариабельности. Кривая для массы, размолотой в коническом аппарате, находилась приблизительно на 1 Н·м/г выше кривой DD6700. Это согласуется с более интенсивным развитием свойств в коническом аппарате при одинаковой полезной энергии. При примерно 6 л. с.·сут/т значение p составило 0,000356: различие статистически значимо. В диапазоне энергозатрат, характерном для размола хвойной сульфатной целлюлозы с высоким числом Каппа для нижнего слоя крафтлайнера, OptiFiner PRO может обеспечивать энергетическое преимущество при формировании сопротивления сжатию. При приближении к 12 л. с.·сут/т, типичных для верхнего слоя, кривые вновь сходились, а статистические различия уменьшались.
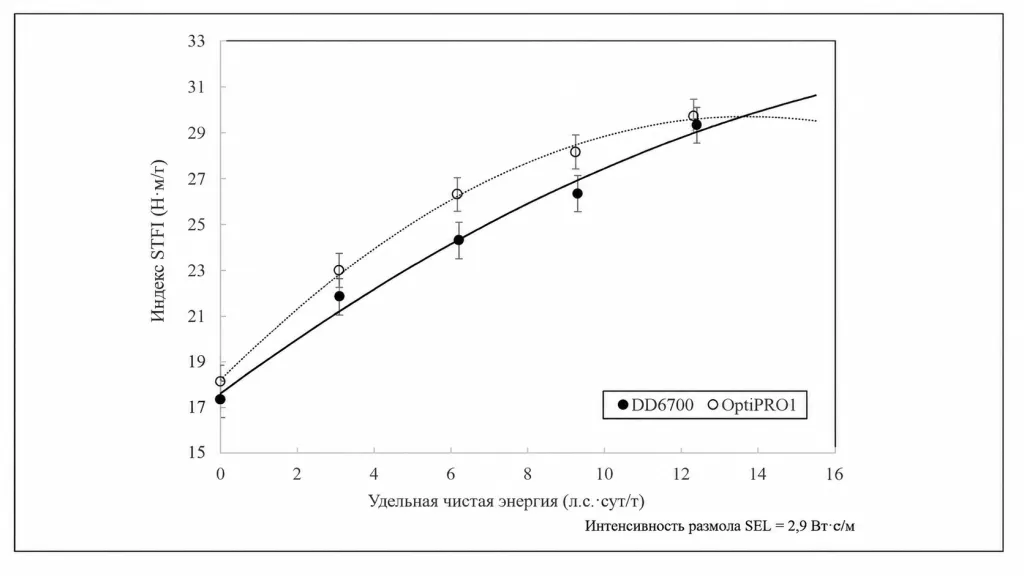
Рисунок 11. Индекс сопротивления сжатию в зависимости от полезной удельной энергии размола для двух типов размалывающих аппаратов.
Другим широко применяемым испытанием картона для плоских слоёв гофрокартона остаётся определение сопротивления продавливанию, или испытание Маллена. На рисунке 12 показана зависимость средних значений индекса сопротивления продавливанию от средней полезной энергии для опытов на двухдисковом и коническом аппаратах. Как и ожидалось, между сопротивлением продавливанию и полезной подведённой энергией наблюдалась положительная зависимость. Однако при сравнении развития сопротивления продавливанию в двух технологиях размола по удельной энергии при интенсивности около 2,9 Вт·с/м отмечались значительное перекрытие данных и незначительные различия. Сделан вывод, что две линии тренда статистически сходны в исследованном диапазоне энергии.
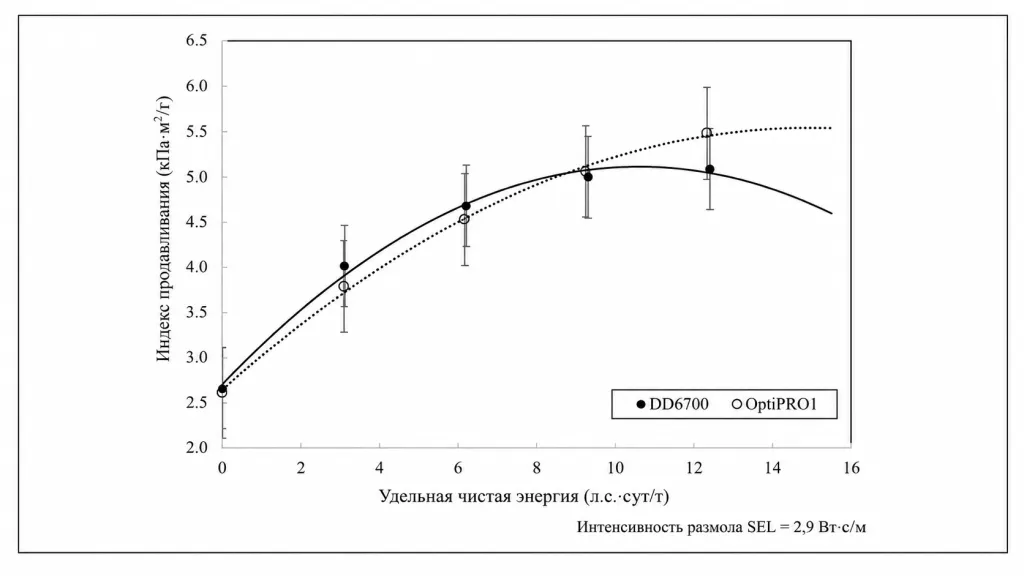
Рисунок 12. Индекс сопротивления продавливанию в зависимости от полезной удельной энергии размола для двух типов размалывающих аппаратов.
Помимо испытаний крафтлайнера, особый интерес представляло сравнение между типами размалывающих аппаратов обычно важных для крафт-мешочной бумаги показателей — индексов сопротивления раздиранию и растяжению. Эти показатели часто представляют на одном графике, откладывая один относительно другого, чтобы проследить развитие обоих свойств в процессе размола. На рисунке 13 показана взаимосвязь индексов сопротивления раздиранию и растяжению для целлюлозы, размолотой на двухдисковом и коническом аппаратах при постоянной интенсивности размола.
На графике также приведены соответствующие средние значения степени помола CSF для целлюлозы после конического и двухдискового размола; они обозначены подписями к точкам данных. Важно обращать внимание на степень помола массы при требуемых показателях прочности, поскольку она непосредственно влияет на работу бумагоделательной машины, в частности на обезвоживание и сушку. Если вызывают озабоченность обезвоживание массы на машине и поддержание производительности, можно проводить сравнение при одинаковой способности к обезвоживанию. При небольших уровнях подведённой энергии тенденции ближе друг к другу, но по мере снижения степени помола CSF с ростом полезной удельной энергии линии тренда расходятся. Масса, размолотая на двухдисковом аппарате, сохраняет более высокое сопротивление раздиранию по мере дальнейшего накопления удельной энергии; это различие статистически значимо.
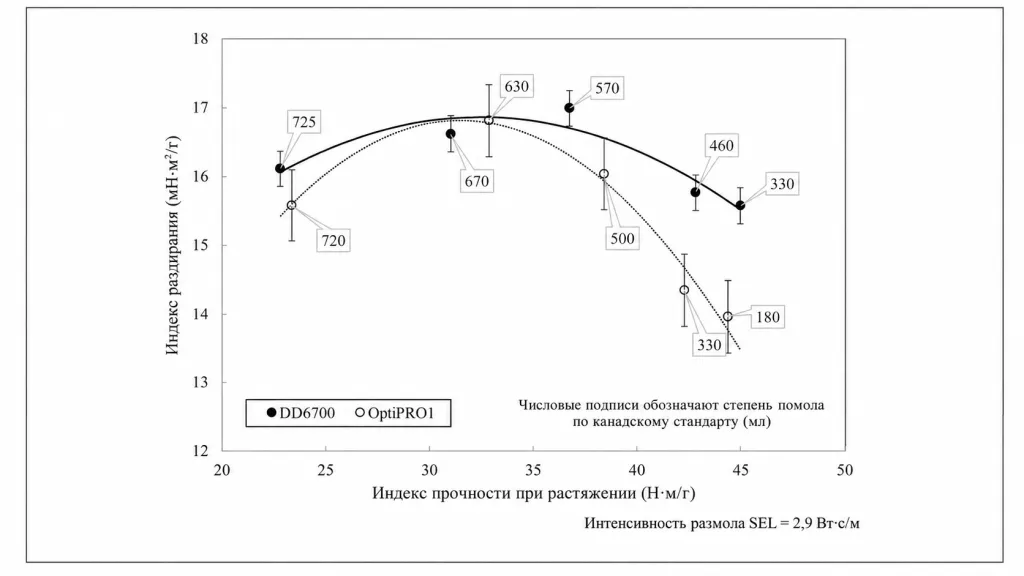
Рисунок 13. Взаимосвязь индексов сопротивления раздиранию и растяжению с полезной удельной энергией размола для двух типов размалывающих аппаратов.
Не все изменения сопротивления раздиранию и растяжению объясняются теорией SEL. Для поиска причин сравнили изменение средневзвешенной по длине длины волокна и доли мелочи в зависимости от энергии (рисунки 14 и 15). В коническом аппарате длина волокон уменьшалась быстрее, а доля мелочи увеличивалась интенсивнее, особенно при высоких энергозатратах. При одинаковой SEL в коническом аппарате, по-видимому, происходило большее перерезание волокон, чем в двухдисковом. Это менее благоприятно для марок с высоким сопротивлением раздиранию, но может способствовать увеличению сопротивления сжатию. Дополнительная мелочь потенциально усиливает межволоконные связи, однако заметного отличия по сопротивлению продавливанию не выявлено. При выборе гарнитуры необходимо учитывать геометрию аппарата и требования к конкретному виду бумаги; сравнивать аппараты лишь по SEL следует с осторожностью.
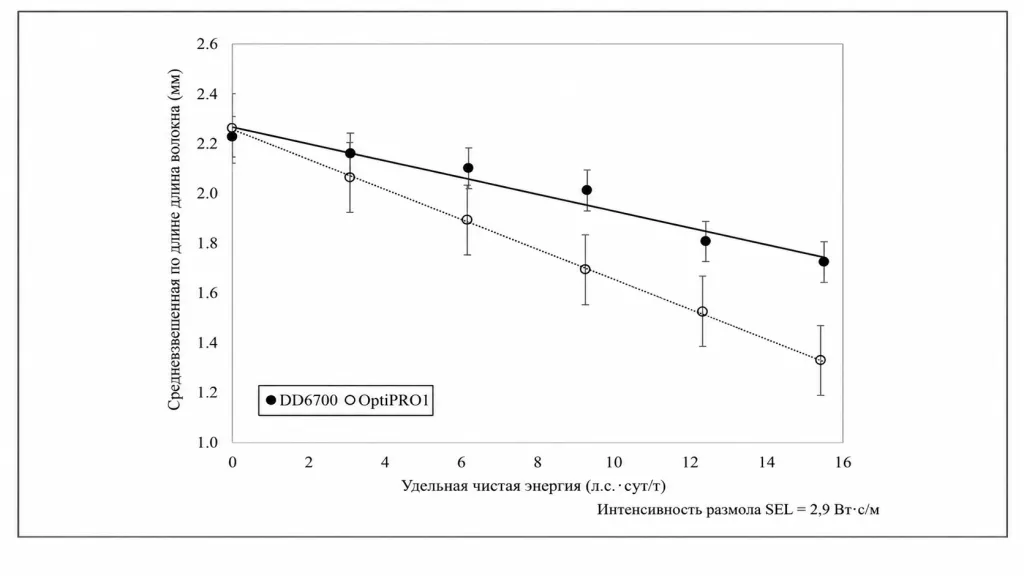
Рисунок 14. Изменение средневзвешенной по длине длины волокна в зависимости от подведённой удельной энергии для двух типов размалывающих аппаратов.
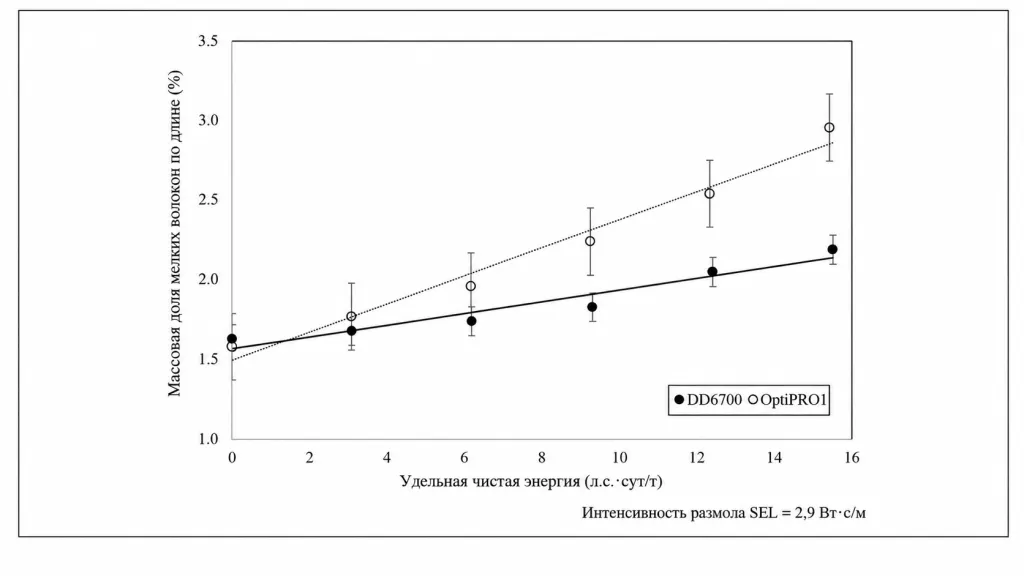
Рисунок 15. Изменение доли мелочи, взвешенной по длине, в зависимости от полезной удельной энергии для двух типов размалывающих аппаратов.
Наконец, для обоих типов размалывающих аппаратов измеряли водоудерживающую способность (WRV), как показано на рисунке 16. Образование большего количества мелочи, наблюдаемое на рисунке 15, может отрицательно сказываться на общей способности волокон отдавать воду в прессовой части. Повышение WRV позволяет прогнозировать ухудшение условий сушки волокон и часто положительно коррелирует с подведённой энергией размола. Это может стать проблемой, если производительность бумагоделательной машины ограничена сушильной частью или для достижения заданной влажности требуется больше пара.
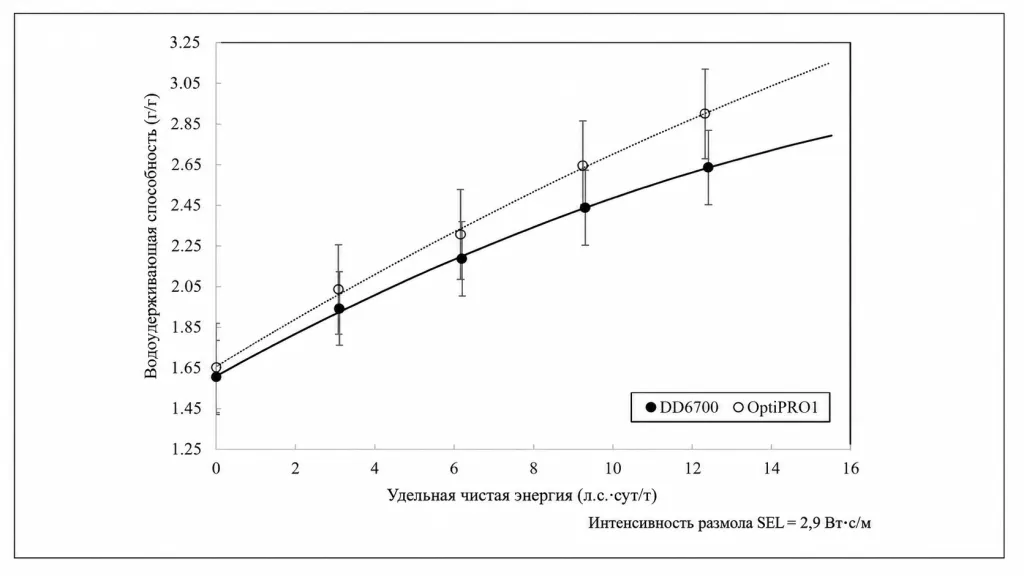
Рисунок 16. Изменение водоудерживающей способности (WRV) в зависимости от полезной удельной энергии для двух типов размалывающих аппаратов.
Альтернативные теории
Для дополнительного объяснения различий выполнили расчёты по традиционной теории C-фактора Керекеша [3] с определением числа воздействий N и интенсивности I по уравнениям (4)–(7) для дискового и конического аппаратов. Расчётные результаты представлены в таблицах V и VI; во всех случаях SEL сохранялась на уровне около 2,9 Вт·с/м. Внутри каждого типа аппарата число и интенсивность воздействий изменялись лишь незначительно в зависимости от частоты вращения, расхода массы, мощности и геометрии.
Таблица V. Расчёт параметров размола для двухдискового аппарата DD6700 по теории C-фактора.
| Параметр | Опыт A | Опыт J | Опыт H |
|---|---|---|---|
| Расход массы, галл/мин | 302 | 330 | 349 |
| Интенсивность SEL, Вт·с/м | 2.9 | 2.9 | 2.9 |
| C-фактор | 3.40 × 10¹⁰ | 3.67 × 10¹⁰ | 3.88 × 10¹⁰ |
| Число воздействий N, 1/кг | 8.91 × 10¹⁰ | 8.81 × 10¹⁰ | 8.81 × 10¹⁰ |
| Энергия воздействия I, Дж/воздействие | 2.38 × 10⁻⁶ | 2.42 × 10⁻⁶ | 2.41 × 10⁻⁶ |
Таблица VI. Расчёт параметров размола для конического аппарата OptiFiner PRO1 по теории C-фактора.
| Параметр | Опыт G | Опыт F | Опыт C |
|---|---|---|---|
| Частота вращения, об/мин | 756 | 840 | 900 |
| Полезная мощность, л. с. | 261 | 288 | 311 |
| Расход массы, галл/мин | 361 | 400 | 420 |
| Интенсивность SEL, Вт·с/м | 2.9 | 2.9 | 2.9 |
| C-фактор | 3.78 × 10¹⁰ | 4.20 × 10¹⁰ | 4.50 × 10¹⁰ |
| Число воздействий N, 1/кг | 4.15 × 10¹⁰ | 4.17 × 10¹⁰ | 4.25 × 10¹⁰ |
| Энергия воздействия I, Дж/воздействие | 5.14 × 10⁻⁶ | 5.11 × 10⁻⁶ | 5.15 × 10⁻⁶ |
При сравнении аппаратов значения C-фактора различались, несмотря на одинаковую SEL. Таблица VII содержит средние значения по таблицам V и VI. Статистический t-тест показал значимые различия числа и интенсивности воздействий между аппаратами: для обоих параметров приведены p = 0,000. При этом в коническом аппарате интенсивность каждого воздействия была приблизительно вдвое выше, а число воздействий — примерно вдвое ниже.
Таблица VII. Сравнение размалывающих аппаратов по теории C-фактора при постоянной SEL.
| Параметр | DD6700 | OptiPRO1 |
|---|---|---|
| Интенсивность SEL, Вт·с/м | 2.9 | 2.9 |
| C-фактор | 3.65 × 10¹⁰ | 4.10 × 10¹⁰ |
| Число воздействий N, 1/кг | 8.84 × 10¹⁰ | 4.19 × 10¹⁰ |
| Энергия воздействия I, Дж/воздействие | 2.40 × 10⁻⁶ | 5.13 × 10⁻⁶ |
Важнейшее геометрическое различие состоит в том, что у OptiFiner PRO с одним зазором поток подаётся по касательной к направлению вращения ротора и выходит через статор, тогда как у DD6700 плавающий ротор образует два рабочих зазора между неподвижными дисками, а масса поступает в центральную область и движется радиально наружу (рисунок 3).
При выбранных гарнитурах OptiFiner PRO обеспечивал приблизительно вдвое большую энергию каждого расчётного воздействия на волокно по сравнению с DD6700 при одинаковой SEL. Двухдисковый аппарат, напротив, создавал почти вдвое больше воздействий меньшей интенсивности, что обычно благоприятствует внутреннему фибриллированию при меньшем укорочении волокон и одновременном улучшении связеобразования. При производстве мешочной бумаги, для которой важны сопротивление растяжению и раздиранию, решающее значение имеет совместный выбор геометрии аппарата и гарнитуры. Известно, что высокая интенсивность способствует перерезанию волокон и образованию мелочи [15], что подтверждается рисунками 14 и 15. Перерезание волокон снижает сопротивление раздиранию при сопоставимом снижении CSF. При этом изменение рисунка гарнитуры может уменьшить интенсивность воздействия на отдельное волокно и улучшить сопротивление раздиранию в конических аппаратах.
Выводы
Исследование представляет собой прямое сопоставление Valmet OptiFiner PRO и DD6700 при одинаковой SEL на хвойной сульфатной целлюлозе высокого выхода. Хотя SEL остаётся полезным параметром при планировании эксперимента, одного этого показателя недостаточно для полного описания и сравнения аппаратов различной геометрии, особенно при существенных различиях угловых параметров и направлений движения массы.
Основные результаты
Ключевые результаты исследования включают следующее.
Периодический и однопроходный режимы. Периодический размол столь же эффективен, как и однопроходный, при прогнозировании развития прочности и свойств волокна в опытно-промышленных экспериментах, обеспечивая при этом семикратное повышение эффективности испытаний. Это подтверждает возможность использования периодического режима в крупномасштабных опытно-промышленных исследованиях без ущерба качеству данных.
Конические и двухдисковые размалывающие аппараты. При одинаковых SEL и подведённой удельной энергии конический OptiFiner PRO создаёт меньше воздействий на волокно, но с более высокой интенсивностью каждого воздействия по сравнению с двухдисковым DD6700. В результате конический аппарат обеспечивает более высокое сопротивление сжатию при средних значениях энергии, тогда как двухдисковый аппарат сохраняет преимущество по сопротивлению раздиранию и большей длине волокон при более высоких энергозатратах. Эти различия нельзя полностью объяснить только теорией SEL.
- Анализ C-фактора. Использование теории C-фактора показывает, что конический аппарат обеспечивает большую интенсивность воздействия, приводя к усиленному образованию мелочи и укорочению волокон. Это механистическое различие лежит в основе наблюдаемого расхождения физических свойств и подчёркивает необходимость применения теорий более высокого порядка при сравнении аппаратов разных типов. Рисунок гарнитуры следует соответственно корректировать, чтобы избежать нежелательного перерезания волокон.
Практические рекомендации
На основании результатов исследования можно дать следующие практические рекомендации.
Предприятия, стремящиеся оптимизировать сопротивление сжатию и энергоэффективность при производстве крафтлайнера, могут получить преимущества от использования конических размалывающих аппаратов, особенно при среднем уровне энергозатрат.
Для марок бумаги, в которых критически важно сопротивление раздиранию, двухдисковые аппараты сохраняют преимущества при более высокой энергии размола.
Специалистам следует проявлять осторожность при использовании SEL в качестве единственной основы для сравнения аппаратов с разной геометрией; рекомендуется применять C-фактор или аналогичные усовершенствованные показатели для более точной оценки.
Дальнейшие исследования
Дальнейшие исследования должны быть направлены на совершенствование методик, основанных на C-факторе, для потоков с тангенциальным движением массы и на изучение статистических корреляций между рисунком гарнитуры, геометрией размалывающего аппарата и получаемыми свойствами бумаги. Сведение данных для разных типов оборудования к единой зависимости позволит создавать более надёжные прогностические модели выбора размалывающих аппаратов и оптимизации процесса.
Таким образом, данная работа подчёркивает важность соответствия технологии размола требованиям конкретных марок бумаги и эксплуатационным целям, а также предлагает практически применимые рекомендации предприятиям, рассматривающим модернизацию оборудования или новые установки.
Благодарности
Исследование финансировалось в рамках договора со Smurfit Westrock для поддержки работы первого автора, Ханны Милн, во время летней практики, организованной компанией совместно с Центром разработки процессов Университета Мэна. Исследование стало итогом летней программы, поддержанной Центром. Авторы выражают благодарность Центру разработки процессов и Университету Мэна за помощь, благодаря которой работа стала возможной, а также отмечают сохраняющуюся актуальность исследований размола, перечисленных в библиографии.
Сведения о статье
Библиографическое описание: Milne, H., Zou, H., Walker, C., et al., TAPPI J. 25(8): 464(2026). DOI: https://doi.org/10.32964/TJ25.8.464. ISSN: 0734-1415. Издатель: TAPPI Press. © TAPPI Press, 2026.
Об авторах
Авторы начали работу, опираясь на 30-летний опыт изучения размола на предприятиях и убеждённость в важности понимания фундаментальных процессов. Наиболее сложным оказалось применение C-фактора к различным типам аппаратов. Для этого авторы подробно проанализировали исходную теорию. Особый интерес вызвали различия свойств одной и той же целлюлозы после размола на аппаратах разных конструкций. Результаты могут использоваться при принятии решений об инвестициях в оборудование. Следующий этап — дальнейшее изучение размола для получения максимальных свойств при минимальной энергии.
Ханна Милн — инженер Tighe & Bond (Портсмут, Нью-Гэмпшир, США). Хайсюань Цзоу — старший научный сотрудник, Коллин Уокер — директор Центра разработки процессов Университета Мэна (Ороно, США). Фриц Паульсен — старший директор по исследованиям и разработкам Smurfit Westrock (Ричмонд, Вирджиния, США). Контакт: fritz.paulsen@smurfitwestrock.com.
Список литературы
1. Brecht, W., Tappi 50(8): 40A(1967).2. Leider, P.J. and Nissan, A.H., Tappi 60(10): 85(1977).
3. Kerekes, R.J., Nord. Pulp Pap. Res. J. 5(1): 3(1990).
4. Lumiainen, J., "Specific surface load theory," PIRA 3rd Int. Refining Conf., PIRA, Leatherhead, UK, 1995.
5. Genco, J.M., "Fundamental processes in stock preparation and refining," Pulping Conf., TAPPI Press, Atlanta, 1999, p. 57.
6. Genco, J.M., "Impact of refining on machine performance," Refining Lecture, Department of Chemical Engineering, University of Maine, Orono, ME, USA, 28 June 2001.
7. Ebeling, K., "A critical review of current theories for the refining of chemical pulps," Int. Symp. Fundam. Concepts Refining, Institute of Paper Chemistry, Appleton, WI, USA, 1980.
8. Gharehkhani, S., Sadeghinezhad, E., Kazi, S.N., et al., Carbohydr. Polym. 115: 785(2014). https://doi.org/10.1016/j.carbpol.2014.08.047.
9. Kerekes, R.J., Clara, M., Dharni, S., et al., J. Pulp Pap. Sci. 19(3): J125(1993).
10. Kerekes, R.J., J. Pulp Pap. Sci. 36(1-2): 10(2010).
11. Lumiainen, J., "Refining of chemical pulp," in Papermaking Part 1. Stock preparation and wet end (H. Paulapuro, Ed.), Papermaking Science and Technology Series Vol. 8, Fapet Oy, Jyväskylä, Finland, 2000, Chap. 4.
12. Kerekes, R.J., TAPPI J. 13(4): 29(2014). https://doi.org/10.32964/TJ13.4.29.
13. Koskenhely, K., Nieminen, K., Hiltunen, E., et al., Pap. Puu 87(7): 458(2005).
14. Lumiainen, J., "Comparison of the mode of operations between conical and disc refiners," PIRA 4th Int. Refining Conf., PIRA, Leatherhead, UK, 1997.
15. Przybysz, P., Dubowik, M., Malachowska, E., et al., BioResources 15(1): 1482(2020). https://doi.org/10.15376/biores.15.1.1482-1499.