

 Назад
 39
Аннотация
Бумага с древних времён играет важную роль в жизни человека и используется во множестве областей, включая письмо, упаковку и печать. В статье представлен всесторонний обзор различных методов оптимизации и управления процессами бумажного производства — от традиционных до современных. Конечная цель этих стратегий управления заключается в повышении производительности и качества продукции в условиях технических трудностей, включая нелинейный и многопараметрический характер процессов, различные возмущающие воздействия и временные задержки. Рассмотрена интеграция машинного обучения в технологические процессы бумажного производства. Качество конечного продукта является ключевой целью любого производства. На бумажных фабриках уже применяются различные традиционные подходы к обеспечению качества бумаги. В работе показаны возможности метода опорных векторов (SVM) для оценки качества производимой бумаги по двум важным показателям: концентрации бумажной массы и уровню массы в напорном ящике. Исследование преследует две цели: во-первых, провести подробный обзор литературы по используемым сегодня методам управления и оптимизации процессов бумажного производства; во-вторых, разработать и оценить в MATLAB различные модели SVM и гибридные модели SVM–RF для оценки качества конечного продукта по концентрации массы и уровню в напорном ящике. Для многопараметрической оптимизации также использован генетический алгоритм в MATLAB.
Ключевые слова: управление; генетический алгоритм; уровень в напорном ящике; гибридное машинное обучение; оптимизация; бумажное производство; метод опорных векторов.
1. Введение
Бумажное производство играет важную роль с древних времён, когда в 105 году н. э. Цай Лунь изготовил бумагу, измельчив смесь ветоши, коры шелковицы и конопли в массу и сформовав из неё тонкие листы. С тех пор технологические процессы существенно изменились. История изготовления бумаги демонстрирует развитие человеческой изобретательности и технологий промышленного производства. Бумага — один из древнейших носителей информации, обеспечивающий передачу идей, культуры и знаний между поколениями.
Однако производство бумаги высокого качества представляет собой сложный многопараметрический процесс, требующий тщательного контроля каждой стадии. Взаимодействие химических, механических и экологических параметров затрудняет оптимизацию производства. Особенно важно поддерживать благоприятные значения уровня в напорном ящике и концентрации бумажной массы, непосредственно влияющих на качество готовой продукции. Отклонения от оптимальных значений могут приводить к ухудшению печатных свойств, неравномерной толщине и снижению механической прочности. Для решения этих задач инженеры и исследователи используют современные вычислительные методы, включая искусственный интеллект и машинное обучение.
Значение машинного обучения для производства подтверждено различными применениями — от выбора режимов работы до технического обслуживания оборудования. В качестве примера приводится пассивное управление взаимодействием в операционном пространстве роботизированной обработки [1]. Оптимизация систем электроснабжения также показывает возможности применения современных технологий для повышения эффективности [2].
В недавних исследованиях рассматриваются системы нечёткой логики интервального типа 3 для работы с неопределённостями производственных процессов [3], методы оценки волокон для классификации фрагментов изображений с использованием нейросетевых подходов [4] и технологии разложения загрязнений сточных вод, одновременно поддерживающие экологическую устойчивость и управление производством [5]. Существенной производственной задачей остаётся сокращение отходов при продольной резке тамбурных рулонов на более узкие рулоны. Алгоритмы оптимизации, включая метод искусственной пчелиной колонии с подкреплением, позволяют уменьшить такие потери и связанные затраты [6].
Исследования затрагивают и промышленную безопасность: оптоволоконные датчики и реле обнаружения дугового разряда могут снижать энергию электрической дуги до 90% [7]. Компьютерные системы управления помогают стабилизировать процессы и увеличивать выпуск продукции благодаря оперативным данным и точной логике регулирования [8]. Для построения производственных графиков, устойчивых к технологическим возмущениям, применяются предиктивное планирование и дискретно-событийное моделирование [9].
В планирование всё чаще включают энергетическую и ресурсную гибкость: особенности работы паросиловых установок и участия в услугах для электросети можно учитывать при составлении графиков, обеспечивая дополнительные доходы и устойчивость [10]. Для выявления неисправностей используются адаптивный анализ главных компонент, нечёткая логика и искусственные нейронные сети, позволяющие реализовать децентрализованное отказоустойчивое управление [11]. Важна также утилизация сточных вод и осадков, особенно на небольших предприятиях, использующих сельскохозяйственные остатки: электрохимическая обработка улучшает осаждение и фильтрацию осадка, а побочные продукты могут применяться как топливо либо добавки в строительные материалы [12].
Для динамичных процессов целлюлозно-бумажного производства востребовано модельно-прогнозирующее управление (MPC), которое может быть эффективнее традиционных ПИД-регуляторов. MPC использует прогноз реакции процесса, позволяет заранее корректировать режим, повышать устойчивость, экономить энергию и улучшать качество [13]. Для переходов между сортами бумаги применяется алгоритмическое управление по модели (MAC): с помощью нейронной сети моделируются изменения сорта и рассчитывается импульсная характеристика, обеспечивающая более быстрые и плавные переходы [14]. Модели системной динамики помогают оптимизировать промывку небелёной целлюлозы с учётом взаимодействия стадий [15]. Водосбережение достигается, в частности, пинч-анализом водопотребления и повторным использованием очищенных стоков [16].
Авторы выделяют следующие пробелы существующих исследований:
- Многие работы ориентированы на теоретические модели, применение которых для управления и оптимизации в реальном времени ограничено. Для непрерывного бумажного производства необходимы постоянная обратная связь и корректировка; адаптивные модели на основе SVM изучены недостаточно.
- На качество бумаги влияют не только уровень в напорном ящике и концентрация массы, но также расход, температура и давление. Комплексные модели, одновременно учитывающие все эти показатели, встречаются редко.
- Переносимость и обобщающая способность моделей изучены недостаточно: модель одного предприятия может оказаться неэффективной на другом из-за различий в сырье, оборудовании и условиях окружающей среды.
- В исследованиях управления процессами сравнительно мало внимания уделяется энергоэффективности и устойчивому развитию; применение SVM и сходных алгоритмов для энергоэффективного управления недостаточно исследовано.
- Для эффективного обучения моделей нужны большие наборы качественных данных, но промышленные данные доступны ограниченно; шум и несогласованность измерений ухудшают работу моделей.
- Гибридные модели машинного обучения для управления бумажным производством используются сравнительно редко.
2. Обзор связанных исследований
Обзор посвящён различным подходам к оптимизации и управлению бумажными предприятиями. Увеличение спроса на бумажную продукцию создаёт потребность в современных системах управления, отвечающих требованиям производства. Классические методы составляют основу автоматизации, но нуждаются в дополнении передовыми измерительными технологиями. В обзоре рассматриваются трудности внедрения этих подходов и их влияние на качество и производительность. Практическая реализация системы управления требует понимания взаимосвязей между динамикой технологических процессов, автоматизацией и мониторингом в реальном времени. Поэтому необходимы решения для внедрения передовых систем управления и оценки дальнейших направлений их развития.
Carlberg [17] рассмотрел концепцию автономного предприятия будущего на основе цифровых двойников, работающего при минимальном участии человека. Приведены примеры применения усовершенствованного управления процессами (APC) и модельно-прогнозирующего управления (MPC), способных увеличить производство и снизить затраты. Rajan и соавторы [18] разработали интеллектуальную систему отключения нагрузок для устойчивости электроснабжения бумажного предприятия при переходе паротурбинного генератора из режима противодавления в изохронный режим вследствие отключения внешней сети; подход проверен динамическим моделированием.
Shahi и Dia [19] оценили эффективность трёх типов целлюлозно-бумажных предприятий провинции Онтарио методом анализа среды функционирования с бутстреп-оценкой. Результаты позволяют обосновывать перераспределение ресурсов. Tao и соавторы [20] исследовали оптимальную эксплуатацию угольной теплоэлектроэнергетической системы бумажного предприятия, рассмотрели физическую структуру электростанции, построили суперструктуру и проанализировали режимы котла и турбины. Castillon и соавторы [21] изучили блокировку источников энергии для безопасного обслуживания приводов переменного и постоянного тока. Li и соавторы [22] исследовали связь скорости фрезерования с коэффициентом силы резания для оптимизации параметров обработки.
Aziz и соавторы [23] предложили модель принятия решений для удовлетворения заказов за счёт совместного раскроя тамбурных и складских рулонов при минимальном использовании исходных рулонов. Duan и соавторы [24] предложили совместное применение адсорбции и коагуляции для очистки стоков целлюлозно-бумажных предприятий. McAuliffe и соавторы [25] сравнили затраты и экономическую эффективность модернизации распределительных устройств заменой старых воздушных выключателей вакуумными и полной замены оборудования. Обзор подчёркивает значение анализа данных, датчиков и машинного обучения для повышения качества продукции и эффективности.
На основе обзора авторы исследуют модели SVM для оценки качества бумаги по концентрации бумажной массы и уровню массы в напорном ящике. Концентрация характеризует содержание целлюлозных волокон в суспензии и влияет на механические и печатные свойства. Уровень массы в напорном ящике влияет на равномерность и стабильность формирования полотна, поскольку его регулирование связано с подачей суспензии на сетку бумагоделательной машины. Возможности SVM при обработке многомерных и нелинейных данных делают его перспективным средством прогнозирования. Рассматриваются линейная, квадратичная, кубическая и гауссова SVM с малой шириной ядра.
3. Методика
Цель работы — управление и оптимизация важнейших процессов производства бумаги, прежде всего оценка качества конечной продукции по уровню массы в напорном ящике и концентрации бумажной массы. Авторы поставили задачи: разработать прогнозные модели этих двух показателей; оценить качество бумаги различными классификаторами SVM, сопоставить матрицы ошибок и результаты; создать модель многопараметрической оптимизации на основе генетического алгоритма (GA).
3.1. Разработка прогнозных моделей концентрации массы и уровня в напорном ящике
Для прогнозирования двух выходных переменных — уровня в напорном ящике и концентрации массы — используются три входных признака: расход, давление и положение клапана (рисунок 1). Предлагается сравнить регрессионные модели метода опорных векторов (SVM), случайного леса (RF) и их гибрид в MATLAB. Для оценки применяются среднеквадратичная ошибка (RMSE) и коэффициент детерминации R². Задача состоит в определении точности прогнозов и проверке того, улучшает ли объединение методов предсказательные характеристики по сравнению с отдельными моделями.
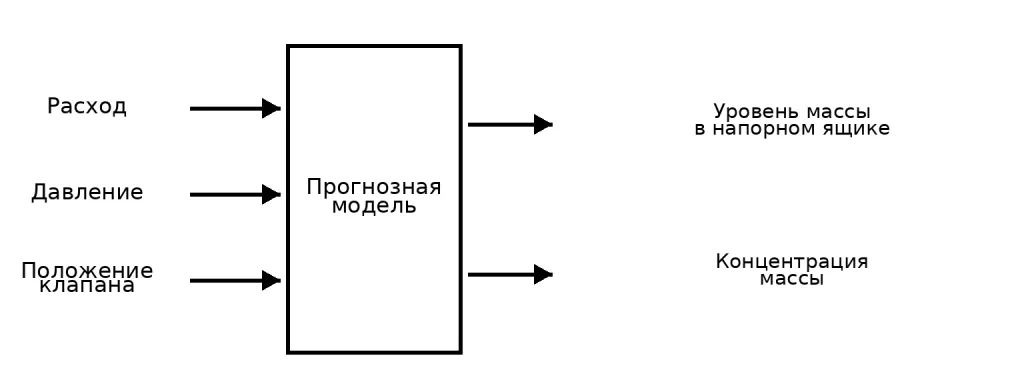
Рисунок 1. Концептуальная схема предлагаемой модели
3.2. Разработка моделей оценки качества бумаги
Метод SVM может использовать различные ядра: линейное, квадратичное, кубическое и гауссово. На рисунке 2 приведён вторичный набор данных из 100 наблюдений с двумя признаками — концентрацией бумажной массы (%) и уровнем в напорном ящике (мм) — и тремя классами качества: высоким, средним и низким. На основе этих данных в MATLAB предлагается построить классификатор SVM (рисунок 3), который оценивает качество готовой бумаги по значениям двух параметров.
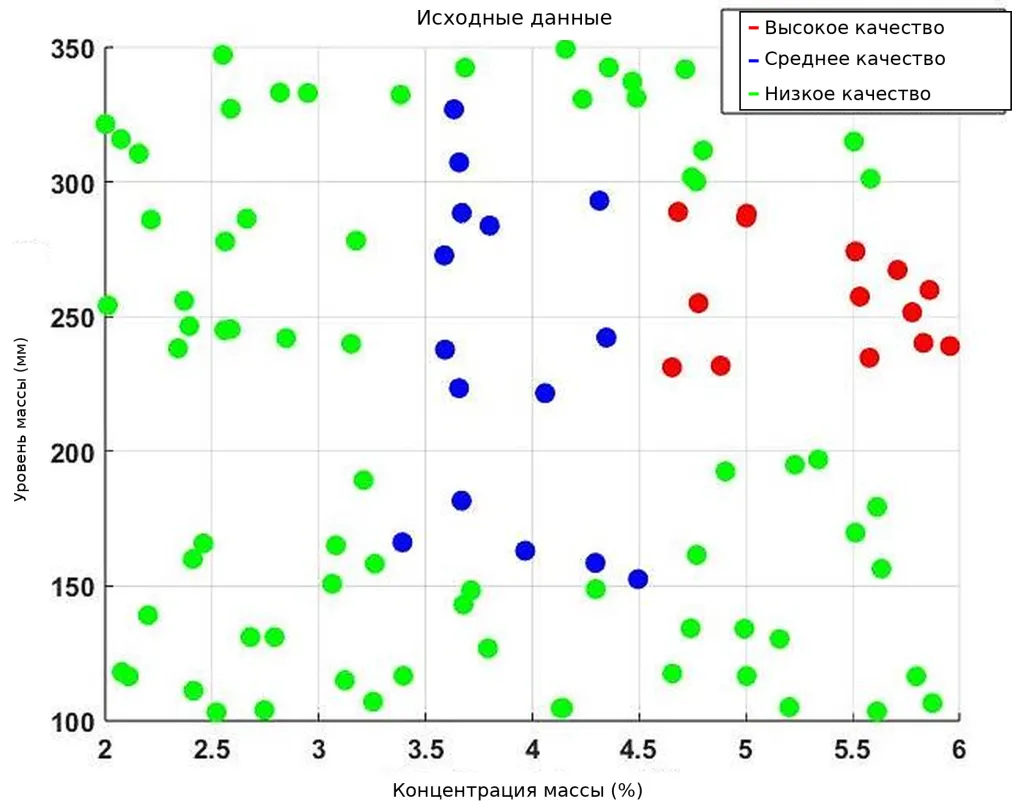
Рисунок 2. Данные о качестве бумаги
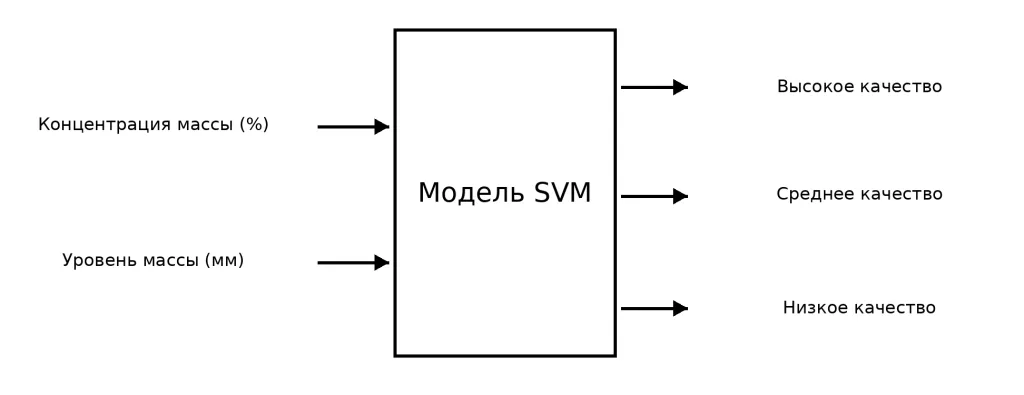
Рисунок 3. Предлагаемая модель классификации на основе SVM
3.3. Разработка модели многопараметрической оптимизации
Цель состоит в обеспечении высокого качества бумаги путём минимизации отклонений важнейших параметров — уровня в напорном ящике, концентрации массы и температуры — от заданных значений. Для этих параметров необходимы точное регулирование и оптимизация. Границы определяются возможностями оборудования и технологическими ограничениями. Математически задача задаётся как оптимизация с ограничениями: минимизируется взвешенная сумма квадратов отклонений от целевых значений.
- Расход (м³/с): [30, 100].
- Давление (Па): [40, 200].
- Температура (°C): [28, 80].
- Уровень в напорном ящике (м): [3, 15].
- Концентрация бумажной массы (%): [4, 14].
Целевые значения для оптимального качества: уровень в напорном ящике — 8 м; концентрация массы — 12%; температура — 65 °C.
Для решения задачи в MATLAB применяется генетический алгоритм, который изменяет популяцию возможных решений в течение нескольких поколений до сходимости к оптимуму. Параметры алгоритма: численность популяции — 30; число поколений — 150; частота мутаций — 0,1; число элитных особей — 1.
4. Результаты и обсуждение
В этом разделе рассмотрены и оценены все применённые методы с сопоставлением соответствующих показателей.
4.1. Прогнозирование и анализ концентрации массы и уровня в напорном ящике
По входным данным — расходу, давлению и положению клапана — с использованием соответствующих линейных моделей рассчитывались выходные параметры: уровень в напорном ящике и концентрация массы (рисунок 1). Вторичный набор данных (рисунок 4) разделяли на обучающую (80%) и тестовую (20%) выборки, чтобы оценивать модели на ранее не использовавшихся наблюдениях.
Для регрессии SVM применено гауссово ядро радиальных базисных функций, позволяющее описывать нелинейные зависимости между признаками и результатами. Данные стандартизировали для сопоставимости масштабов. Регрессия SVM определяет оптимально согласованную с обучающими данными гиперплоскость с минимизацией ошибок в заданных пределах. Отдельные модели обучались для уровня в напорном ящике и концентрации массы; параметры ядра и стандартизации подбирались для повышения точности.
Случайный лес представляет ансамбль деревьев решений. Каждое дерево строится по случайной подвыборке, а общий прогноз получается объединением ответов деревьев. В работе использована техника бэггинга со 100 циклами обучения. Авторы отмечают устойчивость случайного леса к переобучению. Обе модели RF обучались на тех же выборках, что и SVM. Гибридная модель объединяет прогнозы SVM и RF, присваивая им соответствующие веса.
На рисунке 5 сопоставлены фактические и прогнозируемые значения концентрации массы. По наблюдениям авторов, обе модели воспроизводят общий тренд, но гибридная лучше работает на участках резких изменений, точнее описывает нелинейные связи и уменьшает влияние переобучения. У отдельной модели SVM ошибки выше при крайних значениях концентрации, тогда как гибридный подход снижает отклонения прогноза, что отражается в меньшей RMSE и большем R².
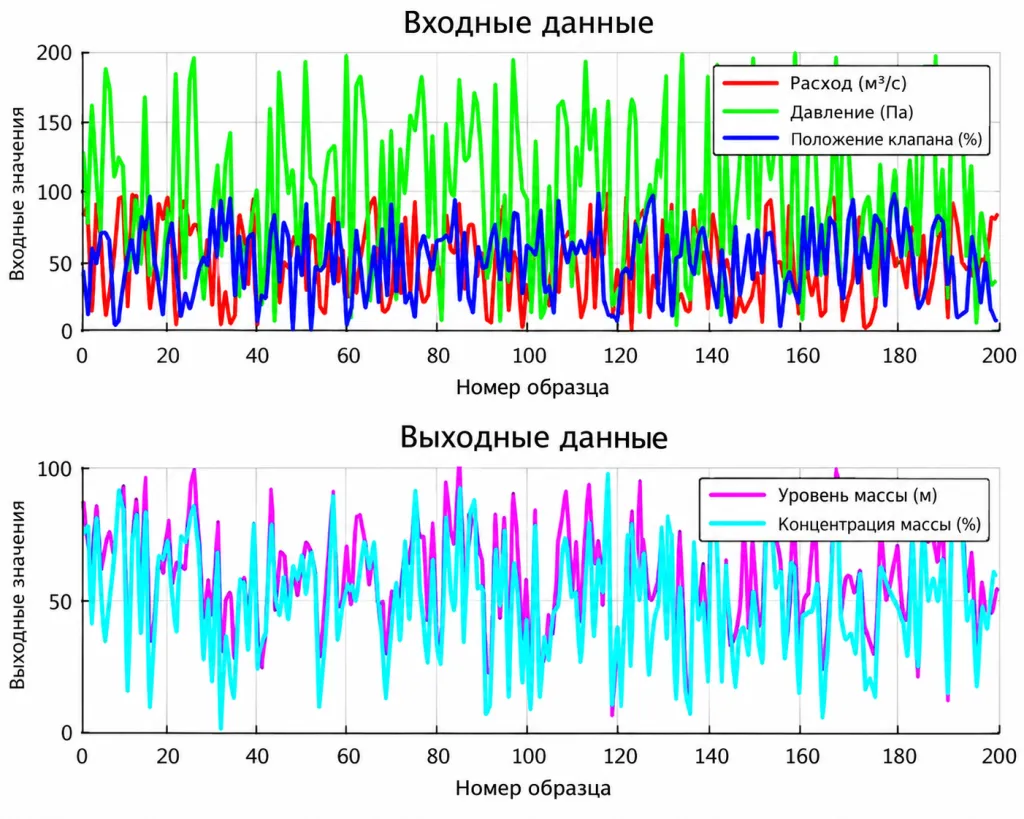
Рисунок 4. Доступный вторичный набор данных
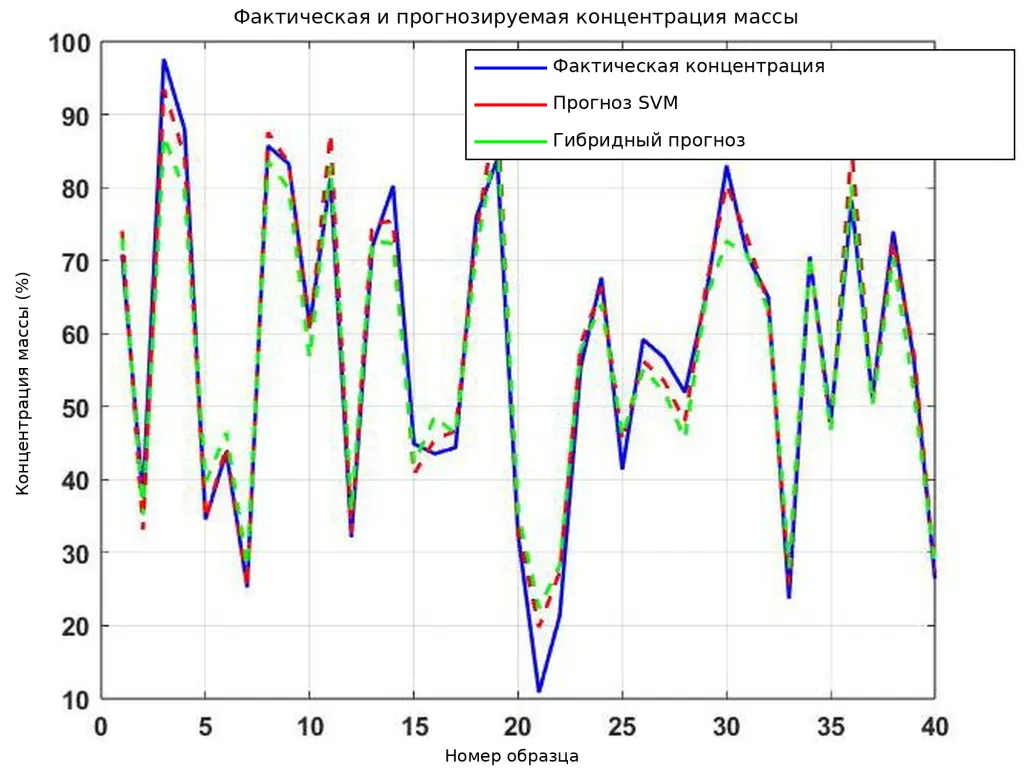
Рисунок 5. Сравнение результатов тестирования для концентрации бумажной массы
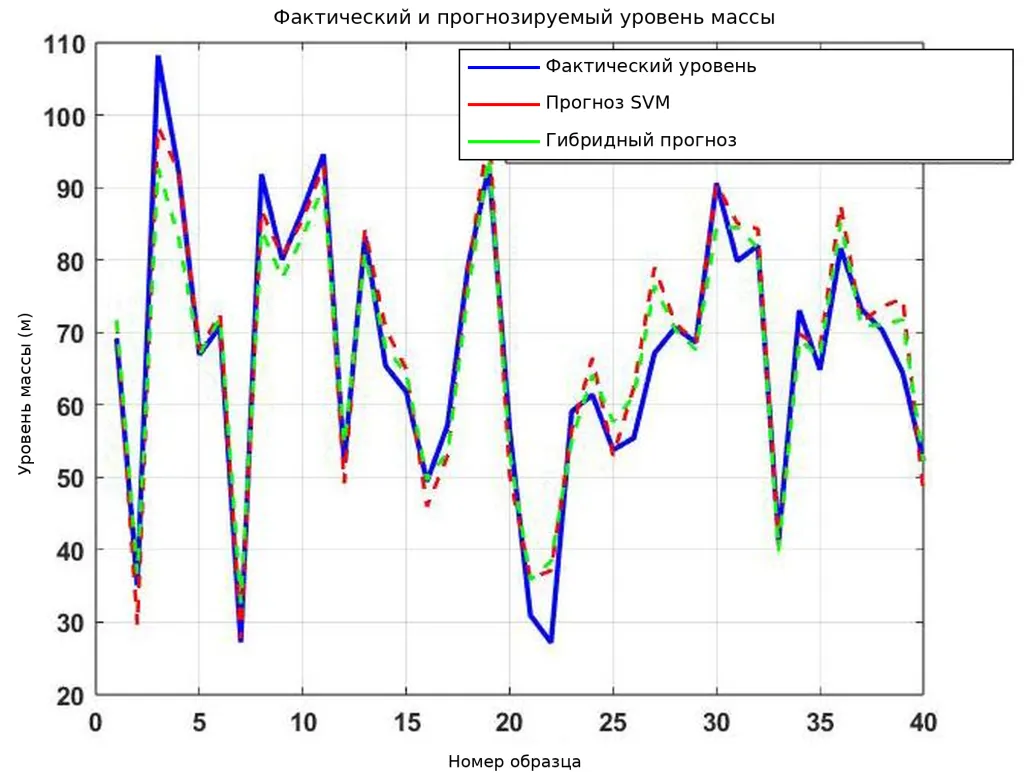
Рисунок 6. Сравнение результатов тестирования (в подписи источника указана концентрация массы; на графике — уровень в напорном ящике)
Количественное сравнение точности представлено на рисунке 7 и в таблице 1. Для уровня в напорном ящике RMSE гибридной модели составляет 3,45 против 4,70 у SVM, что соответствует указанному авторами улучшению на 26,6%. Для концентрации массы RMSE снижается примерно на 5% — с 4,96 до 4,71. Коэффициент R² у гибрида равен 0,97 для уровня и 0,95 для концентрации против соответственно 0,94 и 0,93 у SVM (согласно таблице 1). Более высокий R² означает лучшее соответствие прогнозируемых и фактических значений.
Авторы связывают результат с сочетанием локальной точности аппроксимации SVM и устойчивости случайного леса к выбросам и изменчивости. По их выводам, гибрид SVM–RF превосходит отдельный SVM по ошибкам прогноза и устойчивости, благодаря чему может использоваться в промышленных системах принятия решений на основе данных.
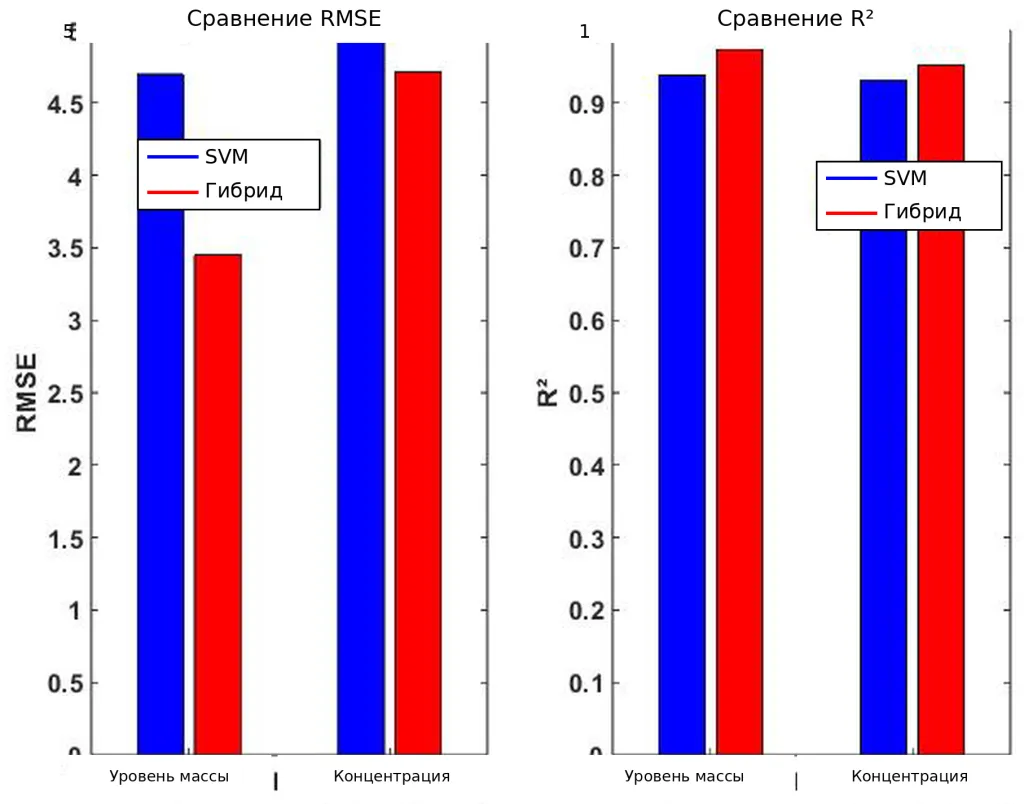
Рисунок 7. Сравнение показателей эффективности моделей
Таблица 1. Сравнение эффективности
| Метод | RMSE: уровень (м) | RMSE: концентрация (%) | R²: уровень (м) | R²: концентрация (%) |
|---|---|---|---|---|
| SVM | 4.70 | 4.96 | 0.94 | 0.93 |
| Гибрид SVM–RF | 3.45 | 4.71 | 0.97 | 0.95 |
4.2. Оценка качества готовой продукции с помощью SVM
Матрицы ошибок четырёх вариантов SVM, разработанных в MATLAB, показаны на рисунках 8–11. Каждая матрица отражает результаты классификации, точность прогнозов и распределение ошибок. Сравнение точности моделей приведено в таблице 2.
Таблица 2. Сравнение различных моделей SVM
| № | Метод | Точность (%) |
|---|---|---|
| 1 | Линейная SVM | 73.3% |
| 2 | Квадратичная SVM | 80% |
| 3 | Кубическая SVM | 90% |
| 4 | Гауссова SVM с малой шириной ядра (в источнике: Fine gaussian AVM) | 83.33 |
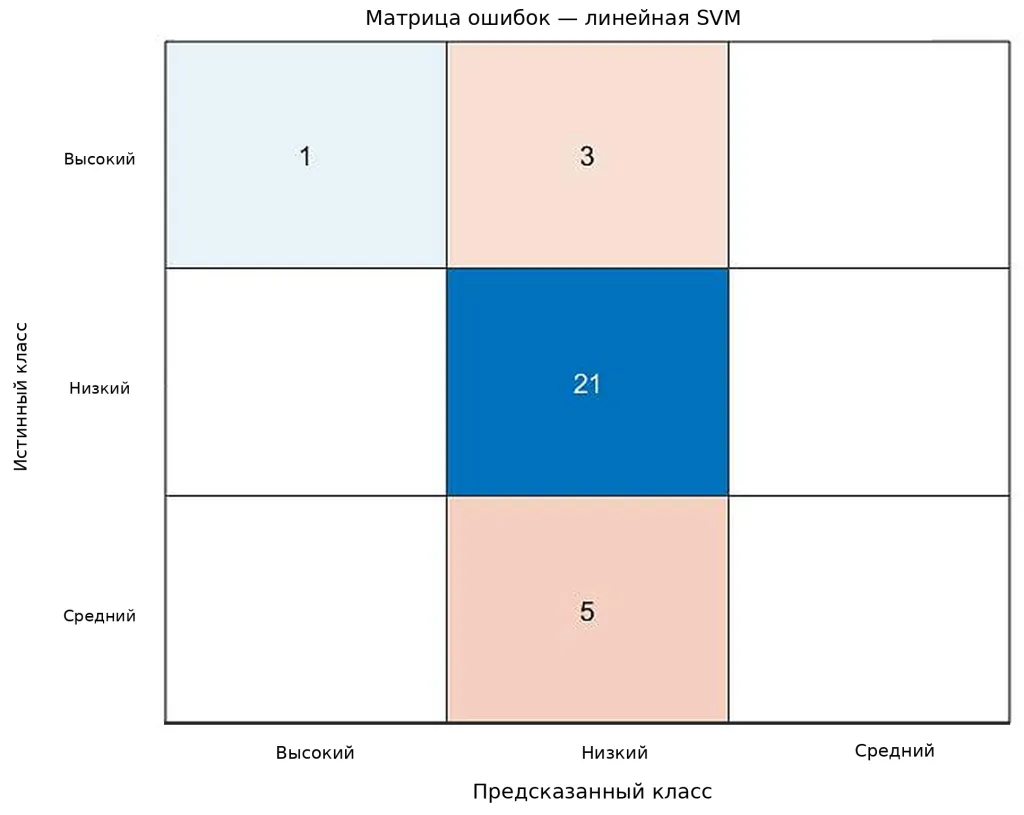
Рисунок 8. Матрица ошибок линейной SVM
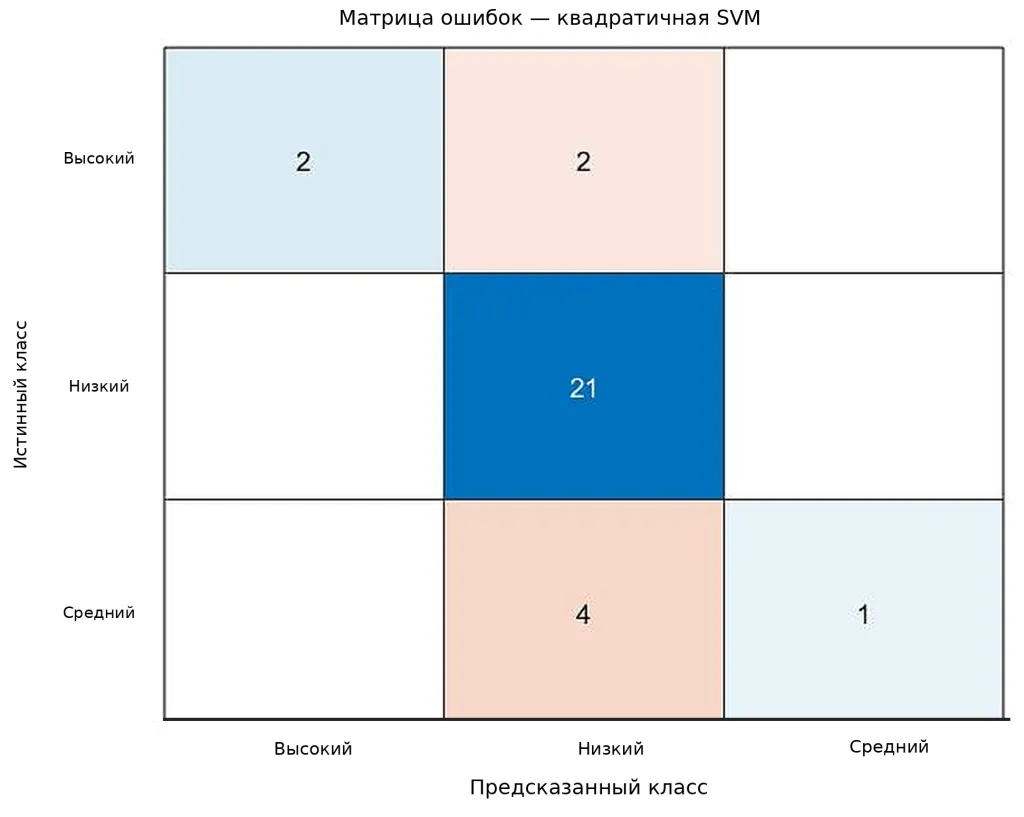
Рисунок 9. Матрица ошибок квадратичной SVM
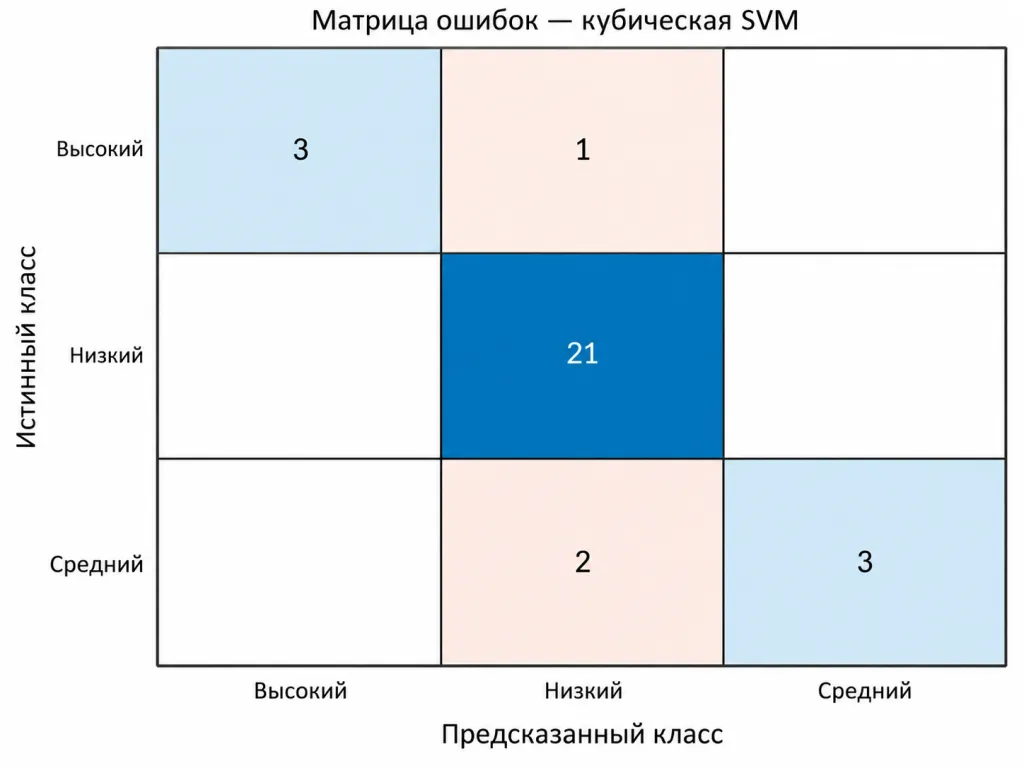
Рисунок 10. Матрица ошибок кубической SVM
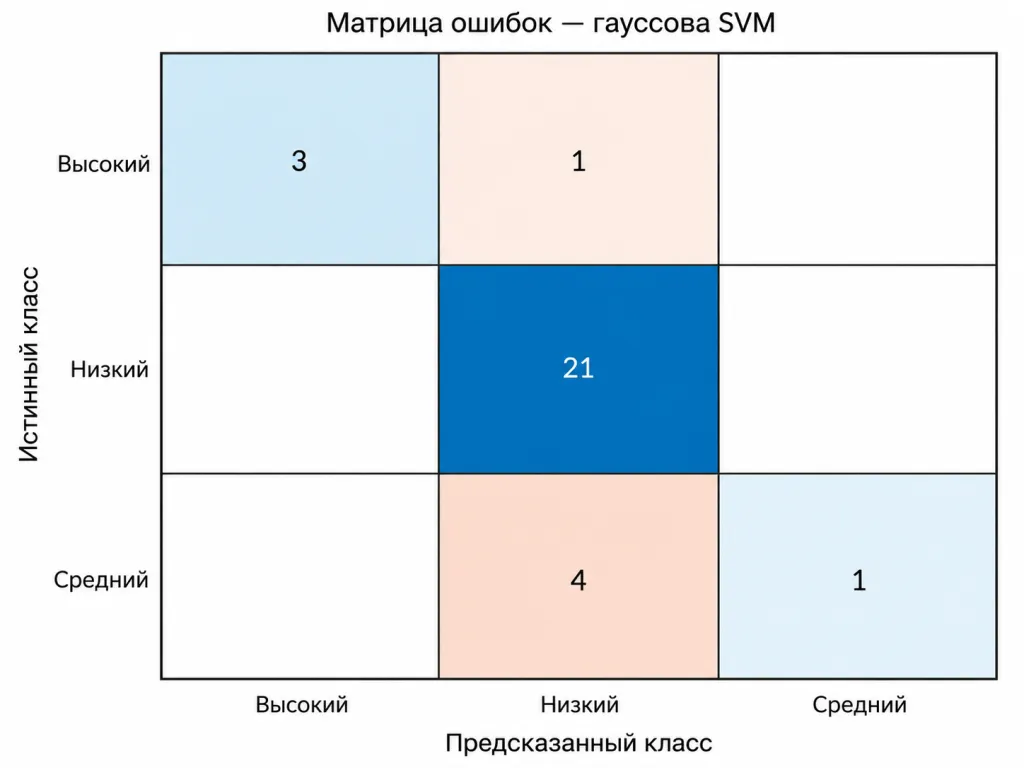
Рисунок 11. Матрица ошибок гауссовой SVM с малой шириной ядра
4.3. Многопараметрическая оптимизация качества с помощью генетического алгоритма
На рисунке 12 показана сходимость целевой функции в течение 150 поколений. Быстрое снижение значения функции в начальных поколениях свидетельствует об эффективности генетического алгоритма при сужении пространства решений. После 50-го поколения показатель стабилизируется: алгоритм достигает близкого к оптимальному решения. Конечное значение целевой функции 0,02 означает небольшое отклонение от идеальной цели при выбранных весах.
На рисунке 13 столбчатой диаграммой представлены полученные параметры. Близость значений к целевым подтверждает, по оценке авторов, эффективность генетического алгоритма при одновременной оптимизации нескольких целей:
- Расход — 90,39 м³/с: обеспечивает производительность без ухудшения прочих показателей качества.
- Давление — 40,08 Па: низкое давление уменьшает энергопотребление при сохранении структурной целостности в процессе.
- Температура — 65,03 °C: соответствует цели и важна для равномерного распределения массы и качества связей между волокнами.
- Уровень в напорном ящике — 8,04 м: способствует плавному формированию листа и предотвращению неоднородности толщины.
- Концентрация массы — 12,08%: способствует оптимальному распределению волокон, прочности и качеству поверхности бумаги.
Оптимизация позволила найти набор параметров, минимизирующий отклонения от целевых показателей качества. Полученные значения обобщены в таблице 3.
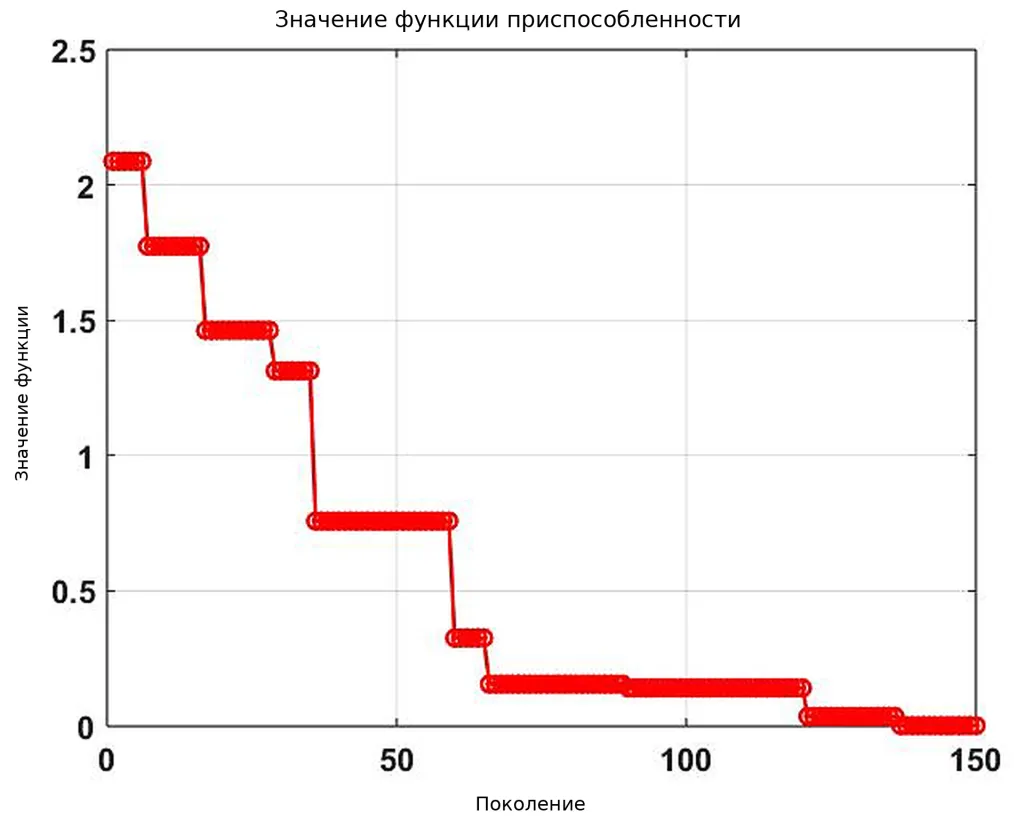
Рисунок 12. Значения целевой функции
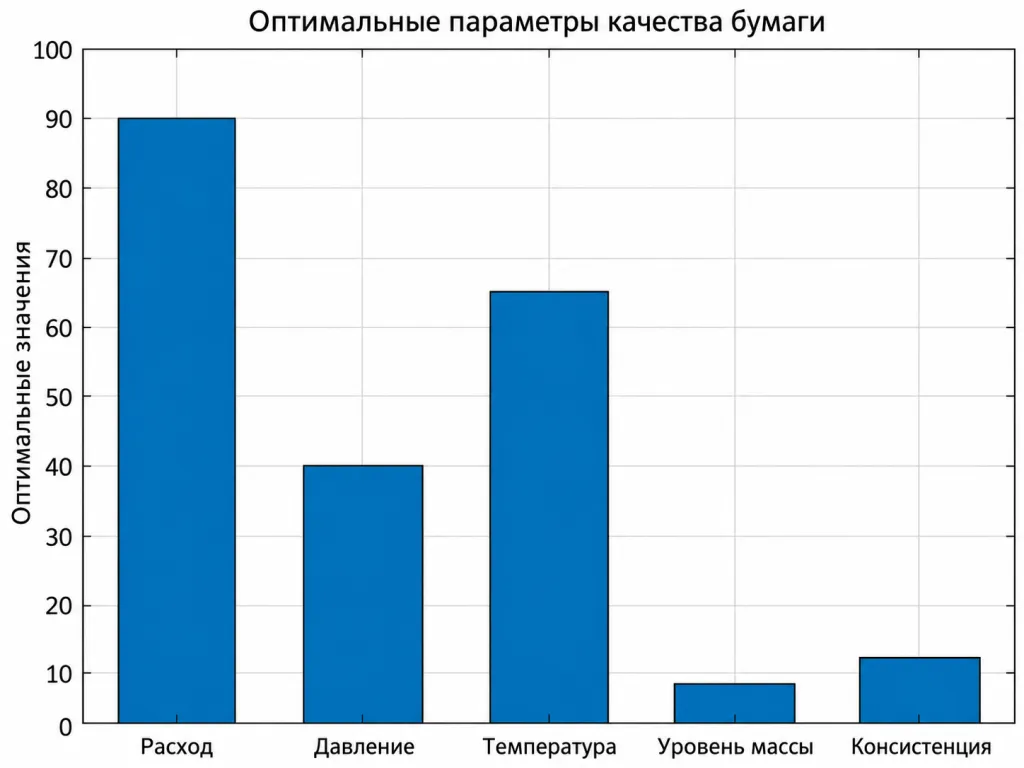
Рисунок 13. Полученные оптимизированные значения параметров
Таблица 3. Полученные оптимизированные значения
| № | Параметр | Оптимизированное значение |
|---|---|---|
| 1 | Расход (м³/с) | 90.39 |
| 2 | Давление (Па) | 40.08 |
| 3 | Температура (°C) | 65.03 |
| 4 | Уровень в напорном ящике (м) | 8.04 |
| 5 | Концентрация массы (%) | 12.08 |
5. Заключение
В работе рассмотрено, как современные методы машинного обучения и оптимизации могут улучшить промышленное производство, прежде всего контроль и оптимизацию уровня в напорном ящике и концентрации массы. Проведён обширный обзор научной литературы по системам управления и оптимизации бумажного производства. В MATLAB разработаны разные классификационные модели SVM для оценки качества бумаги. В авторском заключении сказано, что наибольшую точность показала гауссова модель SVM с малой шириной ядра.
Гибрид SVM и случайного леса демонстрирует более высокую точность прогнозирования по сравнению с отдельным методом: меньшую RMSE и более высокий R². Для оптимизации промышленного процесса по уровню в напорном ящике, концентрации массы и температуре использован генетический алгоритм в MATLAB. Он позволяет подобрать параметры, согласующие цели качества с технологическими ограничениями, и получить практически допустимые решения.
Исследование демонстрирует преимущества гибридного моделирования и оптимизации сложных нелинейных промышленных систем. Подчёркивается необходимость объединять прогнозирование с оптимизацией для улучшения эффективности и качества продукции. Визуальное сравнение результатов облегчает принятие решений. Авторы считают работу основой для дальнейшего совершенствования мониторинга, управления и оптимизации процессов в бумажной промышленности.
В дальнейшем предлагается включить данные датчиков в реальном времени и другие методы оптимизации, например оптимизацию роем частиц (PSO) и дифференциальную эволюцию (DE), а также учёт затрат и энергосбережения. В целом исследование показывает возможности применения искусственного интеллекта для создания более интеллектуальных и эффективных производственных систем.
Информация о финансировании
Авторы заявляют, что исследование не получало финансирования.
Заявление о вкладе авторов
Журнал использует таксономию ролей участников исследования CRediT для признания индивидуального вклада авторов, уменьшения споров об авторстве и поддержки сотрудничества.
Вклад авторов. Распределение ролей CRediT в исходной публикации
| Автор | Концептуализация | Методология | Программное обеспечение | Валидация | Формальный анализ | Исследование | Ресурсы | Курирование данных | Подготовка первоначального текста | Редактирование текста | Визуализация | Научное руководство | Администрирование проекта | Получение финансирования |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Abhijit Singh Bhakuni | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | ||||
| Sandeep Kumar Sunori | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | |||||
| Pradeep Juneja | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ | ✓ |
Заявление о конфликте интересов
Авторы заявляют об отсутствии известных им конкурирующих финансовых интересов или личных отношений, которые могли бы повлиять на представленное исследование.
Доступность данных
Работа основана на доступных данных предприятия Century Pulp and Paper Mill, Лалкуан, Уттаракханд.
Список литературы
[1] J. Hathaway, A. Rastegarpanah, and R. Stolkin, “Learning robotic milling strategies based on passive variable operational space interaction control,” in IEEE Transactions on Automation Science and Engineering, 2024, pp. 3435–3448, doi: 10.1109/TASE.2023.3279718.
[2] C. Burnette and G. Ogles, “Power system improvements at a century-old paper mill,” IEEE Transactions on Industry Applications, vol. 60, no. 3, pp. 5229–5240, 2024, doi: 10.1109/TIA.2024.3365668.
[3] G. M. Mendez, I. Lopez-Juarez, P. N. Montes-Dorantes, and M. A. Garcia, “A new method for the design of interval type-3 fuzzy logic systems with uncertain type-2 non-singleton inputs (IT3 NSFLS-2): a case study in a hot strip mill,” IEEE Access, vol. 11, pp. 44065–44081, 2023, doi: 10.1109/ACCESS.2023.3272531.
[4] N. Kamiya, Y. Yoshizato, Y. Zhou, Y. Ohyanagi, and K. Shibazaki, “Fiber estimation from paper macro images via efficientnet- based patch classification,” IEEE Access, vol. 12, pp. 12271–12278, 2024, doi: 10.1109/ACCESS.2024.3355115.
[5] S. R. Varshaa, N. Thirumurugan, and K. Suresh, “Efficient degradation of paper mill effluent by synergy of microdischarge plasma and fenton-like process,” IEEE Transactions on Plasma Science, vol. 52, no. 7, pp. 2595–2601, 2024, doi: 10.1109/TPS.2024.3371647.
[6] S. Fairee, C. Khompatraporn, B. Sirinaovakul, and S. Prom-On, “Trim loss optimization in paper production using reinforcement artificial bee colony,” IEEE Access, vol. 8, pp. 130647–130660, 2020, doi: 10.1109/ACCESS.2020.3008922.
[7] H. Newton and J. McCrory, “Making my paper mill safer: an arc-flash energy reduction story,” IEEE Transactions on Industry Applications, vol. 56, no. 4, pp. 3331–3336, 2020, doi: 10.1109/TIA.2020.2986334.
[8] E. J. Smith, “A computerized pulp and paper mill instrumentation and control system,” IEEE Transactions on Industrial Electronics and Control Instrumentation, vol. IECI-13, no. 1, pp. 10–16, 2013, doi: 10.1109/tieci.1966.6592644.
[9] G. Figueira, M. Furlan, and B. Almada-Lobo, “Predictive production planning in an integrated pulp and paper mill,” IFAC Proceedings Volumes (IFAC-PapersOnline), vol. 46, no. 9, pp. 371–376, 2013, doi: 10.3182/20130619-3-RU-3018.00409.
[10] C. Wu, Y. Zhou, W. Gan, and J. Wu, “Robust scheduling of a pulp and paper mill considering flexibility provision from steam power generation,” Applied Energy, vol. 377, 2025, doi: 10.1016/j.apenergy.2024.124595.
[11] D. Zumoffen and M. Basualdo, “From large chemical plant data to fault diagnosis integrated to decentralized fault-tolerant control: pulp mill process application,” Industrial and Engineering Chemistry Research, vol. 47, no. 4, pp. 1201–1220, 2008, doi: 10.1021/ie071064m.
[12] S. Mahesh, B. Prasad, I. D. Mall, and I. M. Mishra, “Electrochemical degradation of pulp and paper mill wastewater. Part 2. characterization and analysis of sludge,” Industrial and Engineering Chemistry Research, vol. 45, no. 16, pp. 5766–5774, 2006, doi: 10.1021/ie0603969.
[13] J. Mizuki, “Model-based predictive adaptive control of pulp and paper mill processes,” Japan Tappi Journal, vol. 63, no. 8, pp. 930–935, 2009, doi: 10.2524/jtappij.63.930.
[14] Y. K. Yeo, J. H. Park, S. H. Park, and C. Sohn, “Model algorithmic control of grade change operations in paper mills,” Korean Journal of Chemical Engineering, vol. 22, no. 3, pp. 339–344, 2005, doi: 10.1007/BF02719408.
[15] B. Kayal, Y. Nasr, H. El Zakhem, and M. El Bachawati, “Optimizing brown stock washing in the pulp and paper industry: a system dynamics approach,” Processes, vol. 13, no. 2, 2025, doi: 10.3390/pr13020368.
[16] F. Ocklind, K. Liback, L. Lundqvist, W. Harge, and G. Venkatesh, “Optimisation of water-use in pulp and paper mills: a streamlined review of scientific journal publications,” Studia Ecologiae et Bioethicae, vol. 22, no. 3, pp. 95–105, 2024, doi: 10.21697/seb.5813.
[17] B. S. Carlberg, “The autonomous mill: utilizing digital twins to optimize the pulp & paper mill of the future,” in IEEE Conference Record of Annual Pulp and Paper Industry Technical Conference, 2021, doi: 10.1109/PPIC47846.2021.9620318. Predictive modeling and optimization of paper mill using hybrid machine … (Abhijit Singh Bhakuni) 702 ISSN: 2252-8792
[18] S. Rajan, G. Strunk, P. Gupta, S. Malladi, and P. Muralimanohar, “Implementing an intelligent steam and electrical load-shedding system for a large paper mill: design and validation using dynamic simulations,” in 2019 IEEE IAS Pulp, Paper and Forest Industries Conference, PPFIC 2019, 2019, doi: 10.1109/PPFIC43189.2019.9052378.
[19] S. K. Shahi and M. Dia, “Performance evaluation of pulp and paper mills: bootstrap data envelopment analysis approach,” in 2020 International Conference on Decision Aid Sciences and Application, DASA 2020, 2020, pp. 485–489, doi: 10.1109/DASA51403.2020.9317099.
[20] J. Tao, H. Liu, J. Li, Y. Yin, Z. Wu, and J. Jia, “Optimization model of turbines and boilers load distribution in paper mill power plant,” in 2010 2nd International Conference on Computer Engineering and Technology, IEEE, 2010, pp. V4-626-V4-630, doi: 10.1109/ICCET.2010.5485270.
[21] J. G. Castillon, B. Sainz, and R. Villareal, “Safety lockout on AC and DC drives for paper mills,” in IEEE Conference Record of Annual Pulp and Paper Industry Technical Conference, 2022, pp. 71–76, doi: 10.1109/PPIC52995.2022.9888890.
[22] T. Li, X. Huang, and M. Luo, “Analysis on the correlation between plunge milling parameters and plunge milling force and force coefficient,” in Proceedings of 2018 IEEE 3rd Advanced Information Technology, Electronic and Automation Control Conference, IAEAC 2018, 2018, pp. 927–936, doi: 10.1109/IAEAC.2018.8577706.
[23] A. Aziz, Razaullah, L. Ali, K. Naeem, and A. Shakoor, “Simultaneous cutting of master reels and stocked rolls in solving trim loss minimization problem at paper mill,” in 2019 IEEE 10th International Conference on Mechanical and Intelligent Manufacturing Technologies, ICMIMT 2019, 2019, pp. 147–151, doi: 10.1109/ICMIMT.2019.8712042.
[24] X. Duan, T. Liu, W. Duan, and H. U. Huiren, “Adsorption and coagulation tertiary treatment of pulp & paper mills wastewater,” in 2010 4th International Conference on Bioinformatics and Biomedical Engineering, iCBBE 2010, 2010, doi: 10.1109/ICBBE.2010.5517706.
[25] J. McAuliffe, D. Amin, I. Peacock, and D. Durocher, “Upgrading power distribution equipment - making the right choices for reliable paper mill operations,” in TAPPI Fall Technical Conference and Trade Fair, 2002, pp. 1011–1028, doi: 10.1109/papcon.2000.854200.