

 Назад
 22
Аннотация
Флотационное обесцвечивание — один из наиболее широко применяемых методов отделения частиц печатной краски от целлюлозных волокон при переработке макулатуры. Это сложный процесс, зависящий от множества факторов, поэтому его трудно описывать моделями, которые зачастую неудобны для практического применения и интерпретации. В статье проведено комплексное исследование нескольких методов машинного обучения для прогнозирования эффективности флотационного обесцвечивания, включая регрессию опорных векторов, ансамбли регрессионных деревьев (случайные леса и бустинг) и регрессию гауссовских процессов. Прогнозирование основано на ограниченном наборе данных, включающем репрезентативные результаты экспериментов в различных лабораторных условиях, в том числе с применением разных реагентов, при различных значениях pH и продолжительности флотации. Полученные результаты подтверждают, что методы машинного обучения позволяют точно прогнозировать эффективность флотационного обесцвечивания даже при небольшом обучающем наборе данных. Это даёт возможность определять оптимальные условия переработки бумаги с минимальными затратами и усилиями. С учётом меньшей сложности регрессии гауссовских процессов по сравнению с рассмотренными ансамблевыми моделями следует подчеркнуть, что именно она обеспечила наилучшее прогнозирование выхода волокна (R² = 97,77%) и приемлемое прогнозирование извлечения тонера (R² = 86,31%).
Ключевые слова: удаление печатной краски; флотация; переработка макулатуры; машинное обучение; регрессия опорных векторов.
1. Введение
Флотационный процесс давно применяется на обогатительных фабриках для отделения ценных минералов от руды. Во флотационной пульпе взаимодействуют три фазы: твёрдая (частицы минералов), жидкая (вода) и газообразная (воздух). Разделение частиц основано на различиях в гидрофобности их поверхности: гидрофильные частицы хорошо смачиваются водой, тогда как гидрофобные имеют ограниченное сродство к воде [1, 2]. Флотация играет важную роль и на многих предприятиях по переработке макулатуры; в этой отрасли она успешно применяется с 1980-х годов. В основе удаления печатной краски лежит разделение гидрофобных частиц краски и гидрофильных бумажных волокон. На современных предприятиях число стадий удаления нежелательных частиц из массы может втрое превышать число аналогичных стадий в обогащении минералов, поскольку продукт должен конкурировать по качеству с бумагой из первичного волокна [3]. Неоднородность поступающего сырья влияет на отдельные стадии процесса и качество конечного продукта, поэтому технологические параметры необходимо контролировать на всех стадиях.
Практически управляемой переменной называют параметр, изменение которого способно повлиять на качество конечного продукта без уменьшения производительности предприятия и существенного увеличения эксплуатационных расходов. Параметры, значительно влияющие на процесс, но одновременно вызывающие технологические нарушения и также нуждающиеся в оптимизации, относятся к непрактичным управляющим переменным [4]. Для процессов обесцвечивания предложено множество регулируемых параметров, влияние которых исследовано в работах [3, 5–10]. К ним относятся дозировки гидроксида натрия, силиката натрия, пероксида водорода и поверхностно-активных веществ, температуры и продолжительность роспуска и флотации, концентрация массы и pH. Такие параметры, как концентрация массы, расход воздуха и высота пены, часто невозможно свободно изменять в производственных условиях, поэтому они не всегда подходят для моделирования. На промышленных установках обесцвечивание представляет собой непрерывный процесс с постоянными потоками питания, принимаемой и отбраковываемой массы; главным контролируемым показателем остаётся качество переработанной бумаги [3].
Прогнозные модели устанавливают зависимости между входными переменными и непрерывными выходными показателями. При машинном обучении с учителем зависимости выявляются по обучающим данным, а затем используются для прогнозирования результатов при новых условиях. В литературе описаны приложения машинного обучения к прогнозированию и регулированию флотационных процессов, но относительно мало работ посвящено непосредственно удалению печатной краски. Искусственные нейронные сети применялись для моделирования промышленного флотационного обесцвечивания [4], прогнозирования эффективности удаления краски [11], мониторинга на основе анализа цветных изображений [12] и оценки показателей бумажной массы и бумаги [13]. Для прогнозирования флотации применялись многомерная нелинейная регрессия, радиально-базисные и рекуррентные нейронные сети [15], а также регрессия опорных векторов [16]. Обзор Szmigiel и соавторов [17] систематизирует исследования за последнее десятилетие, включая прогнозирование извлечения, оценку важности параметров и анализ изображений флотационной пены.
В настоящей работе проведён сравнительный анализ методов машинного обучения для прогнозирования и моделирования флотационного обесцвечивания. Авторы отмечают, что им не известны более ранние исследования, в которых для этой задачи применялись регрессия гауссовских процессов и ансамбли регрессионных деревьев. Во втором разделе изложены методы и описан набор данных; в третьем представлены результаты, в четвёртом — выводы.
2. Материалы и методы
2.1. Методы машинного обучения для прогнозирования флотационного обесцвечивания
2.1.1. Регрессия опорных векторов
Метод опорных векторов (SVM) первоначально был разработан для задач бинарной классификации. В отличие от классификации, в регрессии выходная величина непрерывна, а качество предсказания описывают допустимым отклонением ε [18]. Регрессионный вариант метода называется SVR. Для обучающего набора D = {(xᵢ, yᵢ), i = 1, …, N}, где xᵢ — n-мерные входные векторы, а yᵢ — наблюдаемые выходные значения, требуется построить функцию f(x), отклонение которой от yᵢ не превышает ε для обучающих точек.
f(x) = ⟨ω, x⟩ + b; ω ∈ Rⁿ, b ∈ R (1)
Здесь ω — вектор весов, b — смещение, ⟨ω, x⟩ — скалярное произведение. Параметры определяются максимизацией зазора 2/‖ω‖ либо эквивалентной минимизацией ½‖ω‖² с допуском ошибок, задаваемым C, ξᵢ и ξᵢ* [19]. В исходной статье приведены выражения (2)–(5), описывающие постановку двойственной задачи с множителями Лагранжа и переход к нелинейному ядру. Для нелинейной зависимости скалярное произведение заменяется функцией ядра k(xᵢ, x); применено радиально-базисное ядро (RBF):
k(xᵢ, x) = exp(−γ‖xᵢ − x‖²) (6)
Параметр γ больше нуля и определяет баланс между точностью аппроксимации и гладкостью оцениваемой функции.
2.1.2. Ансамбли регрессионных деревьев
Линейная регрессия описывает зависимости одной глобальной формулой. При сложном нелинейном взаимодействии факторов альтернативой становится рекурсивное разбиение пространства признаков на более мелкие области, в которых можно строить простые модели [21]. Регрессионное дерево последовательно выбирает ветви по бинарным условиям; прогноз в конечном узле определяется средним выходных значений обучающих наблюдений, попавших в соответствующую область. Представление дерева задаётся формулой f(x) = Σ cᵢI{x ∈ Rᵢ} (7), где I — индикатор принадлежности области, а cᵢ — среднее значение отклика в ней [21, 22].
Жадный алгоритм поиска разбиений эффективен, но решения нижних узлов могут быть ненадёжными из-за малого числа наблюдений. Для уменьшения недостатков отдельного дерева используют ансамбли: бэггинг, случайные леса и бустинг [21]. В бустинге деревья обучаются последовательно: каждое последующее дерево корректирует остатки предыдущей модели. Ошибки обычно умножают на коэффициент скорости обучения меньше единицы для предотвращения переобучения. Итоговая модель представляет собой линейную комбинацию большого числа простых деревьев. В отличие от бэггинга, уменьшающего прежде всего дисперсию, бустинг позволяет воздействовать и на смещение модели [22].
2.1.3. Регрессия гауссовских процессов
Регрессия гауссовских процессов (GPR) оценивает условное распределение отклика для нового входного вектора с учётом обучающих данных [24]. Исходной постановкой служит линейная регрессионная модель с гауссовским шумом y = f(X) + ε = Xᵀω + ε (8). При байесовском подходе апостериорное распределение весов определяется по формуле Байеса (9), а при нулевом среднем нормального априорного распределения получается гауссовское апостериорное распределение (10). Прогноз для нового наблюдения описывается гауссовским распределением (11); обобщение на нелинейный случай выполняется отображением входных векторов в пространство признаков (12) [24, 25].
Гауссовский процесс полностью определяется функциями среднего и ковариации. Рассмотрены экспоненциальная, квадратично-экспоненциальная, функции Матерна и рационально-квадратичная ковариационные функции. Также использовано автоматическое определение релевантности признаков (ARD): большая характерная длина вдоль некоторого входного измерения означает слабую зависимость ковариации от этого признака, и его можно исключить из оценки. Соответствующее выражение ковариационной функции приведено в исходной формуле (13) [24].
При небольшом объёме данных выбор метода особенно важен для обобщающей способности. Глубокое обучение не применялось вследствие недостаточности данных. Ансамбли деревьев уменьшают разброс прогнозов и риск переобучения, GPR использует априорные предположения, заложенные в ковариационную функцию, а SVR позволяет учитывать нелинейность через ядро и управлять сложностью с помощью параметра регуляризации C.
2.2. Набор данных
Для получения экспериментальных образцов использовали белую бумагу IQ ECONOMY+ формата A4 плотностью 80 г/м² и тонер HP LaserJet Q2610A. Бумагу механически измельчали в шредере, замачивали в дистиллированной воде и перемешивали для получения образцов целлюлозного волокна. Тонер печатали на предварительно покрытой поливиниловым спиртом универсальной лазерной прозрачной плёнке Q CONNECT A4 [26], затем диспергировали в механической мешалке с получением пластинчатых частиц. Образцы волокна и тонера смешивали в бумажную массу и проводили флотацию в камере Denver объёмом 1,6 л при условиях, приведённых в таблицах 1 и 2.
Таблица 1. Диапазоны параметров обесцвечивания, использованных в качестве входных переменных модели
| Управляемый параметр | Диапазон |
|---|---|
| pH при флотации | 3–12 |
| Олеиновая кислота | 0.1–7 кг/т |
| Олеиновая кислота + CaCl₂ | 0.125–1.5 кг/т + 30 кг/т |
| Продолжительность флотации | 1–20 мин |
В качестве входных параметров модели использовали концентрацию олеиновой кислоты с добавлением CaCl₂ или без него, pH и время пребывания массы во флотационной камере. Значение pH влияет на работу поверхностно-активных веществ, прежде всего мыл жирных кислот. Концентрация кальция также влияет на эффективность обесцвечивания. Извлечение целлюлозного волокна и оптические показатели отражают компромисс между экономичностью и качеством, а продолжительность флотации является устойчивым фактором эффективности [4, 6]. Выходными параметрами служили извлечение тонера и извлечение волокна [6]. Пробы пены отбирали через 1, 2, 4, 10 и 20 мин. Для определения извлечения тонера в отходящий поток Eₜ и волокна в принимаемую массу Eₘ пенный и камерный продукты фильтровали через воронку Бюхнера, сушили при комнатной температуре и взвешивали. Высушенные фильтры с пенным продуктом затем нагревали при 550 °C в муфельной печи, а зольность определяли методом рентгенофлуоресцентного анализа (XRF) для расчёта Eₜ. Пригодность для печати фильтров камерного продукта и лабораторных листов после обесцвечивания проверяли с помощью монохромного лазерного принтера HP 1018 при контролируемых условиях.
Таблица 2. Оптимизационные параметры флотационного обесцвечивания
| Параметр | Диапазон | Принятое значение |
|---|---|---|
| pH при роспуске | 7–10 [5, 27–32] | 8 |
| Время роспуска | 4–60 мин [6, 31, 33–37] | 35 мин |
| Температура роспуска | 35–60 °C [4, 9, 27, 33, 35, 38] | 45 °C |
| Концентрация при роспуске | 8–18 мас. % [9, 33–37, 39] | 10 мас. % |
| Температура флотации | 20–45 °C [4, 27, 35, 40–43] | 22 °C |
| Концентрация при флотации | 0.5–1.5% [6, 11, 28, 29, 31, 35–37, 41, 42] | 1 мас. % |
| Скорость перемешивания | 1000–1400 об/мин [11, 27, 28, 31, 41, 44] | 1000 об/мин |
| Расход воздуха | 225–775 л/ч [9, 11, 35, 43] | 260 л/ч |
В рамках эксперимента сформировано 100 пар входных и выходных параметров. Из-за ограниченного объёма набора данных случайным образом выделяли 90% наблюдений для обучения и оставшиеся 10% — для испытания прогнозной способности модели [44]. Тестовые данные не включали в обучающую выборку. Дополнительно использовали перекрёстную проверку [10].
2.3. Показатели качества модели
Для оценки точности использовали среднеквадратичную ошибку (MSE), определяющую средний квадрат отклонения наблюдаемых значений от прогнозируемых: MSE(y, f(x)) = (1/N)Σᵢ₌₁ᴺ(yᵢ − f(xᵢ))² (14). Здесь yᵢ — наблюдаемое, f(xᵢ) — рассчитанное значение. MSE неотрицательна; меньшие значения соответствуют лучшему прогнозированию.
Кроме того, использовали коэффициент детерминации R² — долю дисперсии зависимой переменной, объясняемую моделью. При R², близком к 1, модель обеспечивает хорошее согласие прогнозов с наблюдениями. Для надёжной оценки обобщающей способности применяли 10-кратную перекрёстную проверку: данные случайным образом делили на 10 частей, девять использовали для обучения, одну — для проверки, затем повторяли процедуру, попеременно используя каждую часть как тестовую, и усредняли десять результатов [44]. Оптимальные гиперпараметры подбирали полным перебором заданной сетки значений (grid search) [45].
3. Результаты
Метод SVR реализовали с помощью библиотеки LIBSVM [46] с линейным и RBF-ядрами. Оптимальные гиперпараметры C (линейное ядро), γ и C (RBF-ядро) определяли поиском по сетке. На рисунке 1 показана настройка параметров RBF-ядра при оценке извлечения целлюлозного волокна в камерный продукт Eₘ для олеиновой кислоты (а) и олеиновой кислоты с CaCl₂ (б). Параметр C определяет баланс между сложностью модели и допустимой ошибкой, γ влияет на радиус воздействия отдельных опорных векторов; при неблагоприятных значениях γ качество модели резко снижается.
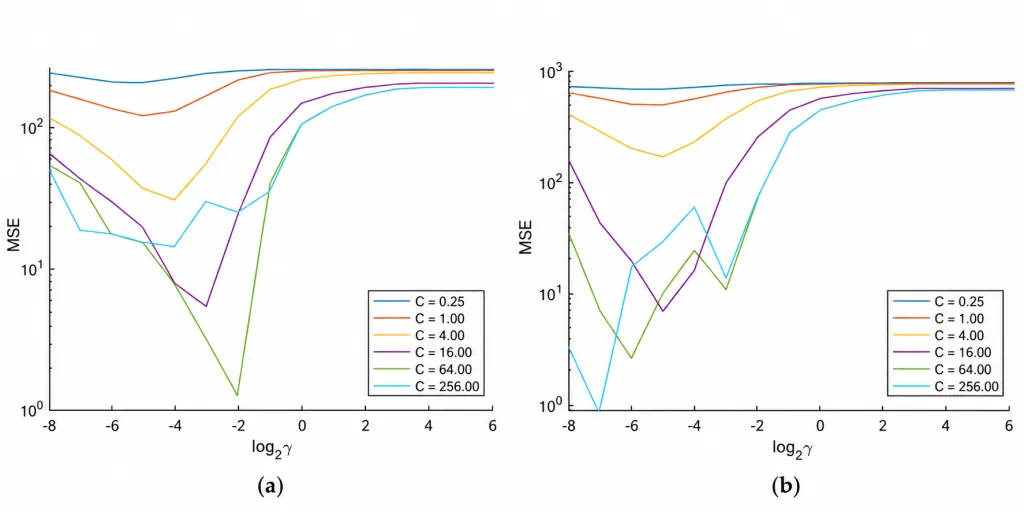
Рисунок 1. Оптимизация гиперпараметров γ и C в SVR с RBF-ядром для прогнозирования извлечения целлюлозного волокна в камерный продукт (Eₘ): (а) олеиновая кислота; (б) олеиновая кислота + CaCl₂.
Ансамбли регрессионных деревьев реализовали методами случайного леса и бустинга. Для случайного леса оптимизировали число деревьев и минимальный размер конечного узла, используя поиск по сетке. На рисунке 2 приведена настройка для двух исследованных ПАВ. В целом увеличение числа деревьев улучшает прогноз, но после примерно 100 деревьев на рисунке 2а и 50 на рисунке 2б MSE преимущественно стабилизируется, и дальнейшее увеличение числа деревьев повышает сложность без заметного улучшения точности. При небольшом числе наблюдений слишком малый размер листа приводит к формированию более глубоких деревьев.
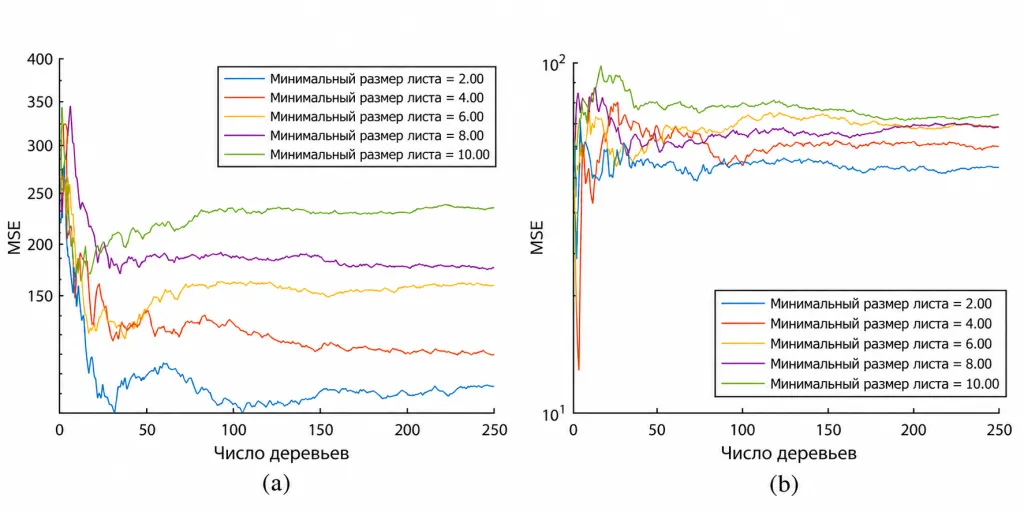
Рисунок 2. Оптимизация минимального размера листа и числа деревьев в случайных лесах при оценке извлечения целлюлозного волокна в камерный продукт (Eₘ): (а) олеиновая кислота; (б) олеиновая кислота + CaCl₂.
В бустинге оптимизировали число деревьев и скорость обучения методом поиска по сетке (рисунок 3). Скорость обучения задаёт множитель, корректирующий вклад каждого нового дерева в ансамбль. Небольшая скорость замедляет переход прогноза к результатам наблюдения, но может улучшать обобщающую способность; при этом обычно требуется больше деревьев и возрастают вычислительные затраты. В экспериментах оптимальной оказалась скорость обучения 0,25.
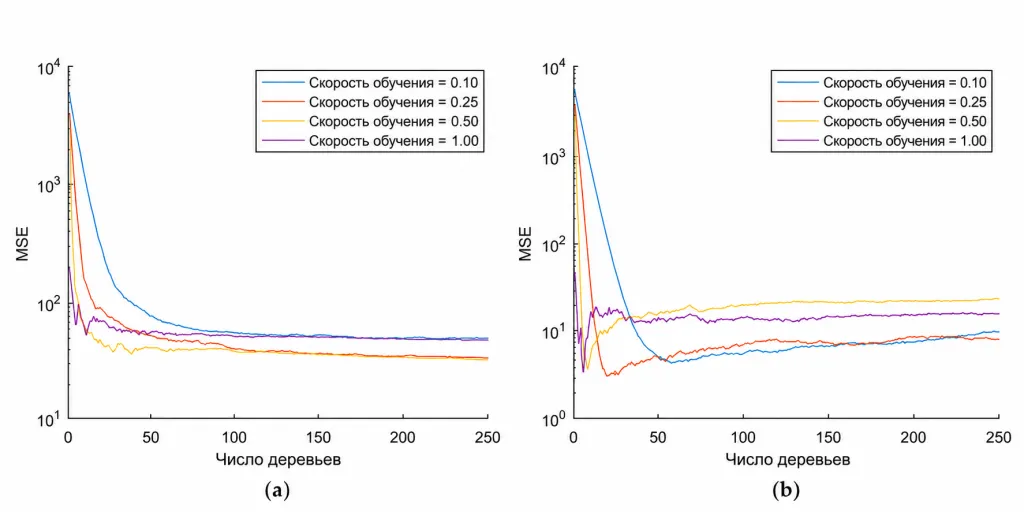
Рисунок 3. Оптимизация скорости обучения и числа деревьев в бустинге для прогнозирования извлечения целлюлозного волокна в камерный продукт (Eₘ): (а) олеиновая кислота; (б) олеиновая кислота + CaCl₂.
Для GPR рассматривали экспоненциальную, квадратично-экспоненциальную, функции Матерна 3/2 и 5/2, а также рационально-квадратичную ковариационные функции. Для оценки важности входных факторов использовали ARD (рисунок 4). Малое значение характерной длины соответствует большему влиянию переменной на прогноз. В обеих сериях экспериментов наиболее значимым фактором оказалась концентрация ПАВ, затем pH; продолжительность флотации влияла меньше всего.
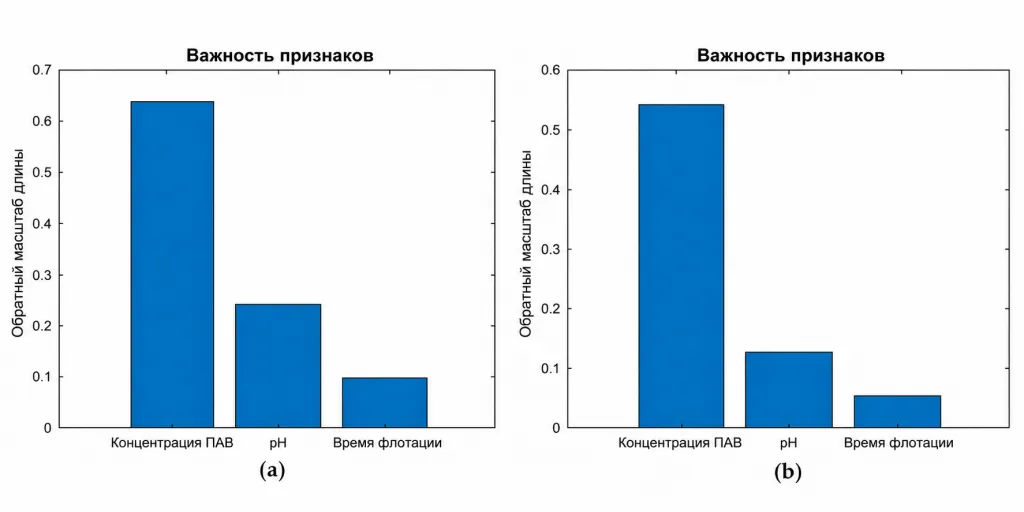
Рисунок 4. Отбор признаков методом ARD в регрессии гауссовских процессов для оценки извлечения волокна в камерный продукт (Eₘ): (а) олеиновая кислота; (б) олеиновая кислота + CaCl₂.
В таблицах 3 и 4 приведены результаты прогнозирования эффективности флотационного обесцвечивания различными методами машинного обучения. Для оценки использованы извлечение волокна в камерный продукт Eₘ и извлечение тонера в пенный продукт Eₜ при двух вариантах ПАВ.
Таблица 3. Оценка извлечения волокна в камерный продукт (Eₘ); ПАВ — олеиновая кислота и олеиновая кислота + CaCl₂
| Модель | Олеиновая кислота: MSE | Олеиновая кислота: R², % | Олеиновая кислота + CaCl₂: MSE | Олеиновая кислота + CaCl₂: R², % |
|---|---|---|---|---|
| SVR — линейное ядро | 101.33 | 63.72 | 104.24 | 71.02 |
| SVR — RBF | 20.31 | 93.56 | 30.97 | 93.37 |
| Деревья — случайный лес | 51.31 | 88.19 | 44.47 | 92.06 |
| Деревья — бустинг | 21.16 | 94.05 | 24.27 | 93.87 |
| GPR — экспоненциальная | 24.06 | 94.87 | 27.67 | 93.34 |
| GPR — квадратично-экспоненциальная | 11.85 | 97.32 | 19.72 | 95.43 |
| GPR — Матерн 3/2 | 14.03 | 97.66 | 19.73 | 95.95 |
| GPR — Матерн 5/2 | 12.64 | 97.77 | 20.21 | 95.73 |
| GPR — рационально-квадратичная | 12.48 | 97.66 | 21.44 | 95.24 |
Таблица 4. Оценка извлечения тонера в пенный продукт (Eₜ); ПАВ — олеиновая кислота и олеиновая кислота + CaCl₂
| Модель | Олеиновая кислота: MSE | Олеиновая кислота: R², % | Олеиновая кислота + CaCl₂: MSE | Олеиновая кислота + CaCl₂: R², % |
|---|---|---|---|---|
| SVR — линейное ядро | 82.20 | 49.22 | 56.24 | 43.91 |
| SVR — RBF | 12.52 | 90.95 | 19.71 | 73.96 |
| Деревья — случайный лес | 31.80 | 84.01 | 29.12 | 63.96 |
| Деревья — бустинг | 7.33 | 93.90 | 7.95 | 88.33 |
| GPR — экспоненциальная | 24.37 | 84.50 | 32.13 | 64.83 |
| GPR — квадратично-экспоненциальная | 45.43 | 69.07 | 40.45 | 55.48 |
| GPR — Матерн 3/2 | 20.27 | 86.31 | 30.87 | 65.80 |
| GPR — Матерн 5/2 | 21.62 | 84.51 | 38.05 | 55.83 |
| GPR — рационально-квадратичная | 21.57 | 84.94 | 35.98 | 60.88 |
Результаты для Eₘ (таблица 3) свидетельствуют о заметном превосходстве GPR с различными ковариационными функциями над другими методами по MSE и R². Наибольшее значение R² при применении только олеиновой кислоты получено с функцией Матерна 5/2 (97,77%), а при добавлении CaCl₂ — с функцией Матерна 3/2 (95,95%). По показателю MSE наилучшей для обоих ПАВ стала квадратично-экспоненциальная функция. Результаты бустинга и SVR с RBF-ядром сопоставимы, но уступают GPR по R² на 2–4%; линейное ядро SVR значительно слабее из-за выраженной нелинейности входных зависимостей.
Прогнозирование Eₜ (таблица 4) в целом менее точно, чем Eₘ. При этом бустинг существенно превосходит другие подходы по обоим показателям, особенно при добавлении CaCl₂ к олеиновой кислоте: результат второго по качеству метода по R² ниже приблизительно на 15%. Ограниченный объём набора данных (100 наблюдений) недостаточен для полного описания сложных зависимостей факторов, однако бустинг продемонстрировал устойчивость к малой выборке. Возможная причина — снижение дисперсии за счёт объединения прогнозов нескольких моделей и уменьшение смещения благодаря последовательной корректировке ошибок предыдущих деревьев.
4. Выводы
В работе выполнен комплексный сравнительный анализ алгоритмов машинного обучения для прогнозирования эффективности флотационного обесцвечивания при переработке макулатуры. Для обучения использован набор из 100 репрезентативных наблюдений, полученных в лабораторных условиях при различных реагентах, значениях pH и продолжительности флотации. Цель состояла в проверке возможности построения достаточно точных моделей на небольшом наборе данных без дорогостоящих и трудоёмких длительных испытаний. Такой подход позволяет с минимальными затратами подбирать оптимальные условия разделения частиц тонера и целлюлозного волокна при флотационном обесцвечивании отпечатанной бумаги.
Бустинг показал особую устойчивость к небольшому объёму выборки при всех рассмотренных условиях. Регрессия гауссовских процессов лучше всего предсказывала извлечение волокна в камерный продукт (R² = 97,77%) и обеспечила приемлемое прогнозирование извлечения тонера в пенный продукт (R² = 86,31%). Существенным преимуществом GPR является более низкая сложность по сравнению с ансамблевыми моделями, такими как случайные леса и бустинг, что обеспечивает эффективное обучение и применение модели.
Исследование ограничено выбранными технологическими переменными, для которых ранее показано существенное влияние на флотацию, и лабораторным масштабом набора данных. Использование машинного обучения для оптимизации этих параметров в реальных условиях флотационного процесса пока остаётся теоретическим подходом. Как отмечают авторы, некоторые приложения машинного обучения по-прежнему являются относительно новым направлением исследований в обогащении минералов [10], особенно в бумажной флотации.
Информация об исследовании
Вклад авторов. Концепция: V.D., M.S.T.; методология: V.D., M.S.T.; проверка: T.G., V.D.; формальный анализ, исследования, ресурсы, обработка данных и визуализация: T.G., V.D., M.-I.Z., M.S.T.; подготовка первоначального текста: T.G., V.D.; рецензирование и редактирование: M.-I.Z., M.S.T.; научное руководство: V.D., M.S.T. Все авторы ознакомились с опубликованной версией рукописи и одобрили её.
Финансирование. Исследование частично финансировалось Министерством образования, науки и технологического развития Республики Сербия в рамках финансирования научной работы Белградского университета, Технического факультета в Боре [номер гранта 451–03-65/2024–03/200131].
Заявление этического комитета: не применимо. Информированное согласие: не применимо. Доступность данных: исходные результаты представлены в статье; дополнительные запросы могут быть направлены автору для переписки. Конфликт интересов: авторы заявляют об отсутствии конфликта интересов.
Список литературы
1. Jovanovic, I.; Miljanović, I.; Jovanović, T. Soft computing-based modeling of flotation processes—A review. Miner. Eng. 2015, 84, 34–63. [CrossRef]
2. Mohammed, A.S.; Qarani, A.S. Dissolved Air Flotation (DAF): Operational Parameters and Limitations for Wastewaters Treatment with Cost Study. Recycl. Sustain. Dev. 2023, 16, 91–97. [CrossRef]
3. Mehari, A. Deinking of Black Toner Ink from Laser Printed Paper by Using Anionic Surfactant. Master’s Thesis, Addis Ababa University, Addis Ababa, Ethiopia, 2017.
4. Pauck, W.J.; Venditti, R.; Pocock, J.; Andrew, J. Neural network modelling and prediction of the flotation deinking behaviour of industrial paper recycling processes. Recycl. Nord. Pulp Pap. Res. J. 2014, 29, 521–532. [CrossRef]
5. Costa, C.A.; Rubio, J. Deinking flotation: Influence of calcium soap and surface-active substance. Miner. Eng. 2005, 18, 59–64. [CrossRef]
6. Pauck, W.J.; Venditti, R.; Pocock, J.; Andrew, J. Using statistical experimental design techniques to determine the most effective variables for the control of the flotation deinking of mixed recycled paper grades. Tappsa J. 2012, 2, 28–41.
7. Husovska, V. Investigation of Recycled Paper Deinking Mechanisms. Ph.D. Thesis, Western Michigan University, Kalamazoo, MI, USA, 2013.
8. Abraha, M.; Kifle, Z. Deinking of Black Toner Ink from Laser Printed Paper by Using Anionic Surfactant. Chem. Biomol. Eng. 2019, 4, 23–30. [CrossRef]
9. Kumar, A.; Dutt, D. A comparative study of conventional chemical deinking and environment-friendly bio-deinking of mixed office wastepaper. Sci. Afr. 2021, 12, e00793. [CrossRef]
10. Gomez-Flores, A.; Heyes, G.W.; Ilyas, S.; Kim, H. Prediction of grade and recovery in flotation from physicochemical and operational aspects using machine learning models. Miner. Eng. 2022, 183, 107627. [CrossRef]
11. Labidi, J.; Pelach, M.A.; Turon, X.; Mutje, P. Predicting flotation efficiency using neural networks. Intensification 2007, 46, 314–322. [CrossRef]
12. Verikas, A.; Malmqvist, K.; Bacauskiene, M. Monitoring the De-Inking Process through Neural Network-Based Colour Image Analysis. Neural Comput. Appl. 2000, 9, 142–151. [CrossRef]
13. Laperrière, L.; Wasik, L. Modeling and simulation of pulp and paper quality characteristics using neural networks. Tappi J. 2001, 84, 59.
14. Lü, Q.; Liu, S.; Mao, W.; Yu, Y.; Long, X. A numerical simulation-based ANN method to determine the shear strength parameters of rock minerals in nanoscale. Comput. Geotech. 2024, 169, 106175. [CrossRef]
15. Nakhaei, F.; Irannajad, M. Application and comparison of RNN, RBFNN and MNLR approaches on prediction of flotation column performance. Int. J. Min. Sci. Technol. 2015, 25, 983–990. [CrossRef]
16. Chehreh Chelgania, S.; Shahbazib, B.; Hadavandi, E. Support vector regression modeling of coal flotation based on variable importance measurements by mutual information method. Measurement 2018, 114, 102–108. [CrossRef]
17. Szmigiel, A.; Apel, D.B.; Skrzypkowski, K.; Wojtecki, L.; Pu, Y. Advancements in Machine Learning for Optimal Performance in Flotation Processes: A Review. Minerals 2024, 14, 331. [CrossRef]
18. Vapnik, V. The Nature of Statistical Learning Theory; Springer: New York, NY, USA, 1995. [CrossRef]
19. Vapnik, V.; Golowich, S.; Smola, A. Support vector method for function approximation, regression estimation, and signal processing. In Advances in Neural Information Processing Systems; Mozer, M.C., Jordan, M.I., Petsche, T., Eds.; MIT Press: Cambridge, MA, USA, 1997; Volume 9, pp. 281–287.
20. Smola, A.J.; Schölkopf, B. A tutorial on support vector regression. Stat. Comput. 2004, 14, 199–222. [CrossRef]
21. Kovačević, M.; Ivanišević, N.; Petronijević, P.; Despotović, V. Construction cost estimation of reinforced and prestressed concrete bridges using machine learning. Grad̄evinar 2021, 73, 1–13. [CrossRef]
22. Hastie, T.; Tibshirani, R.; Friedman, J. Boosting and Additive Trees. In The Elements of Statistical Learning; Springer Series in Statistics; Springer: New York, NY, USA, 2009. [CrossRef]
23. Cormen, T.H.; Leiserson, C.E.; Rivest, R.L.; Stein, C. Introduction to Algorithms, 3rd ed.; The MIT Press: Cambridge, MA, USA, 2009.
24. Despotovic, V.; Skovranek, T.; Schommer, C. Speech Based Estimation of Parkinson’s Disease Using Gaussian Processes and Automatic Relevance Determination. Neurocomputing 2020, 401, 173–181. [CrossRef]
25. Rasmussen, C.E.; Williams, C.K.I. Gaussian Processes for Machine Learning; The MIT Press: Cambridge, MA, USA, 2006.
26. Lin, D.; Kuang, Y.; Chen, G.; Kuang, Q.; Wang, C.; Zhu, P.; Peng, C.; Fang, Z. Enhancing moisture resistance of starch-coated paper by improving the film forming capability of starch film. Ind. Crops Prod. 2017, 100, 12–18. [CrossRef]
27. Dorris, G.M.; Sayegh, N.N. The role of print layer thickness and cohesiveness on deinking of toner printed papers. Tappi J. 1997, 80, 181–191.
28. Azevedo, M.A.D.; Drelich, J.; Miller, J.D. The Effect of pH On Pulping and Flotation of Mixed Office Wastepaper. J. Pulp Pap. Sci. 1999, 25, 317–320.
29. Dorris, G.; Ben, Y.; Richard, M. Overview of flotation Deinking, Progress in paper recycling. Tappi J. 2011, 20, 3–43.
30. Gong, R. New Approaches on Deinking Evaluations. Ph.D. Thesis, Western Michigan University, Kalamazoo, MI, USA, 2013.
31. Yilmaz, U.; Tutus, A.; Sönmez, S. Effects of using recycled paper in inkjet printing system on colour difference. Pigment. Resin Technol. 2022, 51, 336–343. [CrossRef]
32. Muangnamsuk, R.; Chuetor, S.; Kirdponpattara, S. Development and Optimization of Chemical Deinking of Laser-Printed Paper. Mater. Sci. Forum 2023, 1098, 151–155. [CrossRef]
33. Behin, J.; Vahed, S. Effect of alkyl chain in alcohol deinking of recycled fibers by flotation process. Colloids Surf. A Physicochem. Eng. Asp. 2007, 297, 131–141. [CrossRef]
34. Jiang, C.; Ma, J. Deinking of waste paper: Flotation. In Encyclopedia of Separation Science; Academic Press: London, UK, 2000; pp. 2537–2544.
35. Tsatsis, D.E.; Valta, K.A.; Vlyssides, A.G.; Economides, D.G. Assessment of the impact of toner composition, printing processes and pulping conditions on the deinking of office waste paper. J. Environ. Chem. Eng. 2019, 7, 103258. [CrossRef]
36. Ghanbarzadeh, B.; Ataeefard, M.; Etezad, S.M.; Mahdavi, S. Optical and Printing Properties of Deinked Office Waste Printed Paper. Prog. Color Color. Coat. 2024, 17, 75–84.
37. Yilmaz, U. Investigation of deinking efficiencies of trigromi laserjet printed papers depending on the number of recycling. Pigment. Resin Technol. 2024, 53, 475–483. [CrossRef]
38. Ali, T.; McLellan, F.; Adiwinata, J.; May, M.; Evants, T. Functional and perfomance characteristics of solube silicate in deinking. Part I: Alkaline deinking of newsprint/magazine. J. Pulp Pap. Sci. 1994, 20, J3–J8.
39. Liphard, M.; Schereck, B.; Hornfeck, K. Surface chemical aspects of filler flotation in waste paper recycling. Pulp Pap. Can. 1993, 94, 218–222.
40. Luo, Q.; Deng, Y.; Zhu, J.; Shin, W.T. Foam control using a foaming agent spray: A novel concept for flotation deinking of waste paper. Ind. Eng. Chem. Res. 2003, 15, 3578–3583. [CrossRef]
41. Pathak, P.; Bhardwaj, N.K.; Singh, A.K. Optimization of Chemical and Enzymatic Deinking of Photocopier Waste Paper. BioResources 2011, 6, 447–463. [CrossRef]
42. Chandranupap, P.; Chandranupap, P. Enzymatic Deinking of Xerographic Waste Paper with Non-ionic Surfactant. Appl. Sci. Eng. Prog. 2020, 13, 136–145. [CrossRef]
43. Yilmaz, U.; Tutuş, A.; Sönmez, S. Fiber Classification, Physical and Optical Properties of Recycled Paper. Cellul. Chem. Technol. 2021, 55, 689–696. [CrossRef]
44. Despotović, V.; Trumić, M.S.; Trumić, M.Ž. Modeling and prediction of flotation performance using support vector regression. Recycl. Sustain. Dev. 2017, 10, 31–36. [CrossRef]
45. Khadka, K.; Chandrasekaran, J.; Lei, Y.; Kacker, R.N.; Kuhn, D.R. A Combinatorial Approach to Hyperparameter Optimization. In Proceedings of the 2024 IEEE/ACM 3rd International Conference on AI Engineering—Software Engineering for AI (CAIN), Lisbon, Portugal, 14–15 April 2024; pp. 140–149.
46. Chang, C.C.; Lin, C.J. LIBSVM: A Library for Support Vector Machines. ACM Trans. Intell. Syst. Technol. 2011, 2, 1–27. [CrossRef] Disclaimer/Publisher’s Note: The statements, opinions and data contained in all publications are solely those of the individual author(s) and contributor(s) and not of MDPI and/or the editor(s). MDPI and/or the editor(s) disclaim responsibility for any injury to people or property resulting from any ideas, methods, instructions or products referred to in the content.