

 Назад
 4
Аннотация
В современной бумажной промышленности эффективное и точное принятие решений имеет решающее значение для сохранения конкурентоспособности. Виртуальные измерения, основанные на передовом моделировании и анализе данных, предоставляют в реальном времени сведения о важнейших производственных параметрах, которые ранее было сложно или невозможно измерить непосредственно. Решение, пригодное для всех видов бумаги, использует модели, полученные с помощью машинного обучения, в сочетании с отраслевыми знаниями для оперативного расчёта таких характеристик, как масса бумаги после кондиционирования и прочность листа (RCT, SCT, прочность при растяжении и др.), с частотой, соответствующей требованиям конкретной машины. Частые измерения, точность которых приближается к результатам лабораторных испытаний, помогают операторам заранее поддерживать показатели качества ближе к установленным предельным значениям, сокращать расход сырья, повышать скорость машины и ускорять пуски и смену сортов.
В статье также рассматриваются производственные примеры, иллюстрирующие практическое применение и преимущества виртуальных измерений и подчёркивающие их потенциал для повышения устойчивости и эффективности производства бумаги. Интеграция виртуальных измерений в существующие системы позволяет предприятиям совершенствовать оперативные решения, прогнозировать результаты работы, оптимизировать процессы, повышать эффективность и снижать эксплуатационные затраты.
Ключевые слова: виртуальные измерения, прочность бумаги, машинное обучение, оптимальное принятие решений, система контроля качества.
Введение
Целлюлозно-бумажная промышленность — важнейшая отрасль, обеспечивающая производство продукции для упаковки, коммуникаций и гигиенических нужд. Однако производственный процесс сложен и включает многочисленные химические, физические и механические операции, которые необходимо тщательно контролировать и регулировать для обеспечения эффективности, качества и устойчивости. Традиционные методы измерения, часто основанные на физических датчиках, давно применяются для отслеживания ключевых параметров процесса. Вместе с тем такие датчики имеют ограничения, связанные с высокой стоимостью, необходимостью технического обслуживания и сложностью измерения отдельных переменных в реальном времени. Именно здесь виртуальные измерения играют преобразующую роль.
Виртуальные измерения представляют собой вычислительные инструменты, использующие математические модели и алгоритмы на основе данных для оценки параметров процесса, которые трудно измерить непосредственно [1]. На основе данных физических датчиков, моделей процесса и методов машинного обучения они позволяют в реальном времени оценивать такие показатели, как степень помола, масса бумаги после кондиционирования, толщина и прочность (например, RCT, SCT, прочность при растяжении, сопротивление продавливанию и др.). Возможность непрерывного, надёжного и экономичного контроля делает их незаменимыми в современном целлюлозно-бумажном производстве.
Одно из основных преимуществ виртуальных измерений заключается в повышении эффективности и оптимизации процессов. Оценка ключевых параметров в реальном времени позволяет точно управлять производственными процессами, снижая потребление сырья и энергии при сохранении качества продукции. Например, виртуальные измерения могут прогнозировать отклонения критических переменных и обеспечивать своевременные корректирующие действия, сводя к минимуму простои и предупреждая выпуск брака.
Кроме того, виртуальные измерения вносят значительный вклад в устойчивое развитие целлюлозно-бумажной промышленности. Отрасль испытывает возрастающее давление в части сокращения воздействия на окружающую среду, и точный контроль процесса необходим для достижения этой цели. Виртуальные измерения обеспечивают более эффективное использование сырья, химикатов и энергии, сокращая отходы и выбросы. Они также поддерживают внедрение современных систем управления, таких как модельно-прогнозирующее управление (MPC), дополнительно повышающее эффективность производства.
Гибкость и масштабируемость виртуальных измерений делают их хорошо приспособленными к современным промышленным условиям. В отличие от физических датчиков, которые могут деградировать или выходить из строя в тяжёлых условиях, виртуальные измерения опираются на устойчивые методы анализа данных и моделирования. Их также можно обновлять и совершенствовать по мере изменения условий процесса, обеспечивая долгосрочную надёжность и адаптируемость.
Виртуальные измерения — важное нововведение в целлюлозно-бумажной промышленности, позволяющее преодолевать ограничения традиционных методов измерения и открывающее новые возможности повышения эффективности, качества и устойчивости. По мере цифровой трансформации отрасли внедрение технологии виртуальных измерений станет одной из основ более интеллектуальных и устойчивых производственных процессов.
Виртуальные измерения
Виртуальные измерения позволяют оценивать трудноизмеримые параметры процесса с использованием математических моделей, основанных на фундаментальных закономерностях, и методов машинного обучения [2]. Эти инструменты используют данные физических датчиков, архивных баз данных и знания о процессе для получения точных прогнозов в реальном времени (рис. 1). Среди различных подходов машинного обучения к разработке виртуальных измерений выделяются множественная линейная регрессия (MLR) и искусственные нейронные сети (ANN). Эти широко применяемые методы подходят для задач с различной сложностью и доступностью данных. В данном разделе изложена методология разработки виртуальных измерений и рассмотрена роль MLR и ANN.
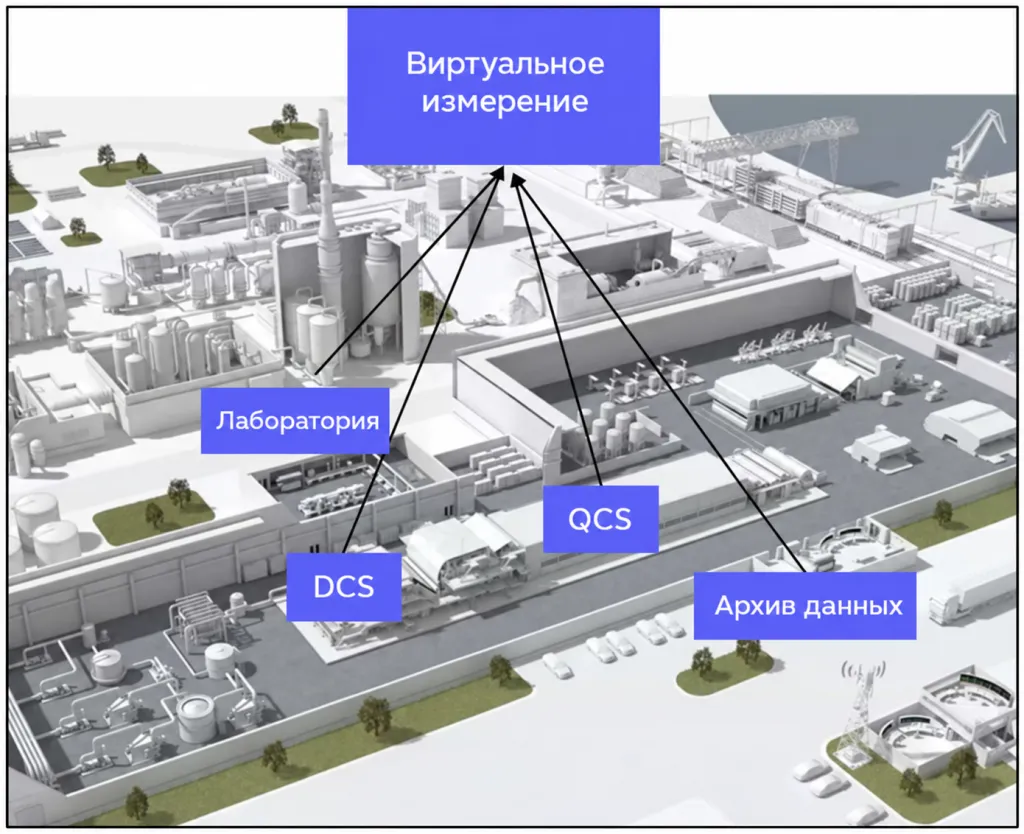
Рисунок 1. Типичные источники данных для виртуальных измерений
Методология внедрения виртуальных измерений
Разработка надёжных виртуальных измерений на основе данных включает несколько последовательных этапов [3]; общая схема процесса представлена на рис. 2:
Определение целей. Определение оцениваемых параметров, требуемой частоты и точности измерений, а также эксплуатационных ограничений.1. Сбор данных. Получение данных физических датчиков и сканеров, лабораторных испытаний и журналов технологического процесса (DCS, QCS и др.).
2. Предварительная обработка данных. Нормализация переменных, удаление выбросов и обработка пропущенных значений; объединение и согласование данных из разных источников для синхронизации по времени; использование отраслевых знаний для проверки корреляций между входными и выходными переменными и определения временных задержек между изменением входных параметров и соответствующим воздействием на целевые переменные.
3. Выбор и разработка модели. Выбор подходящего метода моделирования, например множественной линейной регрессии для простых зависимостей или искусственных нейронных сетей для сложных нелинейных систем.
4. Интеграция и испытания. Внедрение виртуального измерения в систему реального времени, проверка его работы и уточнение модели по результатам опытных испытаний.
5. Развёртывание и сопровождение. Непрерывный мониторинг работы виртуального датчика, обновление новыми данными и при необходимости повторное обучение модели.
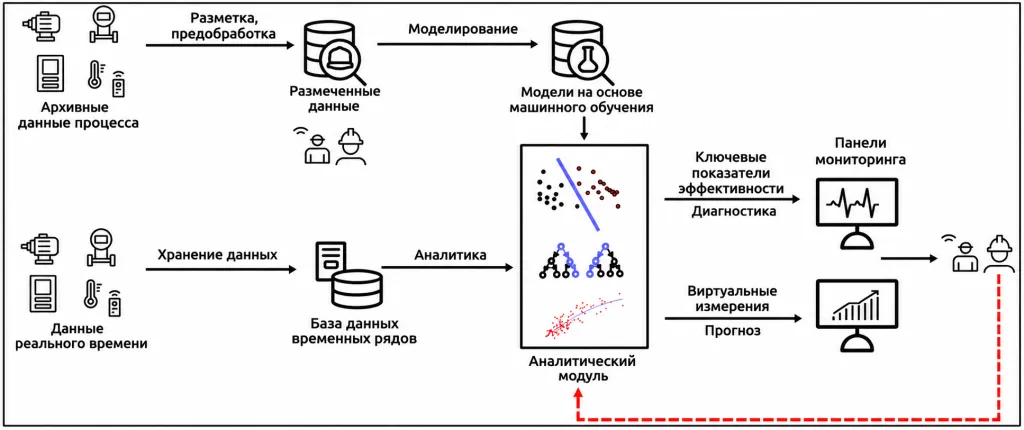
Рисунок 2. Последовательность внедрения виртуальных измерений
Множественная линейная регрессия (MLR) как метод виртуальных измерений
Множественная линейная регрессия — статистический метод [4] моделирования линейной зависимости между зависимой переменной (целевой величиной) и несколькими независимыми переменными (входами). MLR — один из наиболее простых и интерпретируемых методов построения виртуальных измерений, подходящий для процессов, в которых зависимости преимущественно линейны.
Этапы разработки виртуальных измерений на основе MLR
1. Выбор признаков. Определение основных входных переменных, влияющих на целевой показатель. Например, при прогнозировании массы бумаги после кондиционирования полезными входными данными могут быть концентрация и расход массы, соотношение компонентов композиции, зольность и другие параметры.2. Уравнение модели. Построение линейного уравнения вида:
-
Y = β0 + β1X1 + β2X2 + … + βNXN + ε
где Y — оцениваемая целевая переменная; X1–XN — входные переменные; β0 — свободный член; β1–βN — линейные коэффициенты входных переменных; ε — ошибка или шум.
4. Валидация. Проверка надёжности модели на данных, которые не использовались для её построения.
Преимущества MLR
- Простота реализации и интерпретации. Величина коэффициента характеризует значимость или вклад соответствующей входной переменной.
- Пригодность для систем с хорошо изученными линейными зависимостями.
- Потребность в сравнительно небольших наборах данных.
Ограничения
- Неэффективность для сильно нелинейных процессов.
- Чувствительность к мультиколлинеарности входных переменных.
Искусственные нейронные сети (ANN) как метод виртуальных измерений
Искусственные нейронные сети — современные модели машинного обучения, построенные по аналогии с человеческим мозгом [5]. ANN состоят из взаимосвязанных слоёв узлов (нейронов), обрабатывающих данные и изучающих сложные зависимости между входами и выходами (рис. 3). Они особенно эффективны в нелинейных, динамических и многомерных системах.
Этапы разработки виртуальных измерений на основе ANN
1. Проектирование сети. Входной слой включает узлы для каждой входной переменной: например, концентрации и степени помола массы, морфологии волокон, долей компонентов композиции и дозировок химикатов для прогнозирования прочности бумаги. Один или несколько скрытых слоёв взаимосвязанных нейронов выполняют нелинейные преобразования. Выходной слой формирует оценку целевой величины (например, прочности бумаги).2. Обучение модели. Исторические данные используются для корректировки весов связей между нейронами. Применяется обратное распространение ошибки — алгоритм, минимизирующий ошибку посредством итеративного обновления весов на основе градиентного спуска. Функции активации, такие как ReLU (Rectified Linear Unit) или сигмоидальная функция, вводят нелинейность и позволяют сети улавливать сложные зависимости. Модель проверяют на новых валидационных данных и оптимизируют её архитектуру, в частности число слоёв и нейронов и скорость обучения.
Преимущества ANN
- Способность моделировать сильно нелинейные и динамические процессы.
- Хорошая адаптация к многомерным данным со сложными взаимосвязями.
- Самообучение и совершенствование при повторном обучении.
Ограничения
- Необходимость больших наборов данных для эффективного обучения.
- Высокие вычислительные затраты и сложность интерпретации влияния входных переменных.
- Риск переобучения без надлежащей регуляризации (например, dropout или ранней остановки обучения).
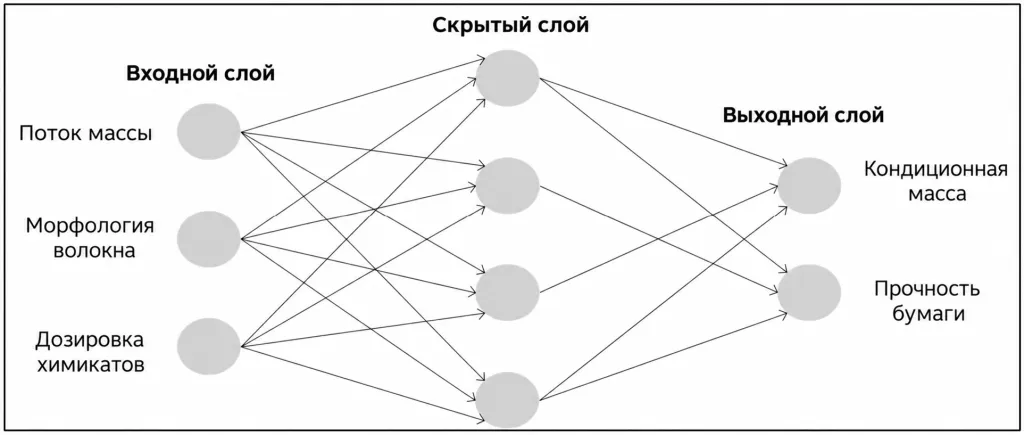
Рисунок 3. Искусственная нейронная сеть для виртуальных измерений на бумагоделательной машине
Таблица 1. Сравнение MLR и ANN в виртуальных измерениях
| Критерий | Множественная линейная регрессия (MLR) | Искусственная нейронная сеть (ANN) |
|---|---|---|
| Сложность | Простые линейные зависимости | Позволяет описывать нелинейные, сложные зависимости |
| Требования к данным | Требуются меньшие наборы данных | Необходимы большие объёмы обучающих данных |
| Интерпретируемость | Высокая | Работает как «чёрный ящик»; менее интуитивно понятна |
| Вычисления | Низкие вычислительные затраты | Высокие вычислительные затраты при обучении |
| Гибкость | Ограничена линейными моделями | Адаптируется к динамическим нелинейным системам |
Выбор между множественной линейной регрессией и искусственными нейронными сетями при разработке виртуальных измерений зависит от сложности процесса и доступности данных. MLR обеспечивает простоту и интерпретируемость, тогда как ANN позволяют достичь исключительно высокой точности для нелинейных систем. Следуя структурированной методологии и используя эти методы, можно совершенствовать принятие решений в целлюлозно-бумажных процессах, повышая эффективность и сокращая эксплуатационные затраты.
Производственный пример 1. Виртуальное измерение массы бумаги после кондиционирования
ABB Ability™ Conditioned Weight Virtual Measurement обеспечивает автоматически коррелируемые расчёты массы бумаги после кондиционирования в режиме онлайн, позволяя предприятиям уменьшать потери качества и быстрее достигать соответствия требованиям после обрывов полотна и при пуске производства.
Многие производители бумаги теряют прибыль из-за колебаний массы [6]. Основные проблемы:
- Выпуск бумаги, не соответствующей требованиям, после обрывов полотна.
- Чрезмерное время повторной заправки полотна в машину после обрывов из-за изменения массы; длительные пуски.
- Отсутствие оперативного измерения массы, когда сканер не находится над полотном или отказал датчик массы системы QCS.
- Отклонение массы от целевого значения или увеличение её колебаний вследствие больших транспортных задержек бумагоделательной машины.
Если QCS отключена для обслуживания или во время обрыва полотна, операторы лишаются данных о массе движущегося полотна. Виртуальное измерение массы бумаги после кондиционирования помогает операторам достигать целевых значений массы и поддерживать их во время пуска машины или восстановления после обрыва, сокращая простои, как показано на рис. 4.
Это достигается трёхэтапным процессом, позволяющим поддерживать целевую массу при пуске бумагоделательной машины:
- Сначала по историческим данным машины создают начальную статическую модель массы после кондиционирования, чтобы определить исходные ожидания относительно точности расчёта этого показателя.
- После подтверждения точности начальной модели внедряют оперативное расчётное измерение массы с использованием платформы ABB Ability™.
- Третий этап — непрерывный мониторинг эффективности и оптимизация для поддержания и повышения точности расчёта массы после кондиционирования с учётом изменений на машине либо посредством регулярного совершенствования решения.
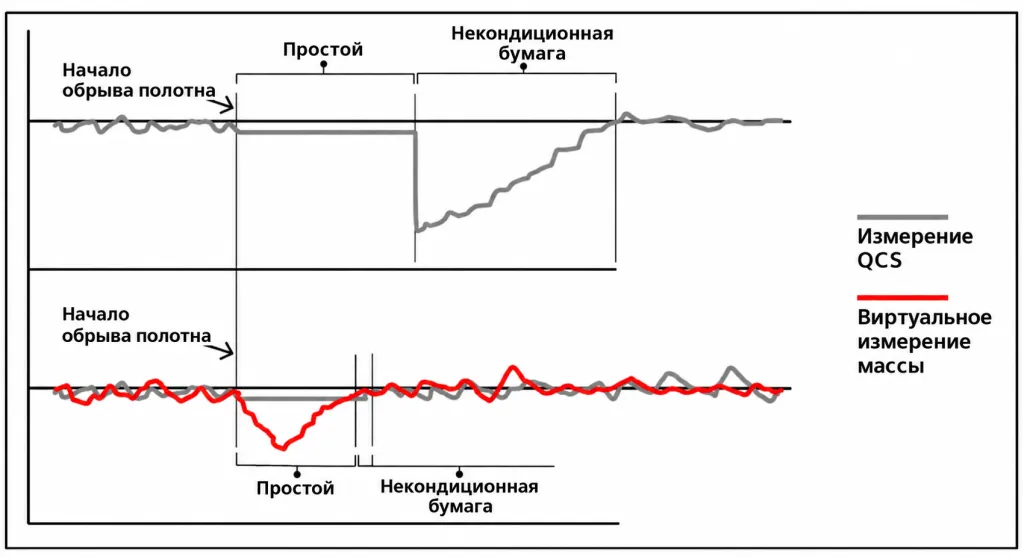
Рисунок 4. Виртуальное измерение массы помогает сократить простои и выпуск бумаги, не соответствующей требованиям
Обычно для разработки виртуальных измерений массы применяются модели MLR с использованием основных параметров процесса: скорости сетки, расхода густой массы, концентрации густой массы, удержания волокна и соотношения компонентов композиции.
Преимущества виртуального измерения массы после кондиционирования:
- Сокращает время восстановления после обрывов полотна.
- Снижает выпуск бумаги, не соответствующей требованиям, после обрыва и при длительных транспортных задержках.
- Уменьшает простои из-за обрывов полотна.
- Повышает стабильность работы машины.
- Ускоряет смену сортов.
- Повышает прибыльность предприятия.
ABB Ability™ Conditioned Weight Virtual Measurement было внедрено на бумажной фабрике в Северной Америке для совершенствования работы при пусках машины и обрывах полотна. Благодаря наглядным информационным панелям операторы получили возможность непрерывно отслеживать ключевые показатели эффективности (KPI) виртуального измерения массы, видеть значения массы во время обрывов полотна и заблаговременно изменять рабочие параметры процесса, чтобы как можно быстрее обеспечивать соответствие массы заданному значению. С помощью этого решения предприятие смогло улучшить восстановление после обрывов полотна и пуски более чем на 75%, как показано на рис. 5.
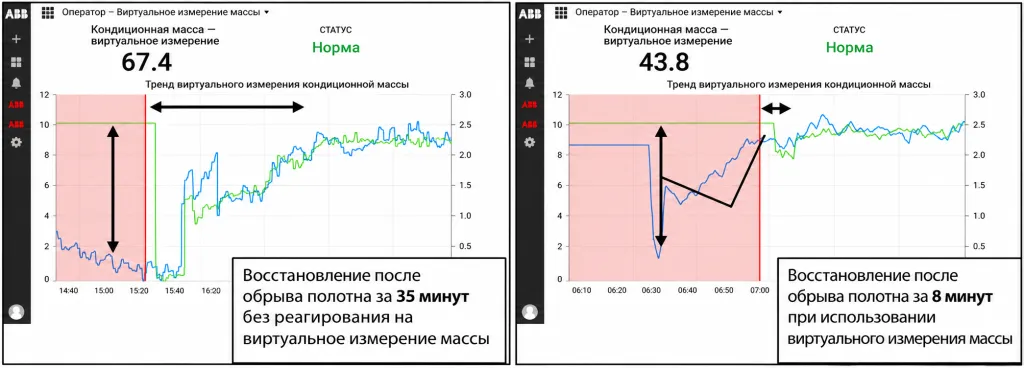
Рисунок 5. Сокращение времени восстановления после обрыва полотна на 77% благодаря виртуальному измерению массы
Производственный пример 2. Виртуальное измерение прочности бумажного полотна
Лабораторные измерения важны для оценки прочности бумаги, однако они выполняются периодически и только после изготовления тамбура. Недостаточная частота измерений может ограничивать возможности оптимизации процесса [7] и снижать рентабельность вследствие:
- Большого количества брака.
- Высоких затрат, связанных с повышением прочностных характеристик.
- Недостаточной производительности машины.
ABB Ability™ Strength Virtual Measurement позволяет операторам поддерживать прочностные характеристики в пределах целевых значений и производить бумагу, соответствующую требованиям, при меньших затратах. Используя модели машинного обучения для прогнозирования одной или нескольких прочностных характеристик и получения точных оперативных измерений, предприятия могут сокращать расход сырья и увеличивать скорость машины (рис. 6).
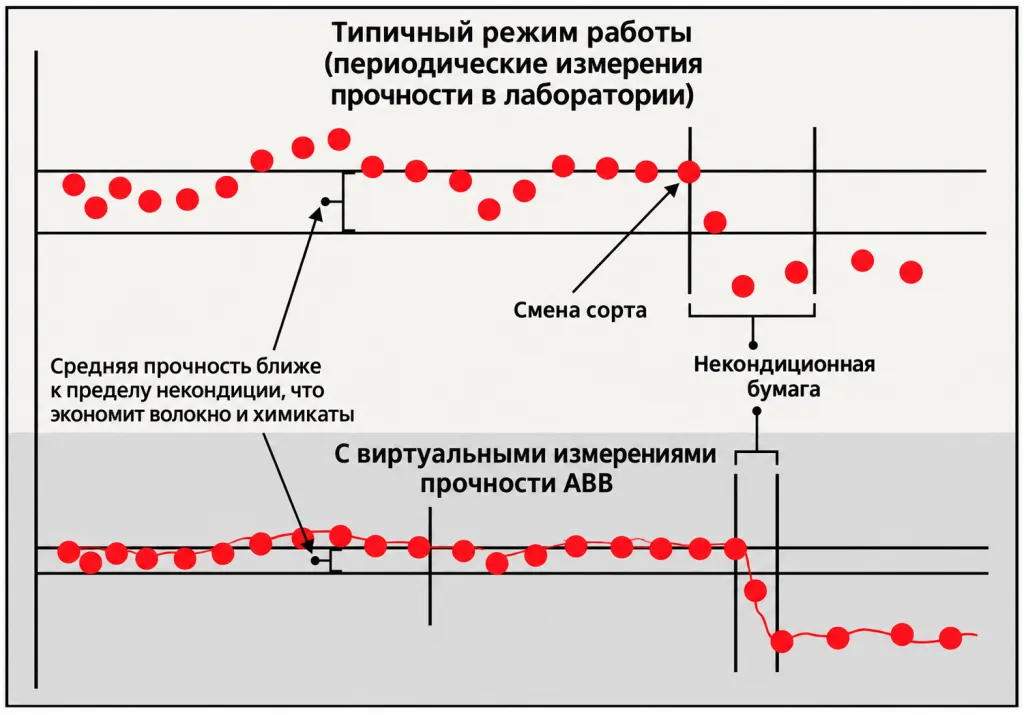
Рисунок 6. Виртуальное измерение прочности помогает сократить колебания качества продукции
Обычно для разработки виртуальных измерений прочности применяются модели ANN, использующие такие основные технологические параметры, как скорость сетки, дозировки химикатов, морфология волокон, сведения о вытяжке полотна, состав композиции, вакуум и концентрация, а также измерения сканера QCS, включая массу, влажность и толщину. К числу обычно моделируемых прочностных характеристик относятся сопротивление сжатию на коротком расстоянии (SCT), кольцевому сжатию (RCT), сопротивление плоскостному сжатию гофрированного образца (CMT) и другие.
Преимущества виртуального измерения прочности:
- Сокращает затраты на волокно и/или химикаты.
- Обеспечивает более стабильное качество.
- Повышает стабильность работы машины.
- Ускоряет смену сортов.
- Увеличивает скорость бумагоделательной машины.
- Повышает прибыльность предприятия.
ABB Ability™ Strength Virtual Measurement внедрено на нескольких бумажных фабриках Европы и Северной Америки для обеспечения непрерывных измерений прочности внутри тамбура, что помогает оптимизировать производство, диагностировать проблемы и выявлять возможности для улучшений.
В примере на рис. 7 фабрика повысила прочность без дополнительных затрат, изменив соотношение скоростей напуска массы и сетки (rush-drag) для оптимизации ориентации волокон в бумаге. Операторы могли отслеживать прочностную характеристику по мере изменения различных параметров бумагоделательной машины. Таким образом, было достигнуто точное положение точки равной прочности по направлениям ориентации волокон при сохранении прочности значительно выше целевого значения, что одновременно позволило снизить целевую массу бумаги.
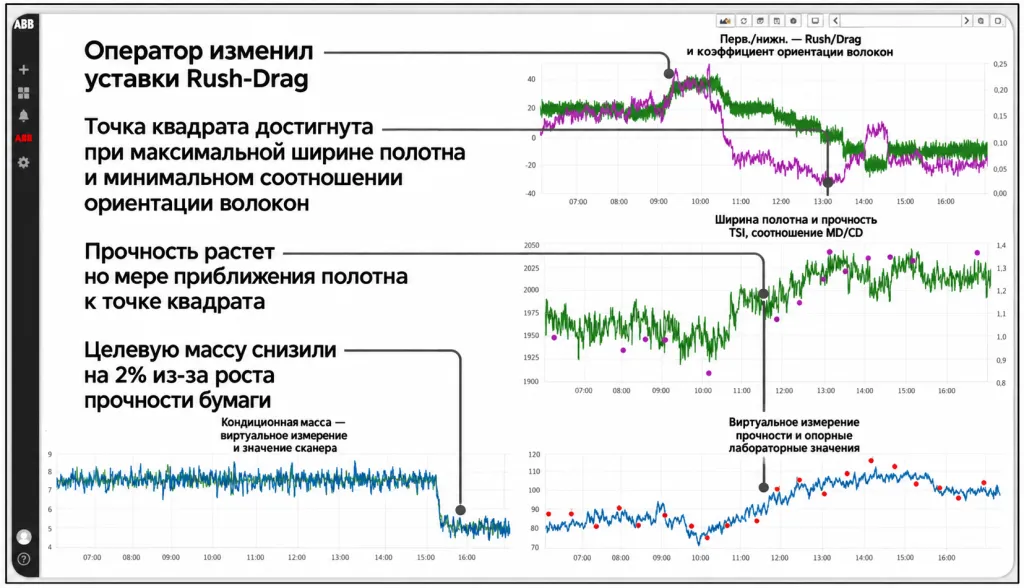
Рисунок 7. Поддержание прочности в пределах требований при меньших эксплуатационных затратах
Ещё одним случаем применения виртуального измерения прочности стала диагностика причин обрывов полотна. Операторы смогли отслеживать обрывы (красная вертикальная затенённая область на рис. 8) и сопоставлять их с аномальным поведением виртуального измерения прочности. Выявив аномальные закономерности в виртуальном измерении прочности, операторы затем могут детальнее изучить входные измерения, используемые в модели и вызвавшие отклонение прочности. После выявления первопричины можно принять профилактические меры, предотвращающие повторение подобных ситуаций в будущем.
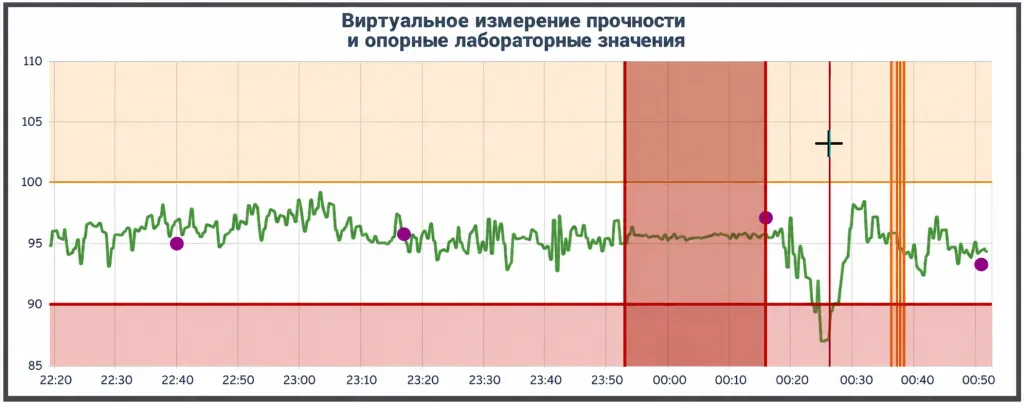
Рисунок 8. Использование виртуального измерения прочности для диагностики обрывов полотна
Кроме того, виртуальное измерение прочности применялось для выявления продукции, не соответствующей требованиям, задолго до изготовления тамбура. Это позволяло операторам своевременно принимать корректирующие меры и избегать существенных потерь из-за забракованных тамбуров.
Благодаря улучшению принятия решений с использованием виртуального измерения прочности североамериканское предприятие по выпуску тарного картона смогло сократить брак на 3,5%, увеличить скорость машины на 6,5% и уменьшить массу бумаги на 1,5%, что обеспечило значительную финансовую экономию.
Заключение
Решения ABB Ability™ Virtual Measurement обладают огромным потенциалом, реализация которого зависит от внедрения надёжной стратегии работы с данными, описанной выше. Виртуальные измерения играют ключевую роль в прогнозировании редко измеряемых или ранее не измерявшихся переменных и позволяют оптимизировать эксплуатационные показатели. По мере более широкого признания преимуществ этих технологий в отрасли ожидается рост их внедрения: бумажные фабрики будут всё чаще полагаться на виртуальные измерения для оценки многочисленных характеристик бумаги.
Однако, как и все цифровые инструменты, решения для виртуальных измерений эффективны лишь настолько, насколько компетентны специалисты, обеспечивающие их применение. Для максимального использования возможностей этих решений нужны не только передовые технологии, но и глубокое понимание процесса производства бумаги и отраслевые знания. ABB Ability™ Virtual Measurement, опирающееся на отраслевую экспертизу и проверенный подход на основе данных, обеспечивает долговременную ценность.
Список литературы
1. Kadlec, P., Gabrys, B., & Strandt, S. (2009). Data-driven soft sensors in the process industry. Computers & Chemical Engineering, 33(4), 795–814.2. Qin, S. J., & Chiang, L. H. (2019). Advances and Opportunities in Machine Learning for Process Data Analytics. Computers & Chemical Engineering, 126, 465–473.
3. Stanley, D. et al. (2021). Advanced Data Strategies for Papermaking Optimization. Proceedings of TAPPICon 2021.
4. Jobson, J. D. (1991). Multiple Linear Regression. Applied Multivariate Data Analysis. Springer Texts in Statistics. Springer, New York, NY.
5. A. K. Jain, Jianchang, Mao and K. M. Mohiuddin. (1996). Artificial Neural Networks: A Tutorial. Computer, vol. 29, no. 3, pp. 31–44.
6. Rodríguez-Álvarez, José L., López-Herrera, Rogelio, Villalón-Turrubiates, Iván E., García-Alcaraz, Jorge L., Díaz-Reza, José R., Arce-Valdez, Jesús L., Aragón-Banderas, Osbaldo and Soto-Cabral, Arturo. (2022). Alternative method for determining basis weight in papermaking by using an interactive soft sensor based on an artificial neural network model. Nordic Pulp & Paper Research Journal, vol. 37, no. 3, pp. 453–469.
7. Modgi, S., & Kamala, R. (2021). Predicting Strength Characteristics of Paper in Real Time Using Process Parameters. Proceedings of TAPPICon 2021.