Назад
 2
Аннотация. Одними из менее изученных аспектов гофроупаковки являются рилевание и профили рилевания — преднамеренное локальное смятие гофров для обеспечения сгибания и закрывания упаковки. В настоящем исследовании рассмотрено влияние параметров рилевания на прочность двух симметричных видов гофрокартона при испытании коробок на сжатие (BCT).
Различия в рилевании привели к изменению BCT на 10% для одного вида картона и к меньшему изменению для другого. Параметры, полученные при четырёхточечном изгибе образцов с рилёвочными линиями, показали некоторую корреляцию с BCT, тогда как параметры эксцентриситета и кручения имели меньшую корреляцию. Различные профили рилевания приводили к различиям в BCT, которые в настоящем исследовании не могли быть надёжно предсказаны большинством стандартных испытаний; это предполагает, что для изучения фактических граничных условий коробки при сжатии могут потребоваться другие испытания. В нескольких случаях интенсивное рилевание приводило к образованию трещин в рилёвочных линиях, и у таких коробок BCT была ниже, чем у коробок с рилёвочными линиями без трещин.
Практическое применение. В исследовании впервые напрямую сопоставлено влияние различных профилей рилевания клапанов на прочность коробки при сжатии. Влияние растрескивания рилёвочных линий на характеристики коробок было отчётливо видно, тогда как другие влияния зависели от материала и требуют дальнейшего изучения.
Упаковка из гофрированного картона является основным материалом, используемым для перевозки товаров во всём мире. Более 100 лет гофрированный картон изменяли и совершенствовали, чтобы защищать продукцию во время транспортирования. Это экологичный материал, который производится из возобновляемого сырья, подлежит переработке, может использоваться повторно и является биоразлагаемым. Кроме того, он имеет малую массу и эффективно защищает самые разные продукты — от сельскохозяйственной продукции до электроники и медицинского оборудования. Гофрированная упаковка представляет собой массовый товарный материал зрелой отрасли, вклад которой в экономику США в 2023 году составил 224 млрд долл. США [1]. Строительство и содержание бумажных фабрик, производящих картон для плоских слоёв (наружные слои гофрокартона) и бумагу для гофрирования (внутренний гофрированный материал), а также гофрокартонных заводов обходятся дорого. Прежде чем изменения технологических процессов будут внедрены, они должны продемонстрировать значительную экономию (распространённый ориентир — улучшение на 10%) либо конкурентные преимущества.
Основным показателем эксплуатационных свойств тары из гофрокартона служит прочность коробки при сжатии (box compression test strength, BCT). McKee и соавт. [2] разработали модель оценки BCT, моделируя упругую потерю устойчивости четырёх вертикальных стенок коробки. Параметры модели определяли подгонкой по экспериментальным данным BCT коробок, не исследуя того, как рилёвочные линии и клапаны влияют на геометрию приложения нагрузки и получающееся значение BCT.
Прочность на сжатие трубчатых конструкций выше, чем у аналогичных коробок с клапанами [3–5]. Для больших коробок Angell и Paslay [6] установили, что BCT трубчатых конструкций на 40% выше, чем у коробок. Kutt и Mithel [7] предложили рилёвочную линию с канавкой для тары, обеспечивающую BCT на 20% выше, чем у коробок с обычным рилеванием. Выполняя холодное рилевание с разными параметрами и сравнивая его с обычным профилем рилевания на одном и том же материале, они получили при альтернативных профилях изменение BCT коробок от −9,5% до +13,5%. Они отмечают, что лёгкое рилевание, при котором повреждение гофров незначительно, давало менее отчётливые линии сгиба и уменьшало BCT. Garbowski и соавт. [8] показали различия BCT в пределах 3–18% при разных параметрах рилевания. Существуют большие массивы результатов BCT, однако сведения о рилевании в них отсутствуют [9].
Koning и Laundrie [10] утверждают: «Отрицательное влияние рилёвочных линий на прочность коробки при сжатии ещё не полностью количественно оценено и не полностью понято, и перед нами стоит задача либо устранить это влияние, либо разработать новый материал, не повреждаемый рилеванием». Подчёркивая необходимость дальнейших исследований, Frank [11] пишет: «Однако, учитывая отмеченные в литературе различия в прочности, при которых трубчатые конструкции оказываются на 10–90% прочнее коробок аналогичной конструкции, имеются достаточные основания исследовать профили рилевания и попытаться использовать при проектировании коробок больше преимуществ, присущих трубчатой конструкции». Цель настоящей работы — исследовать влияние параметров рилевания, то есть геометрии, глубины и смещения рилёвочной линии, на BCT.
Последние разработки оборудования сделали такое исследование более актуальным, поскольку современные гофроагрегаты позволяют без труда изменять параметры рилевания (включая глубину, смещение и тип профиля) в соответствии с каждым заказом. Кроме того, в упаковочной промышленности произошёл переход от использования первичных материалов к значительной доле вторичного сырья, а для обоснования изменений технологической обработки требуются новые данные. Обычно предполагают, что клапаны создают эксцентричную нагрузку на стенки коробки, которая снижает их максимальную прочность и вносит вклад в общую деформацию тары [12]. До 90% общего перемещения во время BCT относят к рилёвочным линиям [5]. Peterson и Schimmelpfenning [13] зарегистрировали поворот в рилёвочных линиях при нагружении и показали, что фактические граничные условия отличаются от принятых в модели McKee; они также продемонстрировали, что эксцентричное нагружение уменьшает BCT.
Показано, что эксцентричное нагружение пластин вызывает разрушение при меньших критических силах потери устойчивости, чем при нагружении без эксцентриситета [14]; Angell и Paslay [6] отмечали, что начальный эксцентриситет существенно снижает критическую нагрузку. Nordstrand [15] построил модель методом конечных элементов (МКЭ) для исследования нескольких факторов конструкции гофрокартона. Согласно его модели, при эксцентриситете всего в четверть толщины картона максимальная нагрузка уменьшается на 15%. Расхождения между результатами МКЭ и экспериментов часто объясняют поведением рилёвочных линий, которое не включено в модель [16].
Вследствие большого числа возможных сочетаний параметров данная работа носит поисковый характер. Мы приводим результаты BCT коробок одного типоразмера стандартной конструкции с прорезными клапанами (regular slotted container, RSC), изготовленных из гофрокартона двух конструкций и подвергнутых рилеванию с различной геометрией, глубиной и смещением, чтобы качественно оценить масштаб влияния изменения параметров рилевания. Помимо стандартных испытаний составляющих материалов и готового гофрокартона, мы провели испытания для изучения поведения рилёвочных линий и использовали статистическое моделирование для оценки их влияния на BCT.
Материалы
В настоящем исследовании рассматривали две симметричные конструкции гофрокартона с гофром типа C: два плоских слоя номинальной массой 250 г/м² каждый в сочетании с бумагой для гофрирования номинальной массой 112 г/м² (B1) и два плоских слоя номинальной массой 160 г/м² каждый в сочетании с бумагой для гофрирования номинальной массой 112 г/м² (B2). Оба варианта изготовили на одном гофроагрегате, при необходимости изменяя параметры рилевания для получения по 10 комплектов коробок каждого варианта. В таблице I приведены обозначения исследованных профилей рилевания, в результате чего было получено 19 различных сочетаний материала и профиля (вариант B2 HP не изготовляли). У материала B1 при рилевании H3, HP и HO внутренний плоский слой растрескался. У B2 растрескивание плоского слоя в зоне рилевания наблюдали при H3. Все остальные материалы удовлетворяли требованиям к коробкам, пригодным для использования [17]. Благодаря симметричной конструкции картона мы предполагаем, что описанные далее измерения эксцентриситета определяются главным образом или исключительно профилем рилевания и остаточными напряжениями, а не конструктивными параметрами картона, как могло бы быть при использовании плоских слоёв разной массы.
Таблица I. Типы рилевания и их обозначения
| Тип рилевания | Обозначение |
|---|---|
| Облегчённое трёхточечное | L3 |
| Трёхточечное | 3P |
| Усиленное трёхточечное | H3 |
| Облегчённое «точка к точке» | LP |
| «Точка к точке» | PP |
| Усиленное «точка к точке» | HP |
| Облегчённое со смещением | LO |
| Со смещением | OF |
| Усиленное со смещением | HO |
| Beer | BS |
| Без рилевания | NS |
Испытания
Стандартные характеристики
Толщина, сопротивление торцевому сжатию (edgewise compression test, ECT) и изгибная жёсткость двух материалов приведены в таблице II. Толщину каждого материала измеряли по стандартному методу TAPPI T 411 «Толщина (толщина бумаги, картона и гофрокартона)», выполняя по 50 измерений для каждого образца. Прочность при торцевом сжатии ECT определяли методом с зажимами в соответствии с TAPPI T 839 «Прочность гофрированного картона при торцевом сжатии методом с зажимами (испытание короткого столбика)». Результаты испытаний, при которых разрушение происходило внутри зажатого участка, отклоняли; образцы вырезали из листов без рилевания.
Таблица II. Средние значения (μ) и стандартные отклонения (σ) толщины, ECT и изгибной жёсткости
| Показатель | B1 μ | B1 σ | B2 μ | B2 σ |
|---|---|---|---|---|
| Толщина, мм | 4.43 | 0.02 | 4.14 | 0.02 |
| ECT, кН/м | 7.62 | 0.39 | 5.52 | 0.22 |
| Изгибная жёсткость, Н·м, MD | 13.08 | 0.22 | 7.95 | 0.11 |
| Изгибная жёсткость, Н·м, CD | 8.31 | 0.21 | 5.84 | 0.08 |
Изгибную жёсткость при четырёхточечном изгибе определяли классическим методом по TAPPI T 820 «Изгибная жёсткость гофрированного картона». Мы использовали четырёхточечную схему, поскольку обусловленные ею граничные условия, опоры и области приложения нагрузки создают меньше локальных напряжений и позволяют избежать затруднений, связанных с зажимом образцов. Расстояние между наружными опорами составляло 228 мм, между внутренними — 114 мм. Прогиб в средней точке измеряли линейным дифференциальным трансформатором перемещения (LVDT). Общая длина образцов составляла 279 мм, ширина — 51 мм. Нагрузку, перемещение пролёта и перемещение средней точки регистрировали с частотой 10 Гц. Испытания на четырёхточечный изгиб проводили на нерилёванном картоне, а также на образцах с рилёвочными линиями в поперечном направлении (CD), как показано на рис. 1 и 2; геометрия и метод испытания были теми же, что и для картона без рилевания. Результаты изгиба картона с рилеванием использовали для оценки поведения линии сгиба и получения качественной информации о граничных условиях при BCT.
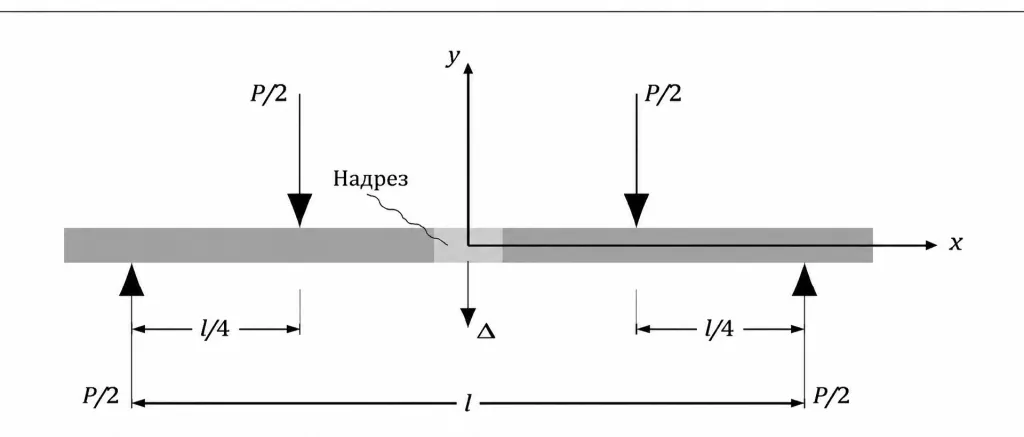
Рисунок 1. Схема испытания на четырёхточечный изгиб: l — расстояние между нижними опорами (эффективная длина образца 228 мм); P — суммарная приложенная сила; Δ — прогиб в центральной точке, измеренный LVDT.
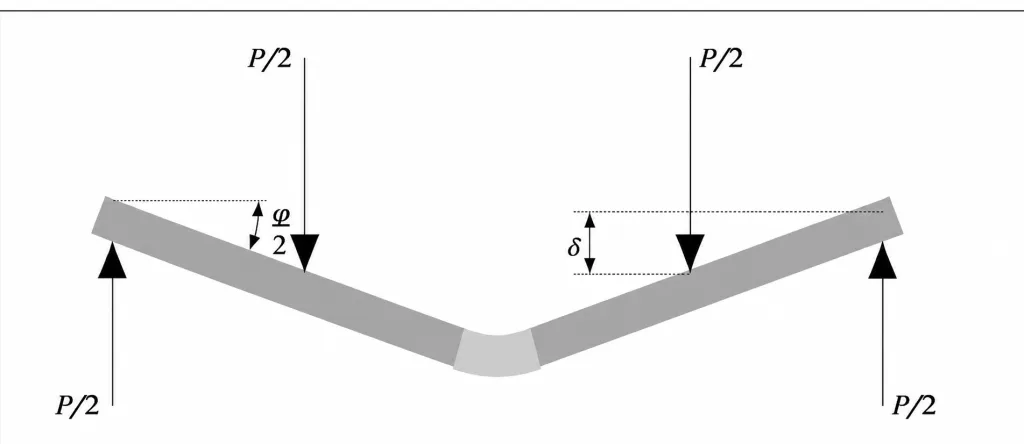
Рисунок 2. Схема четырёхточечного изгиба: половина угла поворота каждого участка картона от горизонтали (φ) и прогиб в точке приложения нагрузки (δ).
Для оценки изгибной жёсткости в области рилевания образец помещали в приспособление для изгиба так, чтобы рилёвочная линия располагалась в середине пролёта, то есть на равном расстоянии от каждой опоры. Традиционно для оценки поведения линий сгиба коробочного картона используют сопротивление изгибающему моменту в консольной схеме [18–23]. Результаты испытаний на изгиб представляли в координатах сопротивляющего изгибающего момента K в рилёвочной линии и угла φ, вычисляемых по следующим формулам:
K = Pl/8 (1)
φ = arctan⁻¹(4δ/l) (2)
Обозначения: K — сопротивляющий изгибающий момент в линии рилевания; P — суммарная приложенная сила; l — расстояние между нижними опорами (эффективная длина образца 228 мм); φ — половина поворота каждого участка картона, измеренная от горизонтали; δ — перемещение траверсы испытательной машины в точке l/4.
На рис. 3 показан характерный результат испытания рилёвочной линии на изгиб и определяемые параметры. Точку перегиба находили с использованием сглаживающего сплайна для данных после Kmax, определяя наклон, наиболее близкий к 0°. Начальный наклон dK/dφ определяли линейной регрессией данных при K ≥ 30 таким образом, чтобы r² ≥ 0,99 (r² — коэффициент детерминации).
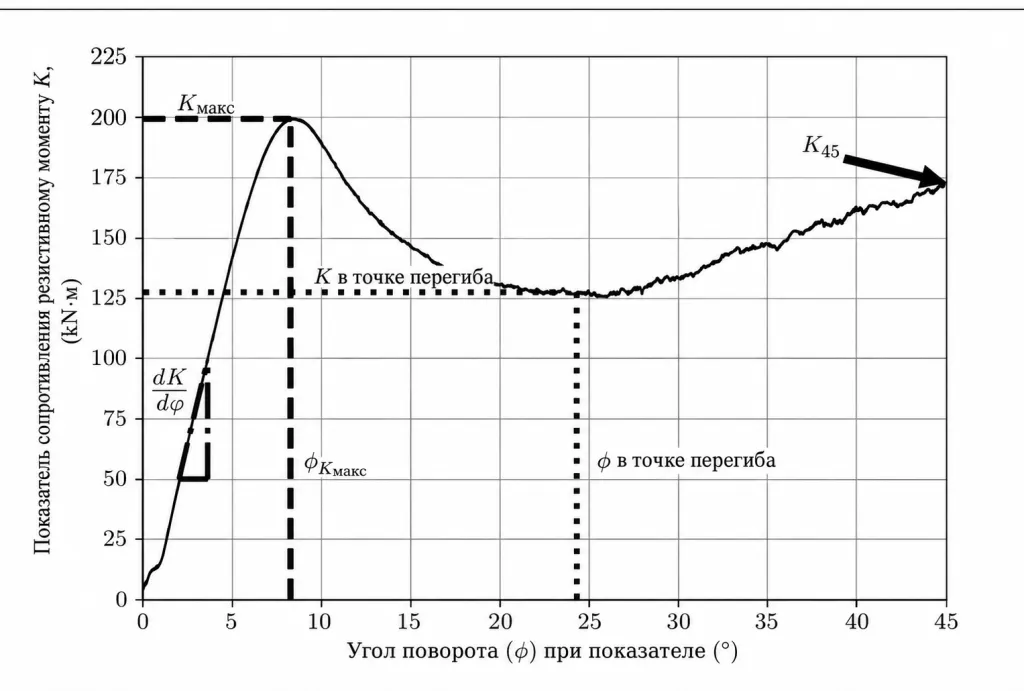
Рисунок 3. Пример испытания на четырёхточечный изгиб с обозначением определяемых параметров: K — сопротивляющий изгибающий момент в линии рилевания; dK/dφ — начальный наклон; K45 — жёсткость при φ = 45°, где φ определяется уравнением (2).
Крутильная жёсткость
Крутильную жёсткость образцов с рилёвочной линией испытывали на приборе Chalmers C1 для определения динамической жёсткости (dynamic stiffness tester, DST; Korutest Limited, Роторуа, Новая Зеландия). На этом оборудовании испытывают образец гофрокартона длиной 145 мм и шириной 25 мм с рабочей длиной 100 мм. Начальный угол поворота образца равен 5°. Прибор определяет собственную угловую частоту образца в соответствии с уравнением (3) [24]. У всех образцов машинное направление (MD) совпадало с продольной осью. На рис. 4 показаны образец для DST и расположение на нём рилёвочной линии. Выходным показателем прибора является ω²/100, который мы называем DST; при этом предполагается, что I постоянно. Таким образом, данное испытание позволяет сравнивать только образцы картона из одного и того же материала и одинаковой конструкции.
T = Iω² (3)
В уравнении (3): T — крутильная жёсткость; ω — собственная угловая частота; I — момент инерции системы. Этот прибор был разработан для измерения снижения крутильной жёсткости вследствие пропусков клеевого соединения — участков с ослабленной или отсутствующей связью между бумагой для гофрирования и плоским слоем. Здесь прибор используется для исследования снижения крутильной жёсткости вследствие рилевания.
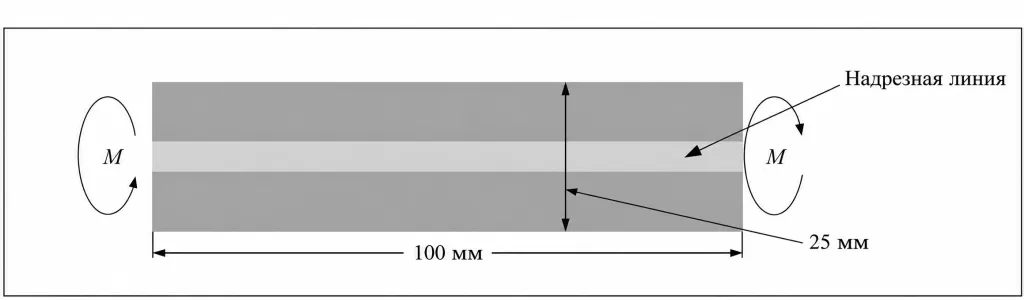
Рисунок 4. Схема образца для измерения динамической жёсткости в машинном направлении (MD). M — приложенный момент.
Эксцентриситет
Эксцентриситет измеряли на устройстве, созданном по образцу описанного Renman [25] (рис. 5); он определяется как горизонтальное расстояние от середины вертикальной стенки коробки до точки приложения нагрузки и обозначается e. Номинальные размеры образцов для определения эксцентриситета: длина горизонтальной части 191 мм, вертикальной части — 64 мм, ширина — 51 мм. Приспособление устанавливали в универсальную электромеханическую испытательную машину Instron 5544 (Instron, Норвуд, Массачусетс, США). Для измерения силы P, воспринимаемой траверсой испытательной машины, использовали датчик нагрузки Instron Model 2530-418 с диапазоном 2 кН. Для измерения силы P2 на конце стального стержня использовали датчик Sensotec Model 41 с диапазоном 110 Н (Honeywell, Шарлотт, Северная Каролина, США). Стержень мог свободно поворачиваться вокруг точки, расположенной над центром вертикального зажима и совмещённой с направлением движения траверсы.
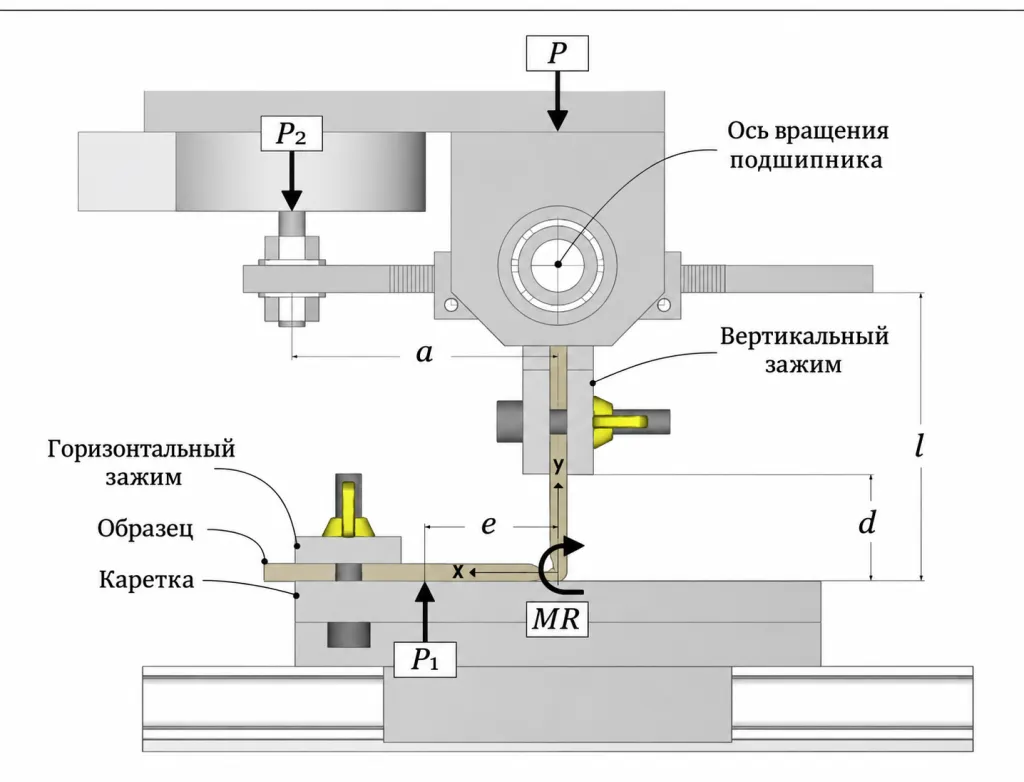
Рисунок 5. Схема установки для измерения эксцентриситета (e). Эксцентриситет измеряется от центра картона в направлении внутренней стороны коробки. Величина e на схеме преувеличена для наглядности; обычно эксцентриситет находится в пределах толщины образца, особенно вблизи разрушения. MR — остаточный момент.
Из условия равновесия вертикальных сил, действующих на приспособление, следует уравнение (4). Аналогично из условия равновесия моментов относительно точки поворота следует уравнение (5):
P1 − P2 − P = 0 (4)
MR − P1e − P2a = 0 (5)
Для испытаний на остаточный момент (MR) измеряли нагрузку P2 в двух случаях: 1) при отсутствии установленного образца и 2) после установки образца в приспособление и его сгибания на 90° при незажатой вертикальной части. Измеренную разность показаний считали вкладом остаточного момента в нагрузку P2. После начального определения остаточного момента вертикальную часть закрепляли зажимом и сжимали образец до прогиба 0,5 мм со скоростью 10 мм/мин. Затем траверсу возвращали в исходное положение и разжимали вертикальную часть, после чего снова выполняли пару измерений остаточного момента. Процедуру повторяли, увеличивая перемещение на 0,5 мм, пока измеренная разность в паре показаний P2 (без образца и с незажатым образцом) не становилась менее 0,2 Н либо образец не разрушался. Для каждой группы профилей рилевания на остаточный момент испытывали один образец.
Renman [25] использовал четыре повторности и обнаружил небольшой разброс. Наше решение ограничиться одним испытанием было обусловлено нелинейностью данных MR, причём характер этой нелинейности различался у разных профилей, малой величиной MR и поисковым характером работы. Скорость перемещения 10 мм/мин немного ниже 12,5 мм/мин, используемых при BCT. В таблице III приведены расстояние перемещения траверсы и продолжительность каждого отсчёта, используемого для определения MR. Значение MR различалось для каждого профиля рилевания и изменялось по мере увеличения перемещения траверсы. При лёгком рилевании MR велик, поскольку клапан стремится выпрямиться в одну линию со стенкой. При сильном рилевании MR мал и сопротивление изгибу незначительно. Уравнение (5) описывает соотношение между силами и MR. Если P2 = 0, то любое сопротивление закрыванию клапана, определяемое MR, приводит к e < 0, направленному к наружному плоскому слою. В таком случае стенка теряет устойчивость с прогибом внутрь коробки.
Таблица III. Общее перемещение траверсы и продолжительность при измерении остаточного момента MR
| Измерение MR | Перемещение, мм | Продолжительность, с |
|---|---|---|
| Начальное | 0.0 | |
| 1-е | 0.5 | 3 |
| 2-е | 1.0 | 6 |
| 3-е | 1.5 | 9 |
| 4-е | 2.0 | 12 |
| 5-е | 2.5 | 15 |
| 6-е | 3.0 | 18 |
| 7-е | 3.5 | 21 |
| 8-е | 4.0 | 24 |
| 9-е | 4.5 | 27 |
При каждом испытании эксцентриситета вертикальную часть зажимали и нагружали сжатием со скоростью 10 мм/мин. Силы P2 и P регистрировали с частотой 10 Гц, а эксцентриситет рассчитывали по формуле:
e = (P2a − MR)/(P2 + P) (6)
Характерные испытания эксцентриситета для профиля LP картона B1 представлены на рис. 6 и 7. Максимальное значение P использовали в качестве предела при расчёте эксцентриситета, поскольку после него P2 приближалось к нулю, указывая на смятие рилёвочной линии. Данные при P < 3,5 Н исключали, чтобы убедиться в полном контакте горизонтальной части образца с опорной площадкой. Среднее последних пяти значений эксцентриситета записывали как eavg, а последнее значение — как efinal.
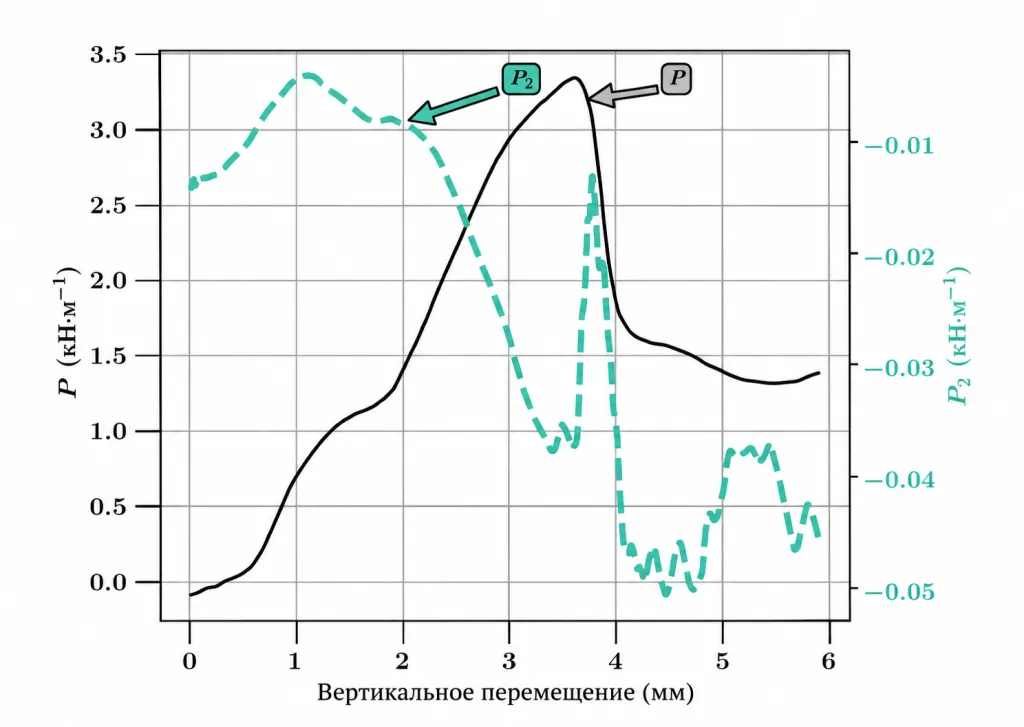
Рисунок 6. Пример испытания эксцентриситета для профиля B1 LP с графиками сил P и P2. Максимум P служит пределом расчёта эксцентриситета, поскольку в этой точке нагрузка переносится с линии рилевания на картон. На протяжении всего испытания сила P2 является сжимающей. Здесь максимум P составляет 43% сопротивления торцевому сжатию (ECT).
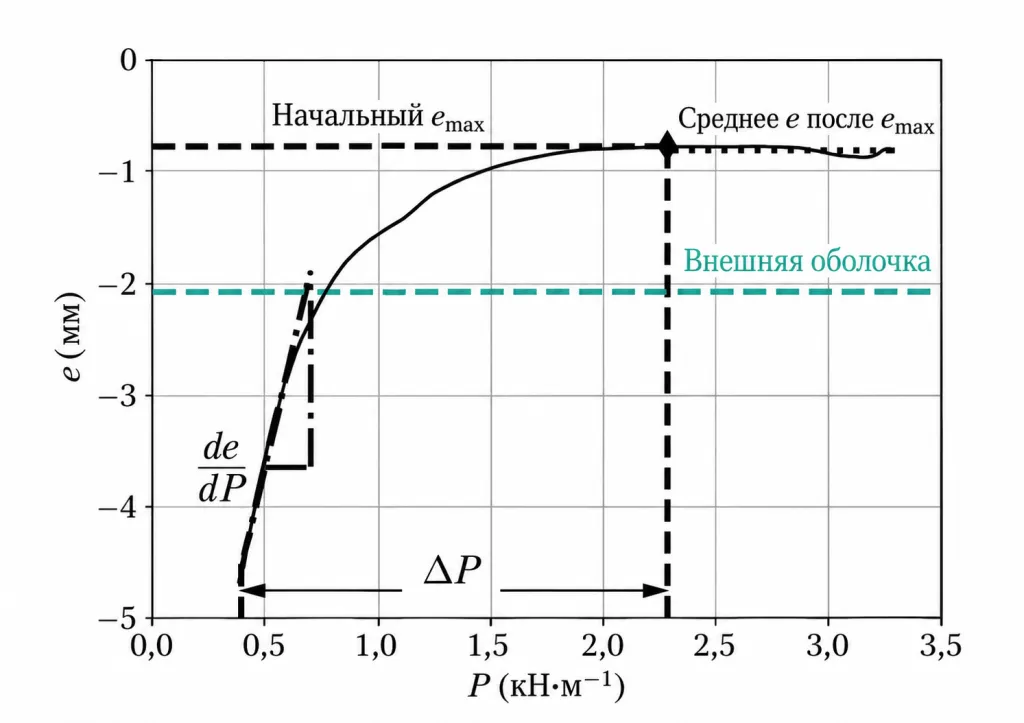
Рисунок 7. Пример эксцентриситета для профиля B1 LP по данным, показанным на рис. 5, с вычислением e по уравнению (6), где MR определяли описанным выше способом. Указано положение наружного плоского слоя.
Испытания коробок на сжатие
Коробки RSC каждой конструкции с номинальными размерами 53,8 см в длину, 41,6 см в ширину и 38,6 см в высоту поступали уложенными на поддоны в сложенном плоском виде (knocked-down flat, KDF). Их предварительно выдерживали и кондиционировали согласно TAPPI T 402 «Стандартные условия кондиционирования и испытания бумаги, картона, лабораторных отливок целлюлозы и родственных материалов». После завершения предварительной выдержки и кондиционирования коробки собирали и заклеивали для испытаний. Клапаны отгибали непосредственно в положение для заклеивания, следя за тем, чтобы наружные клапаны оставались параллельными и плоскими, — таким образом пытались устранить возможный перекос коробки. В этом положении наружные клапаны фиксировали упаковочной клейкой лентой, оставляя малые клапаны свободными. Испытания проводили по TAPPI T 804 «Испытание транспортной тары из гофрокартона на сжатие» при десяти повторностях для каждого материала.
Результаты
Настоящая работа была сосредоточена на свойствах рилёвочных линий каждого картона и их связи с BCT. На рис. 8 и 9 приведены результаты BCT для каждого вида картона и профиля рилевания. Профили на рис. 8 расположены по убыванию среднего BCT; этот порядок сохраняется далее во всей работе, как и постоянная цветовая кодировка каждого профиля. При одинаковом картоне различия прочности при сжатии, превышающие разброс результатов испытаний, можно по крайней мере отчасти интерпретировать как следствие различий в рилевании. Использование двух конструкций картона позволяет определить, насколько устойчиво влияние рилевания для различных материалов или производственных партий. Диаграммы размаха с выемками обеспечивают наглядное представление статистического анализа. Центральная горизонтальная линия на каждой диаграмме обозначает медиану, нижняя и верхняя границы прямоугольника — соответственно 25-й и 75-й процентили. «Усы» (чёрные линии выше и ниже прямоугольника) доходят до крайних точек данных, не считающихся выбросами. Выбросы обозначены символом «°». Звёздочка «*» в обозначении профиля означает, что плоский слой растрескался на гофроагрегате при изготовлении до проведения испытания.
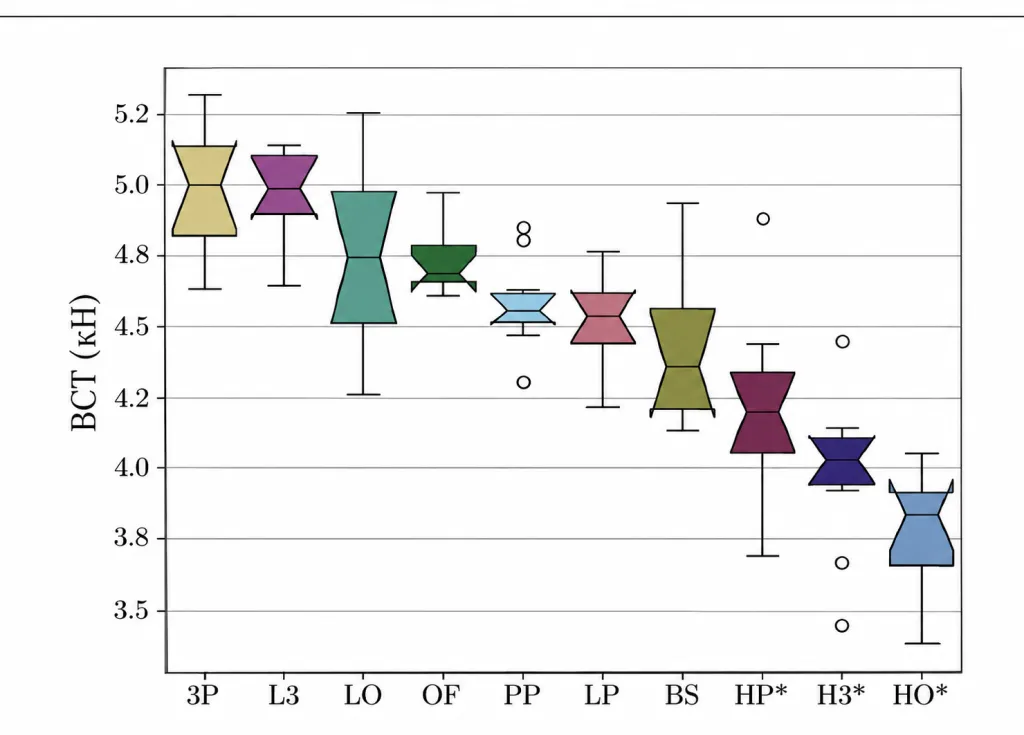
Рисунок 8. Диаграммы размаха сопротивления коробок из картона B1 сжатию (BCT). Звёздочка (*) означает растрескивание лайнера. Материалы упорядочены по BCT.
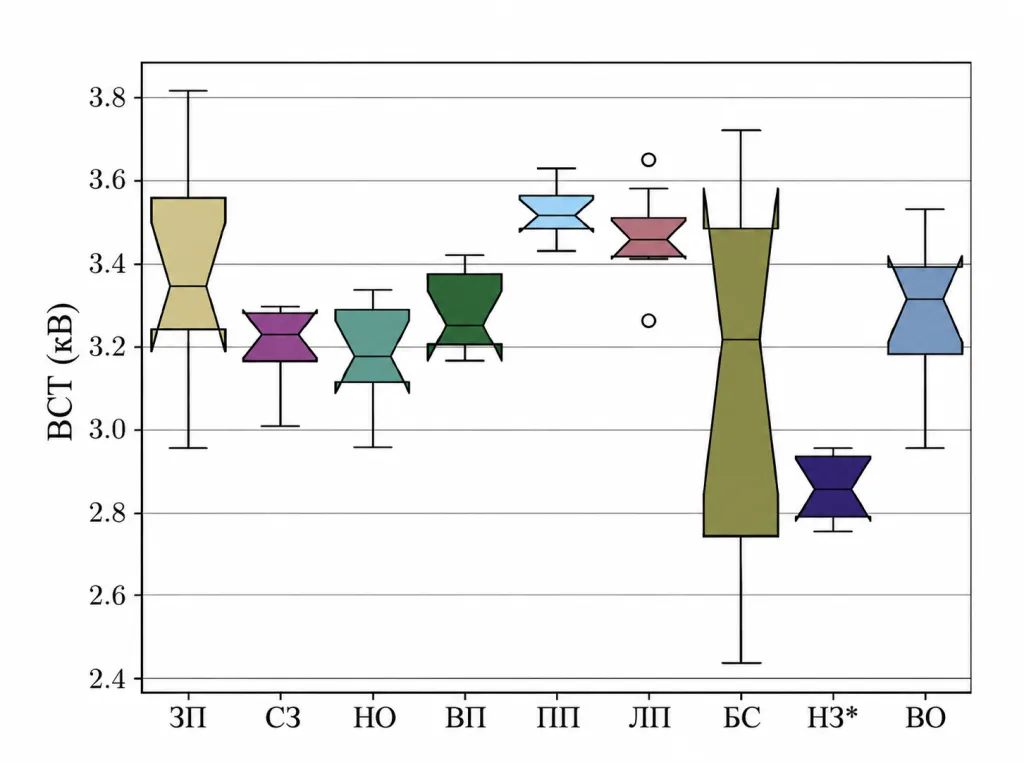
Рисунок 9. Диаграммы размаха BCT для картона B2. Звёздочка (*) означает растрескивание лайнера. Порядок материалов тот же, что на рис. 8.
При сравнении двух наборов данных можно с доверительной вероятностью 95% заключить, что медианные значения действительно различаются, если выемки на диаграммах размаха не перекрываются. Например, диаграммы с выемками наглядно показывают, что для B1 величины BCT профилей 3P и OF статистически различались, а для B2 статистически различались PP и OF. Диаграммы также дают некоторое представление о нормальности распределения значений: загнутые назад к медиане края выемок указывают на асимметрию набора данных. Например, на рис. 8 профиль OF материала B1 имеет укороченный хвост в области низких значений BCT.
Среднее BCT и соответствующий коэффициент вариации (COV) приведены в таблице IV. По-видимому, рилевание влияет на BCT, причём для B1 это влияние выражено сильнее, чем для B2. Как и ожидалось, растрескивание рилёвочной линии существенно снижало BCT. Поскольку эти случаи не характерны для обычного производства, результаты профилей с растрескавшимся плоским слоем исключены из дальнейшего анализа. По-видимому, растрескивание в среднем снижало прочность картона приблизительно на 15% по сравнению с профилями без трещин, хотя точная величина изменения зависела от степени растрескивания и параметров рилевания.
Таблица IV. Средние значения BCT (кН) и коэффициент вариации (COV, %) для каждого вида картона и профиля рилевания. Выделенные значения соответствуют рилёвочным линиям с трещинами.
| Профиль | B1 | B2 |
|---|---|---|
| 3P | 4.98 (4.3) | 3.37 (8.1) |
| L3 | 4.96 (3.3) | 3.21 (2.8) |
| LO | 4.75 (6.9) | 3.18 (3.9) |
| OF | 4.74 (2.9) | 3.28 (3.0) |
| PP | 4.56 (3.6) | 3.53 (1.9) |
| LP | 4.51 (3.7) | 3.47 (3.0) |
| BS | 4.42 (6.1) | 3.13 (14.0) |
| HP | 4.21 (7.8) | N/A |
| H3 | 3.99 (6.8) | 2.86 (2.9) |
| HO | 3.78 (5.3) | 3.28 (5.1) |
На рис. 10 и 11 показано сопротивление изгибающему моменту в рилёвочной линии в зависимости от поворота в этой линии. Каждая кривая соответствует одному характерному испытанию, выбранному из всех испытаний данного профиля по среднему значению Kmax для профиля. Результаты анализа данных четырёхточечного изгиба рилёвочной линии приведены в таблице V; профили расположены в том же порядке, что и по их прочности BCT. Разброс между испытаниями каждого профиля представлен коэффициентами вариации (COV). Увеличение шума при углах поворота более 40° обусловлено перемещением/скольжением образца при больших углах, а также тем, что датчик нагрузки измеряет силу только по вертикали, хотя из-за трения и скольжения опоры создают некоторую горизонтальную составляющую сил. Большинство коэффициентов вариации ниже 10%, что свидетельствует о небольшом разбросе данных. Необходимы дальнейшие исследования влияния параметров рилевания на жёсткость линии сгиба. В настоящей работе жёсткость рилёвочной линии не обнаружила согласованности ни с BCT, ни между исследованными материалами.
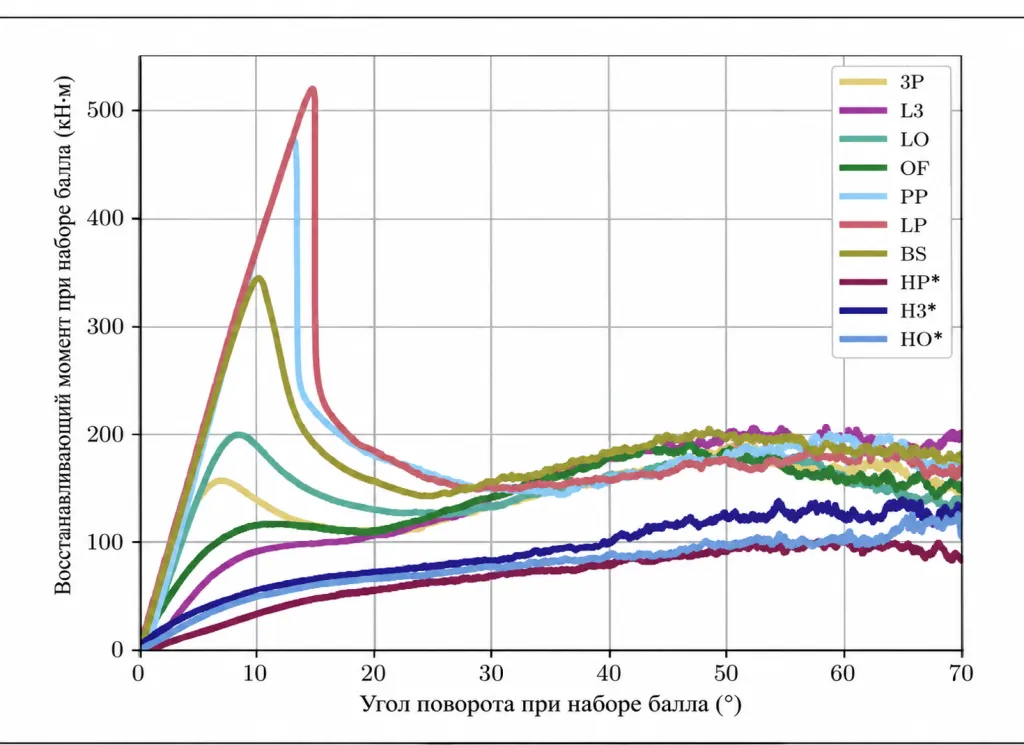
Рисунок 10. Примеры четырёхточечного изгиба для B1. Кривые выбирались по медианному значению максимального момента. Звёздочка (*) — трещина в лайнере до испытания; параметры показаны на рис. 3.
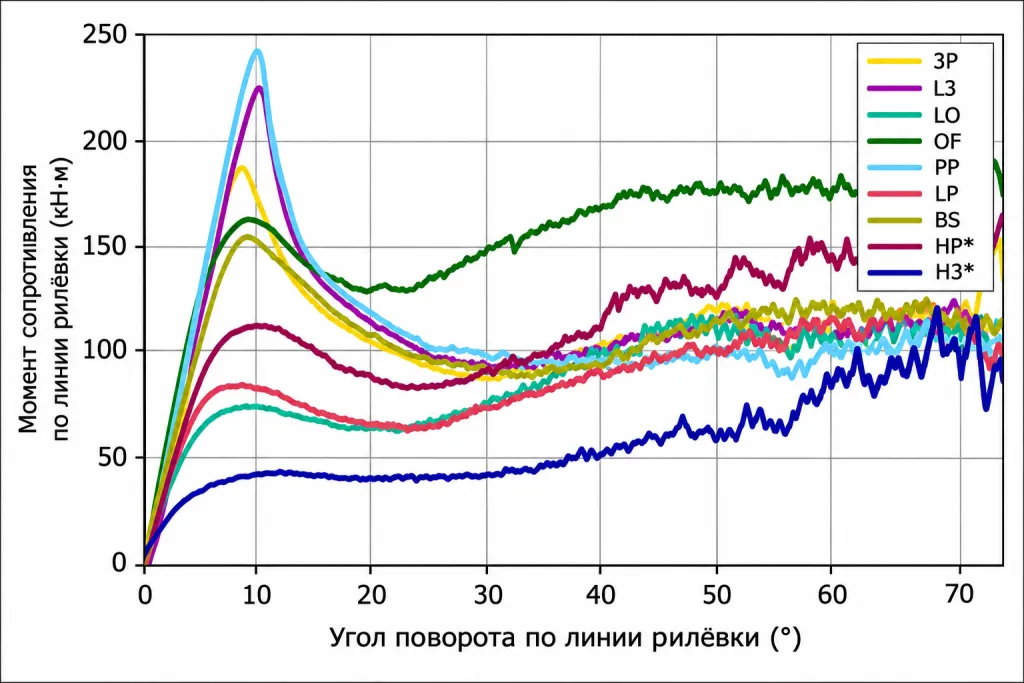
Рисунок 11. Примеры испытаний на четырёхточечный изгиб для картона B2. Для каждого профиля выбран результат, соответствующий медиане максимального момента. У материала H3* до испытания наблюдались трещины внутреннего плоского слоя в зоне рилевания. Определяемые параметры каждого испытания представлены на рис. 3.
Таблица V. Средние характеристики линий рилевания для каждого картона. COV (%) приведён в скобках
| Картон | Профиль | Начальная жёсткость, кН·м/° | φKmax, ° | Kmax, кН·м | φ при перегибе, ° | K при перегибе, кН·м | K45, кН·м |
|---|---|---|---|---|---|---|---|
| B1 | 3P | 28.4 (5.5) | 7.7 (9.0) | 156.4 (2.9) | 21.1 (4.9) | 118.0 (4.3) | 180.1 (4.5) |
| B1 | L3 | 13.4 (9.5) | 7.8 (18.0) | 78.2 (8.4) | 19.6 (2.8) | 106.0 (2.7) | 185.1 (3.3) |
| B1 | LO | 33.0 (4.0) | 9.0 (5.7) | 225.3 (12.4) | 24.7 (4.2) | 133.6 (3.1) | 173.4 (2.9) |
| B1 | OF | 16.6 (4.5) | 13.6 (9.7) | 116.7 (2.4) | 119.0 (3.5) | 110.5 (2.3) | 175.7 (5.3) |
| B1 | PP | 38.5 (4.8) | 13.1 (4.7) | 467.4 (4.2) | 33.1 (5.5) | 148.2 (3.9) | 168.4 (3.9) |
| B1 | LP | 37.2 (4.3) | 13.9 (10.0) | 482.6 (9.9) | 32.2 (7.2) | 152.6 (3.2) | 170.8 (4.0) |
| B1 | BS | 35.9 (6.3) | 10.3 (4.7) | 339.5 (5.1) | 24.6 (4.1) | 148.7 (5.3) | 197.5 (6.5) |
| B2 | 3P | 12.6 (8.1) | 9.7 (10.1) | 75.7 (4.6) | 21.6 (4.0) | 63.7 (4.6) | 108.5 (6.4) |
| B2 | L3 | 14.4 (10.0) | 8.5 (7.3) | 80.5 (6.0) | 21.5 (6.4) | 65.4 (4.5) | 103.6 (4.0) |
| B2 | LO | 21.1 (3.4) | 9.7 (5.5) | 154.9 (4.0) | 34.5 (11.5) | 93.7 (4.9) | 105.0 (4.1) |
| B2 | OF | 28.3 (4.7) | 8.8 (5.4) | 164.9 (5.3) | 21.9 (5.0) | 129.4 (4.0) | 177.0 (5.6) |
| B2 | PP | 24.5 (3.8) | 9.1 (5.1) | 195.3 (9.0) | 31.4 (4.1) | 87.4 (3.4) | 103.9 (5.1) |
| B2 | LP | 25.3 (2.9) | 10.0 (5.2) | 216.1 (7.4) | 32.4 (6.2) | 88.0 (4.1) | 100.5 (4.0) |
| B2 | BS | 21.8 (6.0) | 8.8 (5.6) | 153.9 (9.4) | 24.2 (6.0) | 89.0 (3.7) | 120.8 (9.1) |
| B2 | HO | 26.3 (2.7) | 9.9 (7.7) | 237.7 (7.2) | 35.3 (9.9) | 87.9 (7.5) | 97.0 (5.0) |
На рис. 12 показаны отдельные кривые эксцентриситета для профилей 3P и PP материала B1. На протяжении большей части эксперимента эксцентриситет отрицателен, что указывает на более высокую сжимающую силу со стороны наружного плоского слоя. Для нескольких образцов с профилем 3P нагрузка смещалась к внутреннему плоскому слою. Для PP эксцентриситет оставался отрицательным. Отрицательный эксцентриситет заставляет стенки терять устойчивость с прогибом внутрь коробки. Для всех профилей B2 при BCT длинные стенки коробки прогибались внутрь, а все короткие — наружу. Такое поведение при потере устойчивости может быть связано с заклеиванием коробок лентой, при котором малые клапаны остаются свободными для поворота и между рилёвочными линиями больших и малых клапанов могут возникать разные граничные условия. Изучение этих возможных различий входит в планы будущих исследований.
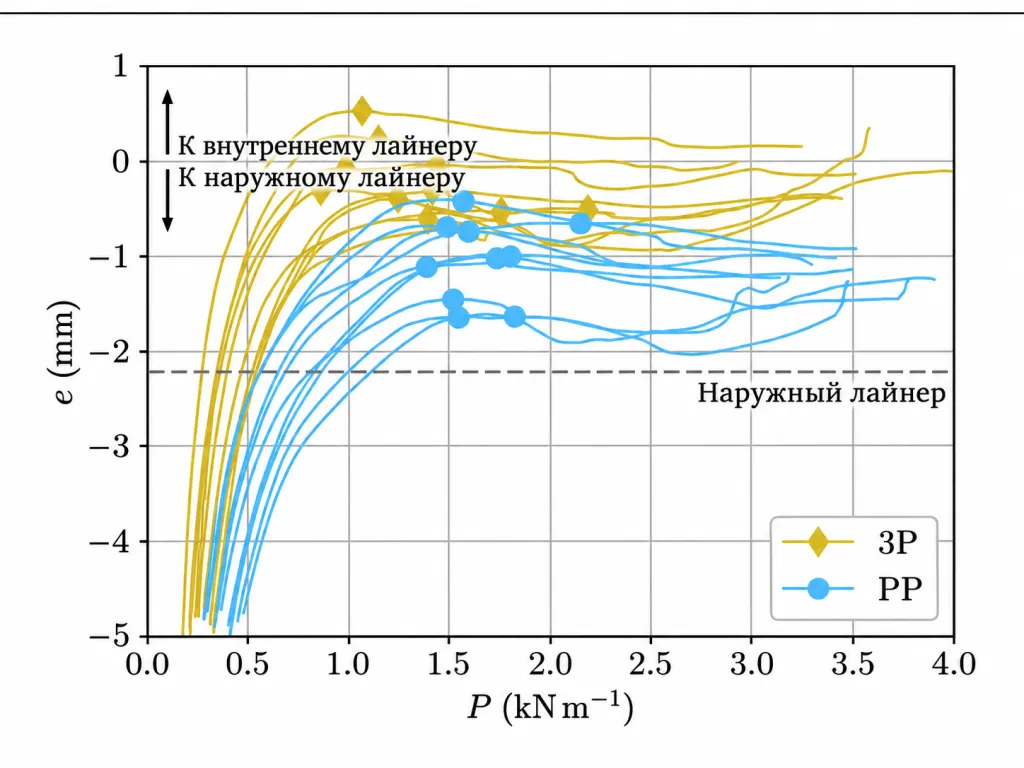
Рисунок 12. Зависимости эксцентриситета от нагрузки для линий 3P и PP картона B1; e = 0 соответствует середине толщины картона. Маркеры обозначают начальные emax.
В таблице VI перечислены параметры, определённые из испытаний эксцентриситета для каждого профиля; коэффициенты вариации у всех них высокие. При определении MR предполагали, что он линейно связан с перемещением для каждого сочетания конструкции картона и профиля рилевания.
Таблица VI. Анализ эксцентриситета: средние значения (COV, %, в скобках)
| Картон | Профиль | de/dP, мм/(кН/м) | ΔP, кН/м | emax, мм | eavg, мм | efinal, мм | Pfinal, кН/м |
|---|---|---|---|---|---|---|---|
| B1 | 3P | 20.21 (28.9) | 1.09 (32.8) | -0.21 (174.6) | -0.37 (85.6) | -0.24 (136.5) | 2.86 (24.1) |
| B1 | L3 | 12.63 (27.5) | 1.27 (45.2) | -1.51 (33.5) | -1.63 (26.3) | -1.64 (26.3) | 2.16 (26.3) |
| B1 | LO | 14.27 (17.9) | 1.16 (33.8) | -1.19 (19.5) | -1.22 (17.7) | -0.87 (28.6) | 3.18 (8.1) |
| B1 | OF | 22.11 (32.0) | 0.82 (27.5) | -0.97 (48.9) | -1.33 (31.9) | -1.54 (23.6) | 1.73 (48.5) |
| B1 | PP | 8.92 (16.1) | 1.29 (18.0) | -1.03 (41.8) | -1.24 (28.8) | -1.18 (12.4) | 3.05 (9.6) |
| B1 | LP | 10.82 (32.9) | 1.37 (19.9) | -0.77 (35.6) | -0.95 (26.4) | -0.77 (36.4) | 2.95 (9.5) |
| B1 | BS | 19.93 (18.1) | 1.05 (14.9) | -0.26 (163.6) | -0.42 (89.4) | -0.27 (153.3) | 2.34 (19.7) |
| B2 | 3P | 10.01 (15.3) | 0.79 (17.7) | -1.95 (12.0) | -2.12 (9.5) | -2.12 (19.3)) | 1.35 (24.7) |
| B2 | L3 | 9.98 (13.8) | 0.76 (19.7) | -1.98 (16.8) | -1.99 (14.7) | -1.90 (18.2) | -1.47 (32.3) |
| B2 | LO | 15.17 (28.4) | 0.88 (20.5) | -1.40 (15.7) | -1.58 (10.1) | -1.48 (14.5) | 1.95 (15.8) |
| B2 | OF | 26.31 (27.7) | 0.91 (31.2) | -0.16 (176.8) | 0.43 (44.1) | -0.31 (115.5) | 3.01 (30.3) |
| B2 | PP | 11.24 (23.7) | 1.03 (16.4) | -1.12 (24.2) | -1.20 (16.8) | -0.99 (36.7) | 2.78 (18.0) |
| B2 | LP | 9.59 (14.3) | 0.71 (36.6) | -1.67 (26.9) | -1.68 (15.2) | -1.79 (21.7) | 2.46 (12.4) |
| B2 | BS | 17.67 (35.0) | 0.83 (28.7) | -0.96 (32.6) | -1.31 (25.6) | -1.50 (26.6) | 1.48 (27.1) |
| B2 | HO | 15.43 (37.6) | 0.95 (9.43) | -1.22 (34.3) | -1.25 (25.5) | -1.05 (38.5) | 2.44 (23.9) |
Уравнение (6) показывает, что на начальной стадии сжатия (P2 = 0) единственным фактором, определяющим e, является MR. Поэтому в начале испытания e < 0 и потеря устойчивости происходит в направлении внутреннего пространства коробки. По мере увеличения сжимающей нагрузки e приближается к нулю или, возможно, становится положительным. Это изменение e указывает на изменение граничного условия, однако неясно, были ли когда-либо преодолены прогибы стенок внутрь, вызванные MR. При испытаниях BCT, проведённых в настоящей работе, все длинные стенки разрушались с прогибом внутрь, а большинство коротких стенок — с прогибом наружу (за исключением четырёх коробок с различными профилями рилевания). Для длинных стенок вогнутый характер разрушения приводил к появлению снаружи «складки в форме улыбки», что не является обычным видом разрушения, наблюдаемым на практике. Нам не удалось определить, вызван ли этот вид разрушения способом закрывания коробок (клейкой лентой) или испытанием пустой коробки, при котором первоначальный эксцентриситет мог вызвать определённую форму потери устойчивости. Во время испытаний мы наблюдали, что преобладала потеря устойчивости длинных стенок внутрь, вызывавшая потерю устойчивости коротких стенок наружу. Планируется усовершенствовать измерение MR0 и точнее оценить применяемый подход. Интересно, что в этом эксперименте эксцентриситеты для всех профилей рилевания были отрицательными.
На рис. 13 показаны средние значения DST каждого профиля рилевания для обоих материалов. Обозначение NS относится к образцу без рилевания. Для всех профилей рилевание уменьшало DST и давало показатель повреждения для каждого профиля; для обоих видов картона наблюдались сходные тенденции. Разброс данных был достаточно мал, чтобы свидетельствовать о реальных различиях между профилями рилевания, однако устойчивой корреляции с BCT не выявлено. На схеме образца DST (рис. 4) рилёвочная линия расположена вертикально по центру образца. Точное совмещение рилёвочной линии с нейтральной осью образца важно, поскольку для измерения необходим симметричный образец; однако профили со смещением, например LO и OF, несимметричны по толщине, и на результаты влияет эта асимметрия.
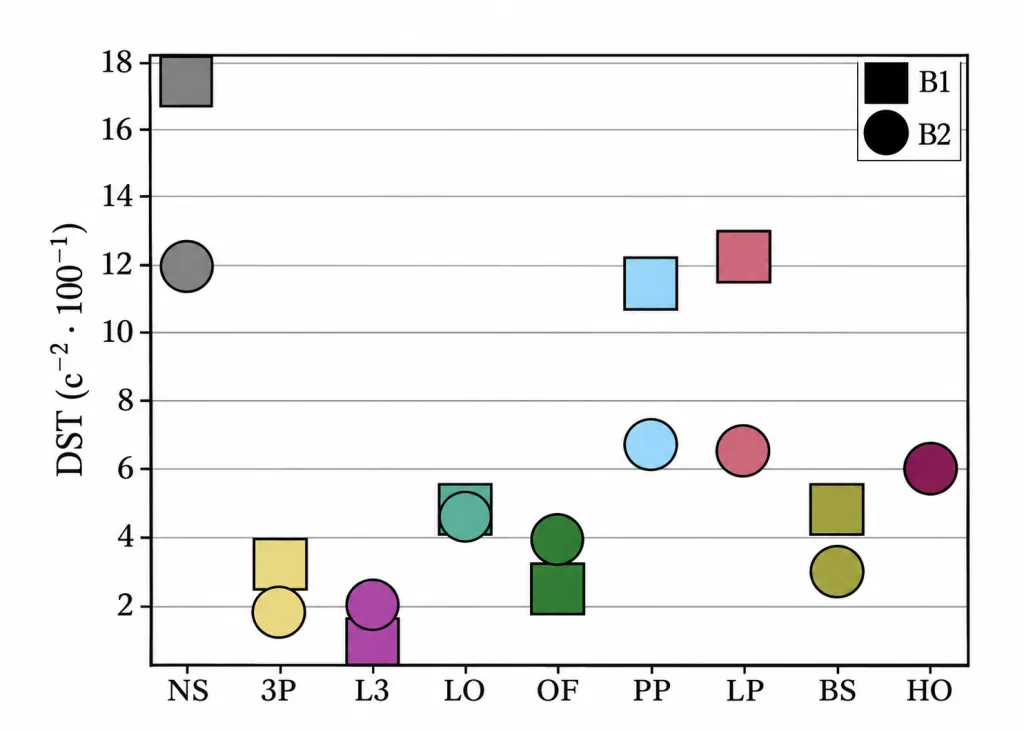
Рисунок 13. Средние значения DST для каждого материала и профиля рилевания. NS обозначает образцы без рилевания. Значения DST для B1 превышали значения для B2, за исключением профиля OF. Для профиля HO приведены данные только B2, поскольку на B1 рилёвочная линия была растрескавшейся. Типичный диапазон разброса данных был сопоставим с размером маркера.
Кроме того, ввиду сложности точного определения I для образцов с рилеванием (уравнение (3)) мы решили предположить — хотя и ошибочно, — что I является постоянным как для разных профилей рилевания, так и внутри конкретного профиля. Небольшие различия I минимально влияют на измерения DST; это указывает, что различия в снижении крутильной жёсткости вызваны различиями в механическом поведении рилёвочных линий. Повреждение, намеренно создаваемое рилеванием, при одних профилях симметрично по ширине образца, например при 3P и PP, а при других — нет, например при OF и LO. Влияние несимметричности рилёвочной линии на DST выходит за рамки настоящей поисковой работы. Наконец, вызванные рилеванием зоны повреждения имеют разную ширину в зависимости от геометрии профиля, а глубина рилевания также изменялась. Каждый из этих факторов вносит вклад в снижение DST. Указанные обстоятельства ещё сильнее ограничивают возможность содержательной корреляции между DST рилёвочной линии и значениями BCT.
Поскольку все описанные в данной работе процедуры испытаний являются разрушающими, получить парные данные невозможно. Иными словами, нельзя определить одновременно BCT и результаты измерений эксцентриситета, изгиба или кручения для одного и того же образца. По этой причине нельзя применять традиционную регрессию или другие методы непосредственного выявления корреляции. Поэтому мы использовали метод получения имитированных парных данных. Это выполнялось следующим образом. Для каждой заданной переменной-предиктора, например Kmax, мы случайным образом выбирали одно наблюдение Kmax и одно наблюдение BCT для каждого применимого профиля рилевания, получая набор точек, или парных наблюдений. Затем к этим данным применяли простую линейную регрессию, получая значение R, характеризующее корреляцию данных. Повторив процедуру 1000 раз, мы получили выборку значений R, из которой оценивали коэффициент корреляции R, вычисляя среднее по выборке. Объём выборки 1000 достаточен для получения приемлемой оценки фактического R. Здесь используется R, а не R², чтобы показать отрицательную корреляцию при обратной зависимости между параметрами. Результаты для ряда переменных-предикторов приведены в таблице VII.
Таблица VII. Три наибольших по модулю средних значения R для предикторов BCT
| Испытание | Предиктор | Среднее R |
|---|---|---|
| Четырёхточечный изгиб | Kmax | −0.596 |
| Четырёхточечный изгиб | φKmax | −0.461 |
| DST | TQ | −0.492 |
Хотя Kmax имел наибольшее значение R по модулю, это значение всё равно было небольшим. Kmax лучше предсказывал результаты B1, поскольку у B2 существенных различий BCT не наблюдалось. Прогностическая способность ΔP, emax и K45 в отношении BCT была пренебрежимо мала, однако φKmax и Kmax указывают, что дальнейшее изучение и исследование могут быть оправданы. Хотя переменные эксцентриситета не оказались хорошими предикторами в этом поисковом исследовании, мы планируем продолжить собирать данные об эксцентриситете для более широкого разнообразия конструкций картона. Наличие взаимодействий между объясняющими переменными не оценивали, но в более полном исследовании их следует рассмотреть.
Выводы
В этой поисковой работе для изучения влияния параметров рилевания на BCT использовали две конструкции картона. Для одной из двух конструкций различия BCT между исследованными профилями рилевания составляли 10%. Испытания для оценки рилёвочных линий — четырёхточечный изгиб, измерение эксцентриситета и DST — обладали минимальной прогностической способностью в отношении влияния профиля рилевания на прочность коробок. Однако это не было неожиданным, поскольку небольшие различия BCT должны соответствовать небольшим различиям в результатах прогностических испытаний. Чтобы более полно оценить прогностическую ценность испытания рилёвочных линий на изгиб, необходимо сравнить результаты для нескольких видов гофрированного картона. Наличие взаимодействий между объясняющими переменными не оценивали, но его следует рассмотреть в более всестороннем исследовании.
Тот факт, что параметры рилевания создавали различия BCT, которые в настоящем исследовании не могли быть уверенно предсказаны стандартными испытаниями, позволяет предположить, что для изучения фактических граничных условий на верхней и нижней плитах во время BCT могут потребоваться другие испытания. Граничные условия могут развиваться и изменяться в ходе испытания по мере возникновения последовательных локальных разрушений в рилёвочной линии; вероятно, именно это привело к ограниченной эффективности данных об эксцентриситете в статистической модели BCT. Кроме того, для других конструкций различия BCT, вызванные рилеванием, могут быть больше, а эти прогностические испытания — более полезными. Непосредственное изучение граничных условий с включением других конструкций станет предметом будущей работы.
Сведения о финансировании
Исследование финансировалось Fibre Box Association в рамках соглашения о совместных научно-исследовательских и опытно-конструкторских работах № 22-RD-11111122-004 с USDA Forest Service, Forest Products Laboratory.
Об авторах
В прошлом учёные, занимающиеся упаковкой, неоднократно упоминали эту тему как важную область исследований. Недавние разработки оборудования сделали это исследование возможным: они позволили изменять параметры рилевания непосредственно на гофроагрегате в процессе его работы. Большая часть нашей работы связана с физикой упаковочной бумаги и конструкций, изготовленных из неё. Для проведения этого исследования требовались усовершенствования оборудования, чтобы рилевание выполнялось не в лаборатории (такое рилевание часто называют холодным), а на гофроагрегате. Пространство параметров, описывающих переменные рилевания, огромно; поэтому самой трудной частью этого исследования было решение о том, как ограничить это пространство. Мы получили отличные рекомендации от Технического комитета Fibre Box Association. В этой поисковой работе мы рассмотрели влияние параметров рилевания на прочность при сжатии коробок, изготовленных из двух симметричных видов картона. Мы обнаружили, что влияние рилевания неодинаково для этих видов картона. Мы также установили, что рилевание действительно влияет на прочность коробки при сжатии, поэтому необходима большая дальнейшая работа. Эта работа будет полезна тем, кто эксплуатирует гофроагрегаты. Помимо использования определённых параметров рилевания для операций открывания и закрывания клапанов, эти параметры можно оптимизировать для повышения прочности коробки при сжатии. Нынешняя работа позволяет предположить, что некоторые испытания рилёвочных линий обладают прогностической способностью применительно к испытаниям коробок на сжатие. На следующем этапе эти испытания необходимо изучить, рассматривая дополнительные геометрические параметры картона и параметры рилевания.
John M. Considine и Nathan J. Bechle — инженеры-исследователи материалов; James J. Bridwell — инженер; Matthew Arvantis — специалист по математической статистике; Xiaoyan Tang — техник-исследователь материалов, USDA Forest Service Forest Products Laboratory (Мадисон, Висконсин, США). Benjamin Frank — директор по исследованиям материалов и инновациям PCA Research and Innovation Center (Вернон-Хиллс, Иллинойс, США). Контакт: john.m.considine@usda.gov.
Литература
1. Global Market Insights, “Corrugated packaging market size,” Technical Report, Global Market Insights, Selbyville, DE, USA, 2024.
2. McKee, R.C., Gander, J.W., and Wachuta, J.R., Paperboard Packag. 48(8): 149(1963).
3. “A comparison of box and tube top-load compressive strength,” Testing Compression Report 1, Institute of Paper Chemistry, Appleton, WI, USA, 1946.
4. Kloth, G.R. and Fox, T.S., “Study of the effect of different scoring techniques and scoring profiles on box compression performance,” Project 2695-19, Technical Report, Institute of Paper Chemistry, Appleton, WI, USA, 1977.
5. McKee, R.C. and Gander J.W., Tappi 40(1): 57(1957).
6. Angell, B.S. and Paslay, P.R., Tappi 42(6): 194A(1959).
7. Kutt, H. and Mithel, B.B., Tappi 51(4): A79(1968).
8. Garbowski, T., Gajewski, T., and Knitter-Piątkowska, A., Sensors 22(13): 4800(2022). https://doi.org/10.3390/s22134800 .
9. Urbanik, T.J. and Frank, B., Wood Fiber Sci. 38(3): 399(2006).
10. Koning, J.W. and Laundrie, J.F., “Packaging perspective, 1910-1985,” General Technical Report, USDA Forest Products Laboratory, Madison, WI, USA, 1985. https://doi.org/10.2737/FPL-GTR-51.
11. Frank, B., Packag. Technol. Sci. 27(2): 105(2014). https://doi.org/10.1002/pts.2019 .
12. Maltenfort, G.G., Paperboard Packag. 65(9): 71(1980).
13. Peterson, W.S. and Schimmelpfenning, W.J., Tappi 65(8): 108(1982).
14. Bijlaard, P.P., J. Aeronaut. Sci. 17(11): 742(1950). https://doi.org/10.2514/8.1788 .
15. Nordstrand, T.M., Compos. Struct. 30(4): 441(1995). https://doi.org/10.1016/0263-8223(94)00066-2 .
16. Cillie, J. and Coetzee, C., Math. Comput. Appl. 27(6): 108(2022). https://doi.org/10.3390/mca27060108 .
17. FBA & PMMI, “Tolerances for regular slotted containers (RSCs),” PMMI B155-TR2.1-2018, Technical Report, Packaging Machinery Manufacturers Institute/Fibre Box Association, Herndon, VA, USA/Itasca, IL, USA, 2018.
18. Nagasawa, S., Fukuzawa, Y., Yamaguchi, T., et al., J. Mater. Process. Technol. 140(1-3): 157(2003). https://doi.org/10.1016/S0924-0136(03)00825-2 .
19. Chin, S.M., Youn, H.J., and Lee, H.L., J. Korea TAPPI 41(1): 44(2009).
20. Nagasawa, S., Bin, M.N., and Shiga, Y., J. Adv. Mech. Des. Syst. Manuf. 5(4): 385(2011). https://doi.org/10.1299/jamdsm.5.385 .
21. Huang, H. and Nygårds, M., Nord. Pulp Pap. Res. J. 26(4): 452(2011). https://doi.org/10.3183/npprj-2011-26-04-p452-467.
22. Nagaswa, S., Takamatsu, T., Fukuzawa, Y., et al., AIP Conf. Proc. 1315: 1017(2011). https://doi.org/10.1063/1.3552312 .
23. Lindbladh, J., “Development of a 4-point bending test to characterize creases on paperboard and packaging material,” Master’s thesis, Lund University, Lund, Sweden, 2018.
24. Chalmers, I.R., Appita 59(5): 357(2006).
25. Renman, M., Exp. Mech. 36(3): 262(1996). https://doi.org/10.1007/BF02318017.