

 Назад
 10
Аннотация
В ответ на заметное увеличение потребности отрасли в паре и электроэнергии компания приступила к реализации стратегической инициативы по оптимизации существующей инфраструктуры. Проект был разработан с учётом возросших эксплуатационных требований предприятия и одновременно предусматривал поиск возможностей значительного сокращения затрат. Цель инициативы — повышение эффективности производственной деятельности, согласование энергетических ресурсов с меняющимися потребностями отрасли, обеспечение устойчивого развития и сохранение конкурентоспособности.
А) Тепловая энергия. В данном разделе рассматривается систематический подход к расчёту исходных теплопотерь, внедрению теплоизоляции, устранению микроскопических утечек пара и совершенствованию технологических процессов, а также пересчёту достигнутого повышения эффективности в эквивалентную экономию пара. Показаны практические и экономические преимущества теплоизоляции паровых систем.
Б) Электрическая энергия. Бумажная промышленность, являющаяся важной частью мирового производства, сталкивается с необходимостью сочетать выпуск продукции с экологической устойчивостью. В разделе рассматривается, как повышение энергоэффективности бумажного производства и вспомогательных установок позволяет добиться существенной экономии электроэнергии, снизить затраты и уменьшить воздействие на окружающую среду.
Ключевые слова: ультразвуковой контроль, микроскопические невидимые утечки, частотно-регулируемый привод (VFD), экономия пара, теплопотери, корректирующие и предупреждающие действия (CAPA).
Основные положения и введение
Экономия тепловой энергии
В статье представлены результаты комплексного проекта, начатого в Pakka Ltd для повышения эффективности технологических процессов за счёт совместного обсуждения решений и использования опыта специалистов предприятия. Основное внимание уделялось оптимизации потребления пара в существующей системе. Благодаря тщательному планированию и реализации мероприятий удалось сократить расход пара на 2,69 т/ч. Рассматриваются применённые методы, возникшие трудности и общее влияние инициативы на устойчивость производства. Результаты подчёркивают важность командной работы и стратегического подхода к экономии ресурсов.
По результатам проекта были определены два приоритетных направления:1. Утечки пара.
2. Теплопотери вследствие отсутствия теплоизоляции.
Потенциал экономии, выявленный в ходе совместного обсуждения и применения идей кайдзен, приведён ниже.
Таблица 1. Потенциал оптимизации расхода пара
| Направление | PM-1 | PM-2 | PM-3 | PP-1 | PP-2 | REC | Целлюлозный завод / формование | Лотки для яиц | Итого |
|---|---|---|---|---|---|---|---|---|---|
| Утечки пара | 0.0641 | 0.2662 | 0.2573 | 0.0743 | 0.4869 | 0.666 | 0.0298 | 0.0324 | 1.877 |
| Теплопотери без изоляции | 0.11 | 0.003 | 0.0448 | 0.11 | 0.1198 | 0.214 | 0.173 | – | 0.814 |
| Итого | 0.1741 | 0.2692 | 0.3021 | 0.1843 | 0.6067 | 0.92 | 0.2028 | 0.0324 | 2.691 |
Методика
Незначительные и невидимые утечки пара
Невидимые утечки пара на промышленных предприятиях могут вызывать значительные потери энергии, особенно в условиях высокого уровня шума. Даже небольшие утечки снижают эффективность паровых систем, увеличивают потребление энергии и ухудшают эксплуатационные показатели. Помимо роста энергетических затрат они отрицательно влияют на устойчивость промышленных процессов. Предупредительные меры, направленные на минимизацию потерь, помогают повышать эффективность работы, снижать экологическое воздействие и оптимизировать энергопотребление установок, использующих пар.
Мероприятия по повышению эффективности: точное обнаружение утечек. В шумных производственных помещениях ультразвуковые анализаторы акустической эмиссии позволяют с высокой точностью выявлять даже микроскопические невидимые утечки. Они регистрируют недоступные человеческому слуху высокочастотные сигналы, возникающие при трении, ударах и турбулентном движении среды. Преобразование ультразвуковых сигналов методом гетеродинирования* с выделением слышимой составляющей позволяет контролёру слышать утечки и отфильтровывать нежелательный фоновый шум. Зарегистрированные данные оцифровываются и преобразуются во временные сигналы, из которых получают значения уровня в децибелах, используемые для оценки выраженности утечки. Таким образом, ультразвуковой контроль обеспечивает точную локализацию и раннее выявление утечек в системах пара и сжатого воздуха.
Гетеродинирование. В основе ультразвуковой системы лежит преобразование неслышимого ультразвукового сигнала в слышимый. В схеме гетеродинирования задают центральную частоту смесителя, например 38,4 кГц, относительно которой располагают полосовой фильтр шириной обычно 2,5 или 3 кГц. При гетеродинировании частота смесителя вычитается из частоты выходного сигнала полосового фильтра. Например, сигнал частотой 40,4 кГц при частоте смесителя 38,4 кГц преобразуется в сигнал частотой 2 кГц. Таким образом, неслышимый сигнал становится слышимым.
Использованная методика:
- Проведено всестороннее обследование всей паровой системы, включая трубопроводы, фланцы, клапаны и сальниковые уплотнения, с применением ультразвукового анализатора.
- Ультразвуковые датчики указывали на возможные места утечек и соединения паропроводов.
- Прибор регистрировал и усиливал высокочастотные ультразвуковые сигналы, возникающие из-за турбулентности при утечках пара, переводя их в слышимый диапазон.
- Составлена подробная карта обнаруженных утечек с указанием степени их выраженности и точного местоположения.
- Обследован 1000-метровый участок паропроводов высокого, среднего и низкого давления, что продемонстрировало применимость метода на протяжённых сетях.
- Ниже приведены примеры результатов контроля.
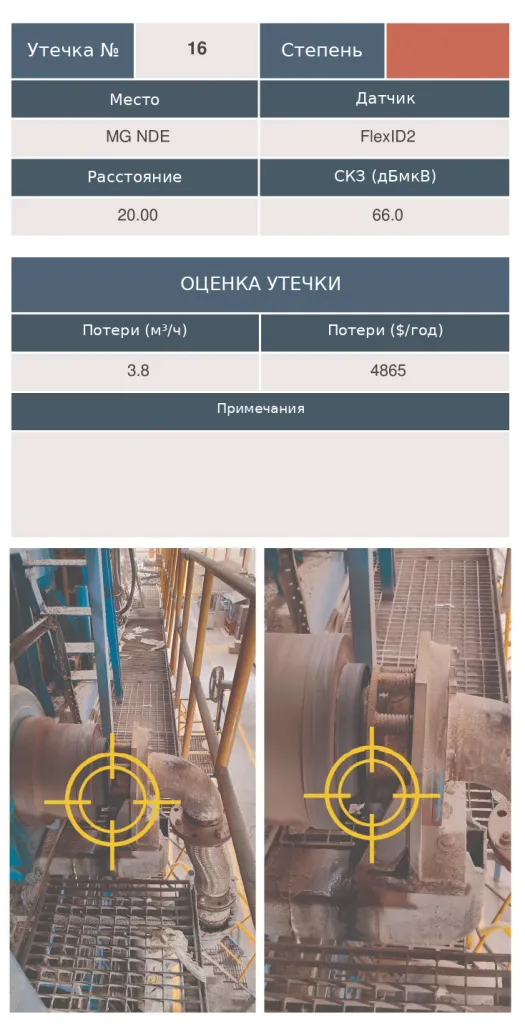
Рисунок 1. Обнаружение утечки пара около янки-цилиндра с помощью ультразвукового прибора.
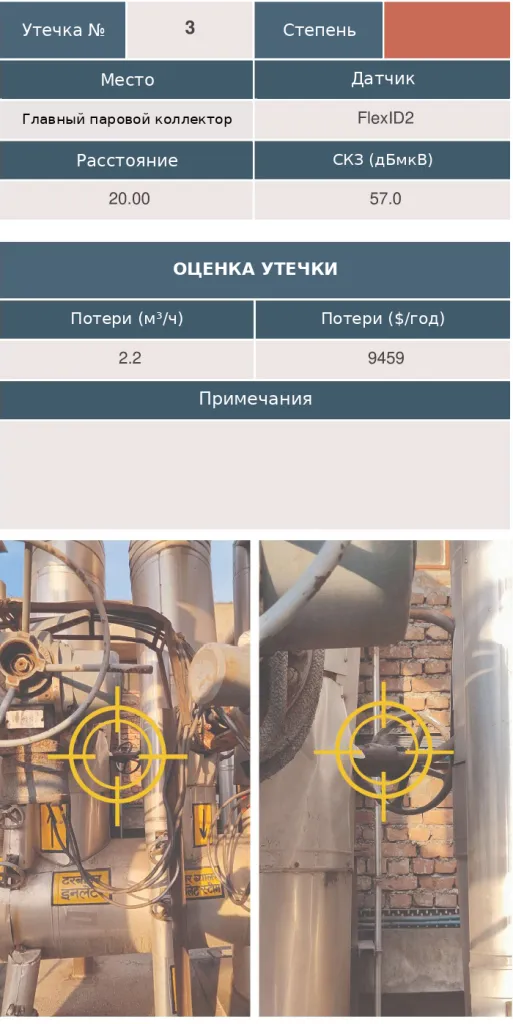
Рисунок 2. Обнаружение утечки пара около коллектора высокого давления PP-2 с помощью ультразвукового прибора.
Особое значение имеет раннее выявление утечек, позволяющее предотвращать потери энергии и сокращать эксплуатационные затраты.
Расчёт утечек пара и их влияния. Эффективность ультразвукового контроля определяли путём подсчёта суммарной экономии после обнаружения и устранения утечек с пересчётом на эквивалентное количество пара. В таблице 2 приведены обнаруженные и устранённые утечки.
Таблица 2. Сводные данные по выявленным и устранённым утечкам пара
| Участок | Выявлено | Устранено | Тип пара | Осталось | Потенциал, м³/ч | Потенциал, т/ч | Достигнутая экономия, т/ч |
|---|---|---|---|---|---|---|---|
| Целлюлозный завод | 3 | 3 | MP | 0 | 1.7 | 0.0077 | 0.00767 |
| Целлюлозный завод | 5 | 1 | LP | 4 | 6.9 | 0.0221 | 0.004 |
| Бумагоделательная машина 1 | 9 | 9 | LP | 0 | 20.5 | 0.0641 | 0.064 |
| Бумагоделательная машина 2 | 22 | 15 | MP | 7 | 59 | 0.2662 | 0.1815 |
| Бумагоделательная машина 3 | 3 | 1 | HMP | 2 | 18.1 | 0.1178 | 0.039 |
| Бумагоделательная машина 3 | 6 | 5 | MP | 1 | 23.2 | 0.1047 | 0.087 |
| Бумагоделательная машина 3 | 1 | 0 | LP | 1 | 4 | 0.0128 | 0.000 |
| Бумагоделательная машина 3 | 9 | 7 | Конденсат | 2 | 31.2 | 0.0220 | 0.017 |
| Электростанция 1 | 6 | 5 | HP | 1 | 7.4 | 0.0652 | 0.054 |
| Электростанция 1 | 3 | 2 | LP | 1 | 1.6 | 0.0051 | 0.003 |
| Электростанция 1 | 2 | 2 | Конденсат | 0 | 4 | 0.0040 | 0.004 |
| Электростанция 2 | 4 | 4 | HP | 0 | 9.2 | 0.1817 | 0.182 |
| Электростанция 2 | 7 | 7 | LP | 0 | 63.5 | 0.2037 | 0.204 |
| Электростанция 2 | 3 | 3 | MP | 0 | 22.5 | 0.1015 | 0.102 |
| Итого | 116 | 95 | — | 21 | 336.6 | 1.8770 | 1.642 |
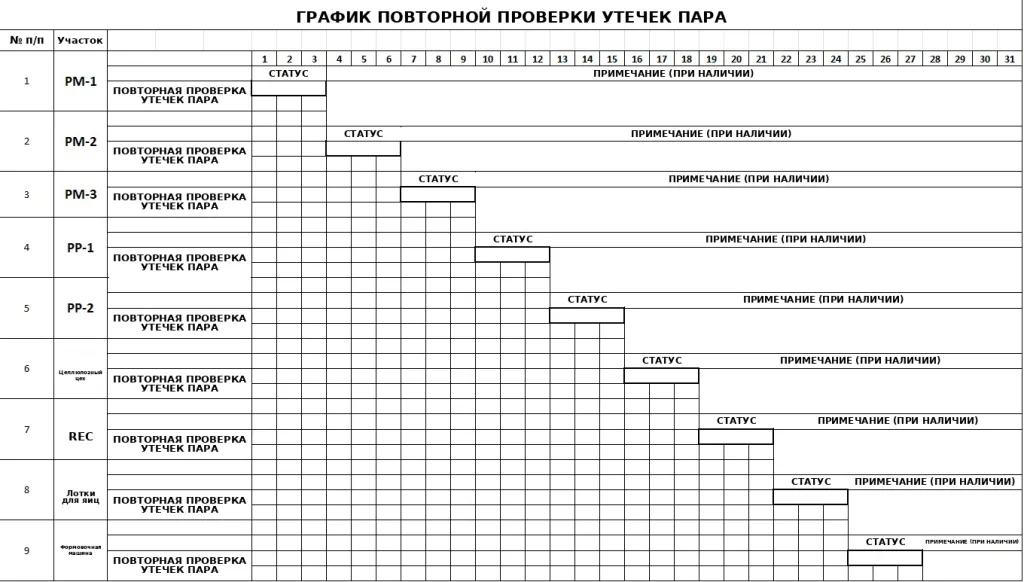
Эксплуатационная надёжность и непрерывный контроль. Показана роль технического обслуживания по фактическому состоянию оборудования в увеличении срока его службы и обеспечении стабильной надёжности с применением корректирующих и предупреждающих действий (CAPA).
Таблица 3. График повторной проверки утечек пара (CAPA).
2. Теплопотери вследствие недостаточной теплоизоляции
Теплоизоляция паропроводов играет важную роль в сохранении тепловой энергии. Предотвращая теплопотери через поверхность труб, она значительно повышает тепловую эффективность, снижает энергопотребление, улучшает работу паровой системы и способствует экономии средств и экологической устойчивости производственных процессов. Прежде всего изоляция уменьшает потери тепла и обеспечивает эффективную передачу энергии, полученной при производстве пара, к месту назначения. Это способствует энергосбережению и повышает общую эффективность системы.
Кроме того, теплоизоляция уменьшает образование конденсата на участках паропроводов, поддерживая необходимые температуру и давление для эффективной транспортировки пара. Она помогает оптимизировать использование энергии, сокращать расходы и снижать воздействие производства на окружающую среду. Изоляция также повышает безопасность рабочих мест: предотвращает контакт с горячими поверхностями и уменьшает риск ожогов сотрудников, работающих рядом с трубопроводами. Таким образом, надлежащая теплоизоляция сочетает энергоэффективность, экономичность и производственную безопасность.
Расчёт исходных теплопотерь. Для количественной оценки тепловой неэффективности проведён анализ теплопотерь паровой системы на участках без изоляции. При обследовании выявляли места с отсутствующей, повреждённой либо неправильно установленной изоляцией. Потенциал экономии по участкам приведён ниже.
Таблица 4. Потенциал экономии при теплоизоляции паропроводов
| Участок | Выявлено, м² | Изолировано, м² | Тип пара | Осталось, м² | Потенциал, т/ч | Экономия, т/ч |
|---|---|---|---|---|---|---|
| БДМ 1 | 2.951 | 2.951 | LP | 0.000 | 0.113 | 0.113 |
| БДМ 2 | 0.319 | 0.319 | LP | 0.000 | 0.003 | 0.003 |
| БДМ 3 | 1.431 | 1.431 | HP | 0.000 | 0.018 | 0.018 |
| БДМ 3 | 0.502 | 0.000 | MP | 0.502 | 0.005 | 0.000 |
| БДМ 3 | 1.868 | 1.868 | LP | 0.000 | 0.020 | 0.020 |
| Электростанция 1 | 1.914 | 1.914 | HP | 0.000 | 0.065 | 0.065 |
| Электростанция 1 | 1.355 | 1.355 | LP | 0.000 | 0.018 | 0.018 |
| Электростанция 1 | 8.914 | 8.914 | Конденсат | 0.000 | 0.028 | 0.028 |
| Электростанция 2 | 0.558 | 0.558 | HP | 0.000 | 0.006 | 0.006 |
| Электростанция 2 | 0.717 | 0.717 | HMP | 0.000 | 0.009 | 0.009 |
| Электростанция 2 | 0.558 | 0.558 | MP | 0.000 | 0.022 | 0.022 |
| Электростанция 2 | 2.312 | 0.000 | LP | 2.312 | 0.079 | 0.000 |
| Электростанция 2 | 0.279 | 0.000 | Конденсат | 0.279 | 0.003 | 0.000 |
| Целлюлозный завод | 49.47 | 49.47 | LP | 0.000 | 0.468 | 0.468 |
| Регенерация | 2.033 | 2.033 | HP | 0.000 | 0.053 | 0.053 |
| Регенерация | 0.279 | 0.000 | MP | 0.279 | 0.003 | 0.000 |
| Регенерация | 4.732 | 4.732 | LP | 0.000 | 0.043 | 0.043 |
| Регенерация | 1.993 | 0.000 | Конденсат | 1.993 | 0.028 | 0.000 |
| Итого | 82.185 | 76.82 | — | 5.365 | 0.984 | 0.866 |
- Проведены подробные расчёты потерь энергии и связанных с ними экономических последствий отсутствия изоляции на небольших участках трубопроводов, в том числе труднодоступных по высоте. Такой расчёт позволяет количественно оценить потери, вызванные неполной или неправильной теплоизоляцией.
- Для перевода суммарных теплопотерь в эквивалентное количество пара использовались стандартные коэффициенты пересчёта.
- Потенциал возвращаемой тепловой энергии выражен через количество производимого пара.
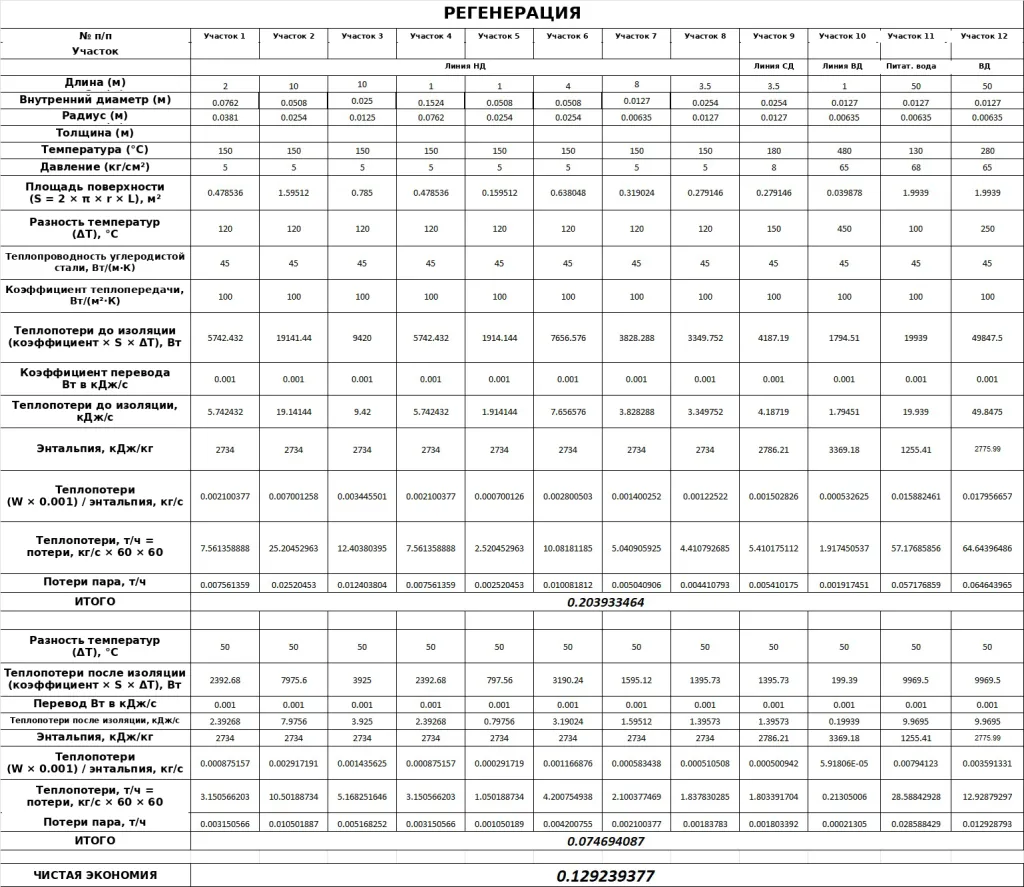
Ниже приведён пример расчёта.
Пересчёт в эквивалентную экономию пара. Снижение теплопотерь после изоляции переводилось в эквивалентную экономию пара для оценки энергетического и экономического эффекта.
Целенаправленное внедрение теплоизоляции. Рассматривались выбор изоляционных материалов и методы их применения для сокращения теплопотерь, повышения общей эффективности системы и распространения решений на аналогичные участки.
Таблица 5. Пример расчёта экономии за счёт теплоизоляции паропроводов (участок регенерации).
Результаты
Мероприятия по устранению утечек пара, теплоизоляции оборудования и совершенствованию процессов на различных участках предприятия в совокупности обеспечили значительную экономию энергии. Выявление и своевременное устранение утечек сократили потери и оптимизировали работу паровых систем. Теплоизоляция оборудования, в частности паропроводов, существенно уменьшила теплопотери и обеспечила более эффективное использование тепловой энергии. Последовательное устранение технологических недостатков упростило производственные операции и сократило потребление энергии в различных процессах.
Заключение по тепловой энергии
Совместные усилия по устранению утечек пара, внедрению теплоизоляции и повышению эффективности технологических процессов принесли ощутимые результаты в области энергосбережения. Сокращение потерь энергии не только снижает затраты, но и соответствует принципам устойчивого промышленного производства. Эти меры повышают общую энергоэффективность предприятий и подтверждают приверженность экологической ответственности. Для сохранения положительных результатов необходимы постоянный мониторинг и дальнейшая оптимизация, способствующие более рациональному использованию ресурсов.
Экономия электрической энергии
Другое направление инициативы — оптимизация потребления электроэнергии в существующей системе. В результате планирования и реализации улучшений удалось снизить используемую электрическую мощность на 272 кВт. В статье рассматриваются применённые методы, возникшие трудности и влияние мероприятий на устойчивость эксплуатации. Результаты подтверждают значимость совместной работы и стратегического подхода к существенной экономии промышленных ресурсов.
Таблица 6. Потенциал оптимизации потребления электроэнергии, кВт
| Направление | PM-1 | PM-2 | PM-3 | PP-1 | PP-2 | REC | Целлюлоза / формование | Лотки для яиц | ETP | T/W | Итого |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Утечки воздуха | 3.03 | 3.33 | 4.23 | 0.73 | 3.27 | 6.24 | 8.24 | 1.82 | — | 23.9 | 54.79 |
| Избыток воздуха | — | — | — | 6 | 10 | — | — | — | — | — | 16 |
| Совершенствование процессов | 3 | 28.7 | 8 | 10 | 12 | 28 | 38.88 | — | 10 | 62.7 | 201.28 |
| Итого | 6.03 | 32.03 | 12.23 | 16.73 | 25.27 | 34.24 | 47.12 | 1.82 | 10 | 86.6 | 272.07 |
В ходе проекта были определены следующие приоритетные направления:
- Утечки сжатого воздуха на предприятии.
- Потери из-за избыточной подачи воздуха в энергетическом хозяйстве.
- Совершенствование технологических процессов.
Потенциал экономии оценивали на основе совместного обсуждения решений и предложений по системе кайдзен.
1. Утечки сжатого воздуха
Утечки сжатого воздуха в промышленных условиях вызывают значительные потери энергии. Они снижают эффективность пневматических систем, увеличивают потребление энергии и эксплуатационные затраты. Устранение и минимизация утечек путём регулярного технического обслуживания и мониторинга необходимы для повышения общей энергоэффективности промышленного предприятия. Оперативное обнаружение и ремонт позволяют уменьшать потери энергии, воздействие на окружающую среду и повышать устойчивость производственной деятельности.
Обнаружение утечек и выполненные работы. Для выявления утечек сжатого воздуха использовались ультразвуковые анализаторы акустической эмиссии. Регистрируя высокочастотные волны ультразвукового диапазона, приборы позволяют выделять характерное шипение, возникающее при истечении воздуха из трубопроводов и клапанов вследствие трения, ударных воздействий и турбулентности, среди других звуков слышимого диапазона. Обнаруженные утечки можно количественно оценить по объёму или потере давления. Перевод этих показателей в мощность (кВт) предполагает оценку потерь энергии и потенциальной выработки, которую можно было бы обеспечить при сохранении сжатого воздуха.
- Обследовано 1000 м воздухопроводов с целью обнаружения утечек.
- Показана масштабируемость ультразвукового контроля на протяжённые сети воздухопроводов.
- Рассмотрены трудности и повышение эффективности, связанное с охватом всей системы.
- Ниже приведены примеры применения зарегистрированных ультразвуковых данных для поиска утечек на предприятии.
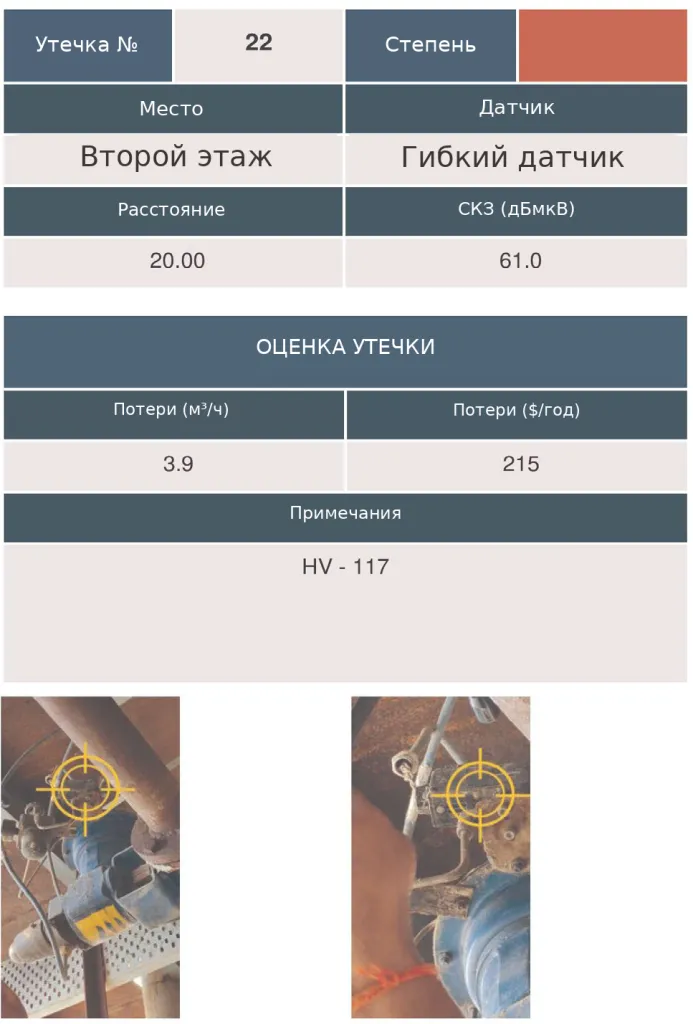
Рисунок 3. Количественная оценка утечки воздуха в содорегенерационном котле (HV-117).
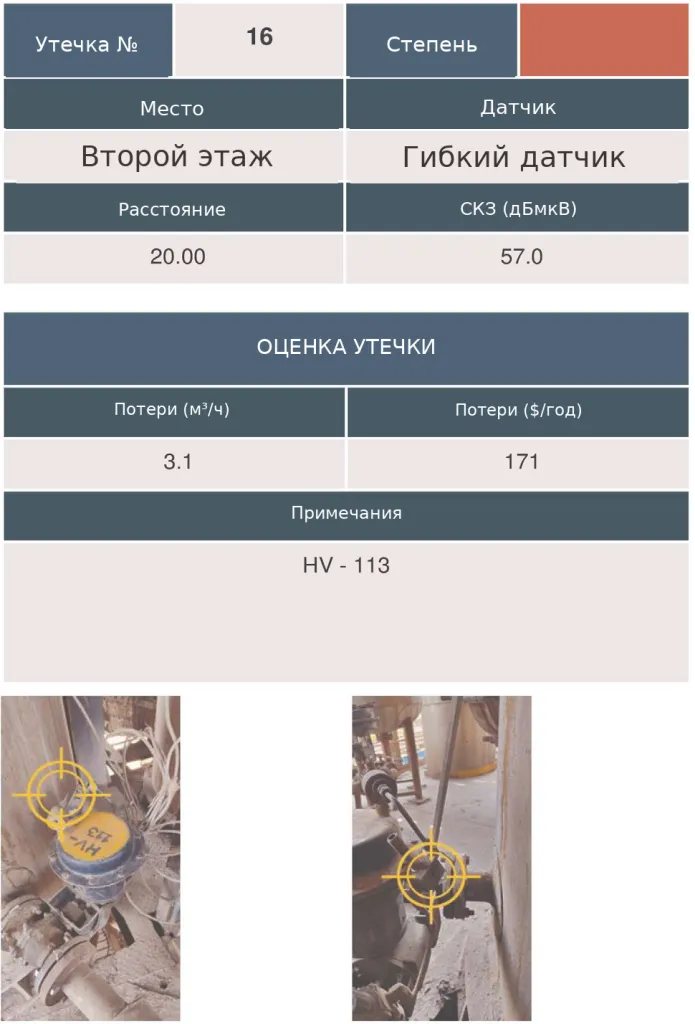
Рисунок 4. Количественная оценка утечки воздуха в содорегенерационном котле (HV-113).
Расчёт утечек воздуха и их влияния. Представлена таблица обнаруженных и устранённых утечек воздуха с пересчётом экономии в кВт. Количественно оценена суммарная экономия благодаря ультразвуковому контролю и показана взаимосвязь сокращения утечек со снижением затрат.
Таблица 7. Количественная оценка некоторых утечек воздуха
| Участок | Выявлено | Устранено | Осталось | Потенциал, м³/ч | Потенциал, кВт | Экономия, кВт |
|---|---|---|---|---|---|---|
| Выпарная установка регенерации | 34 | 31 | 3 | 64.7 | 5.62 | 5.12 |
| Каустизация регенерации | 6 | 6 | 0 | 11.6 | 0.94 | 0.94 |
| Содорегенерационный котёл | 8 | 8 | 0 | 16 | 1.30 | 1.30 |
| Электрофильтр регенерации | 19 | 14 | 5 | 16.9 | 0.03 | 0.03 |
| Формовочная машина | 3 | 0 | 3 | 6.4 | 0.64 | 0.00 |
| Лотки для яиц | 3 | 0 | 3 | 9.4 | 0.93 | 0.00 |
| Хвойная целлюлоза | 12 | 0 | 12 | 21.3 | 1.72 | 0.00 |
| Целлюлозный завод | 53 | 0 | 53 | 96.7 | 7.84 | 0.00 |
| Мокрая промывка | 10 | 0 | 10 | 32.6 | 2.64 | 0.00 |
| БДМ 1 | 13 | 3 | 10 | 37.5 | 3.03 | 0.70 |
| БДМ 2 | 22 | 2 | 20 | 33.5 | 3.33 | 0.30 |
| Электростанция 1 | 7 | 5 | 2 | 9 | 0.73 | 0.52 |
| Электростанция 2 | 23 | 3 | 20 | 40.3 | 3.27 | 0.43 |
| TFH | — | — | — | — | — | — |
| Итого | 213 | 72 | 141 | 395.9 | 32.03 | 9.34 |
Таблица 8. Расчёт экономии от устранения утечек воздуха на примере выпарной установки участка регенерации
| Показатель | Значение |
|---|---|
| Расход, м³/ч | 64.7 |
| Экономия на данный момент | (Число устранённых утечек × Потенциальная экономия) / Число обнаруженных утечек |
| Расчёт | (31 × 5.62) / 34 |
| Экономия на данный момент, кВт/ч | 5.12 |
2. Оптимизация избыточной подачи воздуха
а) Внедрение системы взаимной блокировки вентилятора вторичного воздуха (SA) и онлайн-анализатора кислорода оптимизирует избыток воздуха на электростанциях. При такой блокировке работа вентилятора SA регулируется на основе измеряемого в реальном времени содержания кислорода, что обеспечивает более точное управление горением и минимизирует избыток воздуха. Снижение ненужной подачи воздуха повышает эффективность энергетического хозяйства и обеспечивает экономию электроэнергии.
б) Избыток воздуха в котле уменьшен с 60 до 31% при поддержании содержания кислорода в дымовых газах на уровне 5%. Установленный онлайн-анализатор кислорода был связан системой блокировки с вентиляторами вторичного воздуха, что позволило управлять избытком воздуха, повысить эффективность горения, улучшить тепловой КПД и снизить энергопотребление оборудования подачи воздуха.
Таблица 9. Сравнение электрической нагрузки вентилятора градирни CT Fan 02 выпарной установки
| № | Оборудование | Участок | Номинальная мощность, кВт | Прежняя нагрузка, кВт | Новая нагрузка, кВт | Экономия, кВт | Примечание |
|---|---|---|---|---|---|---|---|
| 1 | CT Fan No.2 | PP2 | 18.5 | 12.045 | 10.037 | 2.01 | VFD для снижения частоты вращения |
3. Совершенствование технологических процессов
а) Эффективность электродвигателей и насосов. В любой отрасли промышленности эффективность двигателей и насосов играет важную роль в оптимизации производства и снижении энергопотребления. Двигатели приводят в действие оборудование целлюлозно-бумажного производства, включая установки для роспуска, размола и сушки. Их эффективность необходима для экономичной и устойчивой работы. Насосы обеспечивают транспортирование волокнистой суспензии и различных жидкостей. Энергоэффективные насосы уменьшают потери на трение и обеспечивают плавное движение жидкости.
Основные выполненные мероприятия:
- Замена двигателей для повышения эффективности при избыточной установленной мощности: двигатель мешалки башни для массы Broke tower — с 22 до 18,5 кВт; двигатель мешалки гидроразбивателя UTM — с 75 до 45 кВт; двигатель насоса оборотной воды — с 7,5 до 2,2 кВт; двигатель насоса оборотной воды ETP — с 22 до 15 кВт.
- Замена насосов: планируется заменить CWP № 1 энергоэффективным насосом.
- Другие мероприятия: вытяжной вентилятор колпака сблокирован с двигателем MG, экономия составила 0,8 кВт; металлические лопасти вентилятора градирни CT выпарной установки заменены стеклопластиковыми (FRP), экономия 8 кВт; предусмотрена замена металлических лопастей вентилятора градирни № 2 электростанции на FRP; установка отдельного насоса подрезной форсунки мощностью 2,2 кВт вместо 7,5 кВт.
б) Применение частотно-регулируемых приводов (VFD). Частотно-регулируемый привод установлен на насосах подачи A и B, что позволило сэкономить 13,88 кВт. Также панель VFD установлена для управления частотой вращения вентиляторов градирни энергетического хозяйства.
VFD обеспечивает точную настройку частоты вращения вентиляторов градирен на электростанции и выпарной установке в соответствии с требованиями технологического процесса. Регулирование скорости каждого вентилятора в зависимости от нагрузки и внешних условий, например температуры окружающего воздуха и потребности в охлаждении, позволяет поддерживать оптимальную производительность без избыточного расхода энергии. Такая стратегия также увеличивает срок службы оборудования и способствует устойчивой работе предприятия.
в) Оптимизация частоты вращения дисковых мельниц. Регулирование частоты вращения дисковых мельниц способствует снижению энергопотребления на целлюлозно-бумажных предприятиях. Эти машины обеспечивают размол волокон при производстве бумаги, а их скорость непосредственно влияет на эффективность процесса. Точная настройка скорости позволяет получать требуемые свойства волокон при меньшем потреблении энергии. Это помогает поддерживать энергоэффективный режим размола, сокращать затраты и повышать устойчивость производства.
Удельная энергия. Параметром, характеризующим воздействие размола, является количество энергии, передаваемой волокнистой массе. Оно называется удельной энергией E и рассчитывается по формуле:
E = (P − Pх. х.) / (Q × C)
Здесь Q — объёмный расход через мельницу, C — концентрация массы. Обычно удельную энергию выражают в кВт·ч/т. При снижении мощности холостого хода Pх. х. увеличивается количество полезной энергии, доступной при той же удельной энергии.
Частота вращения диска ротора существенно влияет на мощность холостого хода размольной системы. Она может быть рассчитана по формуле:
Pх. х. = 76.0614 × (RPM/100)3 × (Da/100)4.3 × (Hs/0.45) × (Gd/0.25)
где Pх. х. — мощность холостого хода, кВт; RPM — частота вращения двигателя, об/мин; Da — диаметр активной поверхности размольного диска, дюймы; Hs — отношение площадей (безразмерное); Gd — глубина канавок, дюймы.
Примечание. Для двухдисковой мельницы результат необходимо умножить на 2.
Примечание. Большинство опубликованных данных о мощности холостого хода мельниц относится к новым литым размольным гарнитурам с типичным отношением площадей около 0,45 и доступной глубиной канавок около 0,25 дюйма.
Из приведённого следует, что снижение частоты вращения диска может существенно уменьшить потребляемую мощность. Однако необходимо сохранять минимальную допустимую скорость, чтобы окружная скорость ротора не опускалась ниже 20 м/с.
На предприятии установлена 21-дюймовая мельница TDR номинальной мощностью 132 кВт и номинальной частотой вращения 960 об/мин. Мощность холостого хода вращающегося узла составляла 65% от 132 кВт, или 85,8 кВт. В ходе испытаний с уменьшением скорости посредством VFD мощность холостого хода снизилась до 40% от исходных 132 кВт, то есть до 52,8 кВт. При этом окружная скорость уменьшилась до 21 м/с. Экономия электрической мощности составила 33 кВт без изменения производительности размола.
Результаты
Целенаправленные усилия по повышению эффективности двигателей и насосов, внедрению технологических улучшений, сокращению избыточной подачи воздуха в энергетическом хозяйстве, устранению недостатков процессов и утечек сжатого воздуха в совокупности обеспечили значительную экономию энергии. Повышение эффективности двигателей и насосов оптимизировало энергопотребление в различных операциях. Технологические улучшения, внедрение современных решений и рационализация рабочих процессов уменьшили энергозатраты. Сокращение избыточного воздуха повысило эффективность горения, а устранение производственных недостатков и утечек дополнило комплекс мер энергосбережения.
Заключение
Комплексный подход к повышению эффективности двигателей и насосов, оптимизации процессов, сокращению избыточной подачи воздуха, устранению неэффективности и утечек обеспечил заметную экономию энергии на предприятии. Эти инициативы снижают затраты на энергоресурсы и подчёркивают приверженность устойчивому и ответственному промышленному производству. Постоянный мониторинг, регулярное техническое обслуживание и активная работа по энергосбережению необходимы для сохранения достигнутых результатов, дальнейшего повышения эффективности и экологической ответственности.
Благодарности
Данная работа стала результатом значительных усилий, поддержки и наставничества отраслевых экспертов и коллег. Авторы выражают искреннюю благодарность г-ну Джагдипу Хире (Jagdeep Hira), руководителю бизнеса Pakka Limited в Индии, за неизменную мотивацию.
Список литературы
- Topic-7-LC-Refining-text (www.finebar.com).
- Isenberg, I.H.; Pulpwoods of the United States and Canada (1981), LC Refining, Page 31.
- Paulapuro, H.; Papermaking Science and Technology Book 8: Papermaking Part 1, Stock Preparation and Wet End; Finnish Paper Engineers’ Association and Tappi Press (2000).
- Scott, W.E. and Abbott, J.C.; Properties of Paper: An Introduction, 2nd edition; Tappi Press (1995).
- Smook, G.A.; Handbook for Pulp & Paper Technologists; Tappi Press (1988).
- Predictive Maintenance Equipment — SDT Ultrasound Solutions.
Список сокращений
| Сокращение | Расшифровка |
|---|---|
| TPH | Тонн в час |
| PM-1 | Бумагоделательная машина 1 |
| PM-2 | Бумагоделательная машина 2 |
| PM-3 | Бумагоделательная машина 3 |
| PP-1 | Электростанция 1 |
| PP-2 | Электростанция 2 |
| Rec | Регенерация |
| HP | Высокое давление |
| MP | Среднее давление |
| LP | Низкое давление |
| kW | Киловатт |
| ETP | Очистные сооружения сточных вод |
| TW | Столовая посуда |
| UTM | Под машиной |
| CWP | Насос охлаждающей воды |
| CT | Градирня |
| VFD | Частотно-регулируемый привод |
| RPM | Обороты в минуту |
| TDR | Трёхдисковая мельница |