Назад
 9
Введение
Стабильность и предсказуемость производственного процесса во многом зависят от того, насколько последовательно поддерживаются базовые настройки оборудования. Для этой задачи применяется система Centerline — структурированный процесс установления и поддержания оптимальных настроек оборудования. Она позволяет снижать вариабельность, предупреждать потери и даёт операторам инструменты для самостоятельного контроля процесса.
В основе подхода переход от устранения уже возникших проблем к своевременному выявлению отклонений и предупреждению их последствий.
Место Centerline в системе TPM
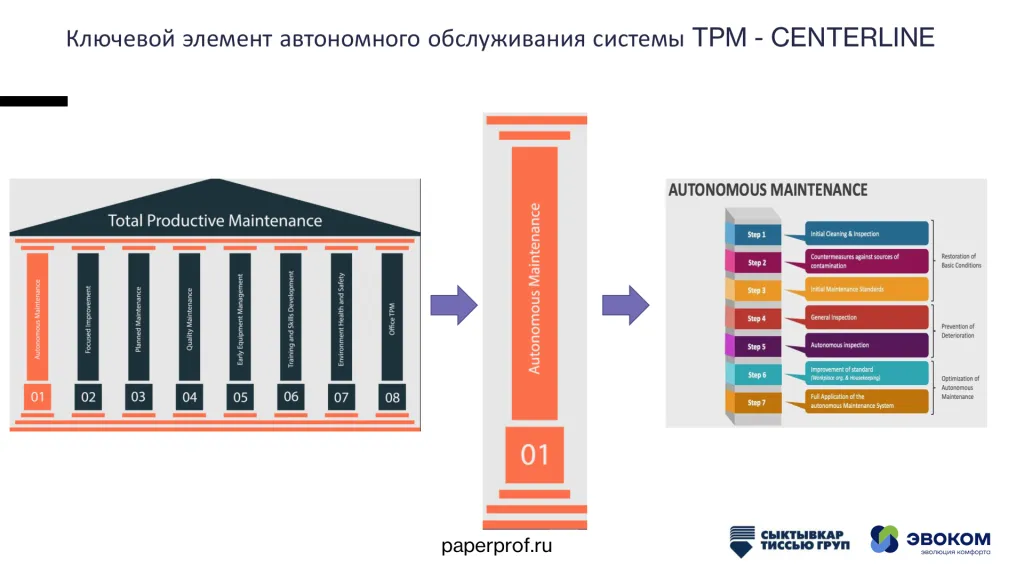
TPM (Total Productive Maintenance) — это система полномасштабного обслуживания оборудования. Она опирается на восемь направлений:
1. Автономное обслуживание.2. Повышение эффективности, или фокусированное улучшение.
3. Плановое обслуживание.
4. Поддержание качества.
5. Правильная эксплуатация оборудования.
6. Обучение и подготовка.
7. Безопасность, охрана труда и окружающая среда.
8. Оптимизация вспомогательных процессов.
Centerline относится к первой опоре — автономному обслуживанию, при котором операторы самостоятельно управляют процессом, следят за состоянием оборудования и реагируют на отклонения. Автономное обслуживание включает семь шагов: от первоначальной очистки и инспекции до полного применения системы. Centerline служит одним из инструментов контроля на этом пути.
Что такое Centerline и зачем он нужен
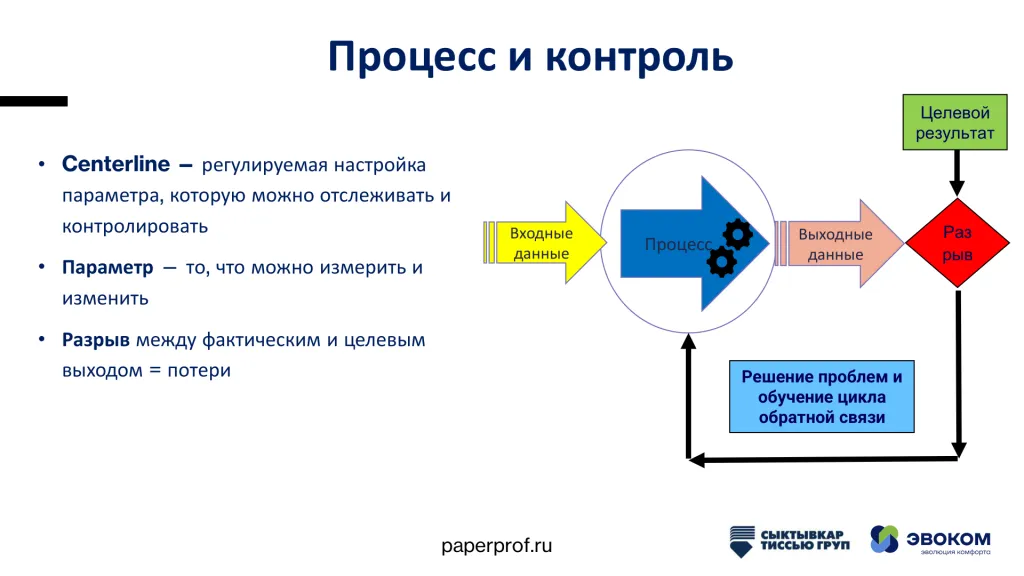
Centerline — это структурированный процесс установления и поддержания оптимальных или базовых настроек оборудования для обеспечения стабильности производственного процесса. Базовые настройки представляют собой контролируемые параметры, которые можно измерить и изменить: температуру, давление, расход, скорость, положение и другие величины, влияющие на результат.
У системы две основные цели:1. снизить вариабельность как одну из главных причин потерь и предоставить операторам средства контроля, позволяющие самостоятельно определять, нормально ли протекает процесс;
2. своевременно реагировать на отклонения.
Любой производственный процесс преобразует входные данные — сырьё, оборудование, работу людей, методы и условия окружающей среды — в выходной результат. При этом существует целевой результат, к которому необходимо стремиться. Разрыв между фактическим и целевым результатом означает потери эффективности, качества и времени. Настройка и контроль параметров в системе Centerline позволяют уменьшать этот разрыв.
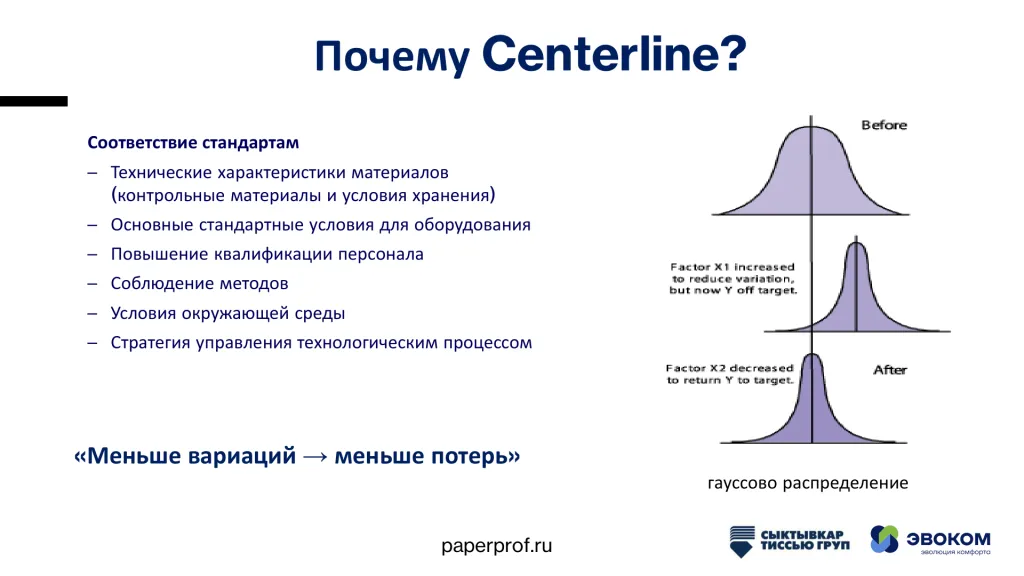
Для обеспечения последовательного процесса используются установленные средние значения и допустимые пределы параметров. Их проверка помогает прогнозировать результат и управлять процессом заранее. Необходимы соблюдение технических характеристик материалов и условий хранения, стандартных условий эксплуатации оборудования, рабочих методов и требований к окружающей среде, повышение квалификации персонала и последовательная стратегия управления технологическим процессом.
Значение вариабельности можно показать на примере нормального, или гауссова, распределения: при широком распределении наблюдается большой разброс значений, процесс менее стабилен, а результат менее предсказуем. При узком распределении разброс меньше, процесс стабильнее, а результат становится предсказуемым. Основная зависимость проста: меньше вариаций — меньше потерь.
От реактивного подхода к предупреждению отклонений
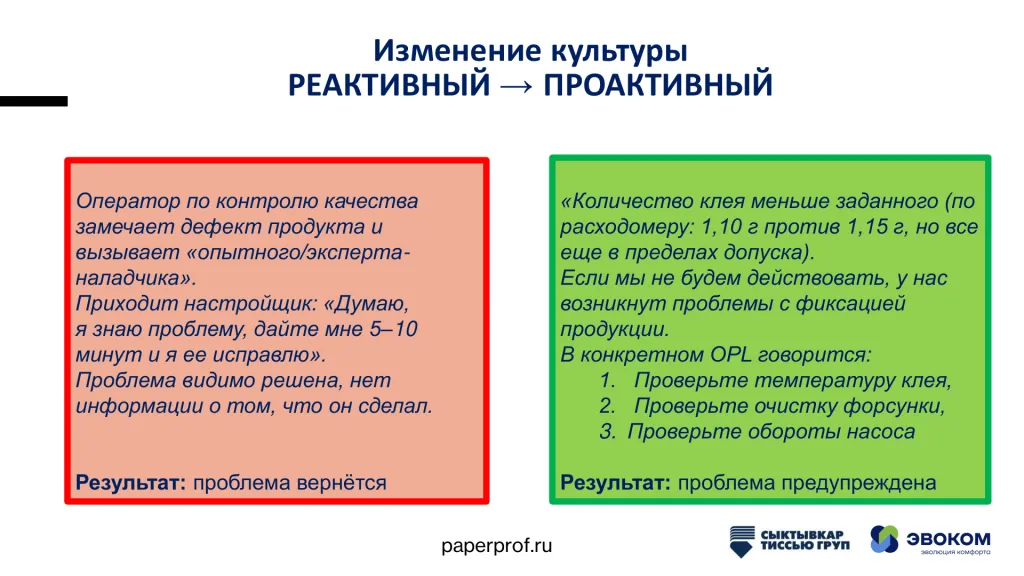
При реактивном подходе оператор контроля качества обнаруживает дефект продукции и вызывает опытного наладчика. Тот за 5–10 минут устраняет проблему, однако выполненные действия не фиксируются, причины не анализируются. В результате остаётся риск повторения дефекта.
Проактивный подход предполагает действия до возникновения проблемы. Например, оператор замечает, что расход клея составляет 1,10 г вместо заданных 1,15 г. Показатель ещё находится в пределах допуска, но уже служит предупреждением: без корректирующих действий могут возникнуть проблемы с фиксацией продукции.
В такой ситуации оператор использует OPL — одностраничный урок, содержащий последовательность проверок:
1. Проверить температуру клея.2. Проверить очистку форсунки.
3. Проверить обороты насоса.
Таким образом, реактивный подход означает реагирование на уже возникшую проблему, а проактивный — её предупреждение. Centerline поддерживает именно проактивную модель управления.
Типы базовых настроек и критичность параметров
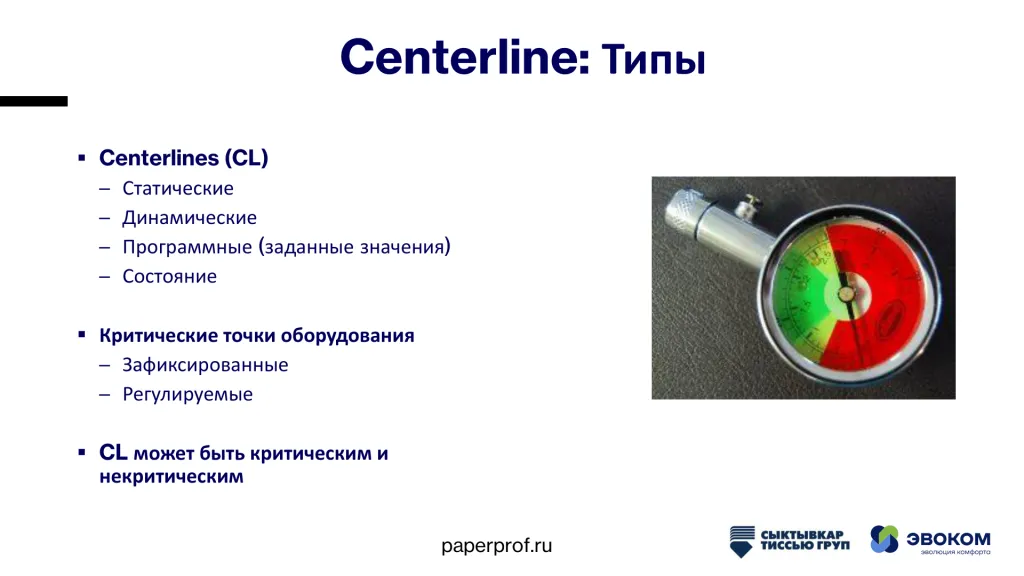
В системе Centerline выделяют четыре типа настроек:
- Статические. Устанавливаются при вводе оборудования в эксплуатацию и не меняются в процессе работы; могут изменяться при переналадке, например при смене артикула. Примеры — весы, линейки и счётчики.
- Динамические. Изменяются в процессе работы и требуют регулярного контроля.
- Программные. Задаются в программе или рецепте и вводятся через систему управления.
- Настройки состояния. Связаны с контролем износа. Например, по мере износа ножа можно увеличивать его подвод до момента, когда потребуется замена.
Отдельно выделяются критические точки оборудования — эталонные физические измерения. Они могут быть фиксированными, не меняющимися при изменениях в производстве, или регулируемыми, которые корректируются в связи с производственными изменениями.
Базовые настройки также разделяют на критические и некритические. Отклонение критического параметра нарушает процесс и может привести к проблемам с качеством, образованию отходов и остановкам. Для изменения такого параметра требуется TDP (Temporary Deviation Permit) — разрешение на временное отклонение. Отклонение некритического параметра также может нарушить процесс, но последствия зависят от других факторов. В этом случае применяется красная карточка, однако TDP не требуется.
Контроль параметров в ежедневной работе
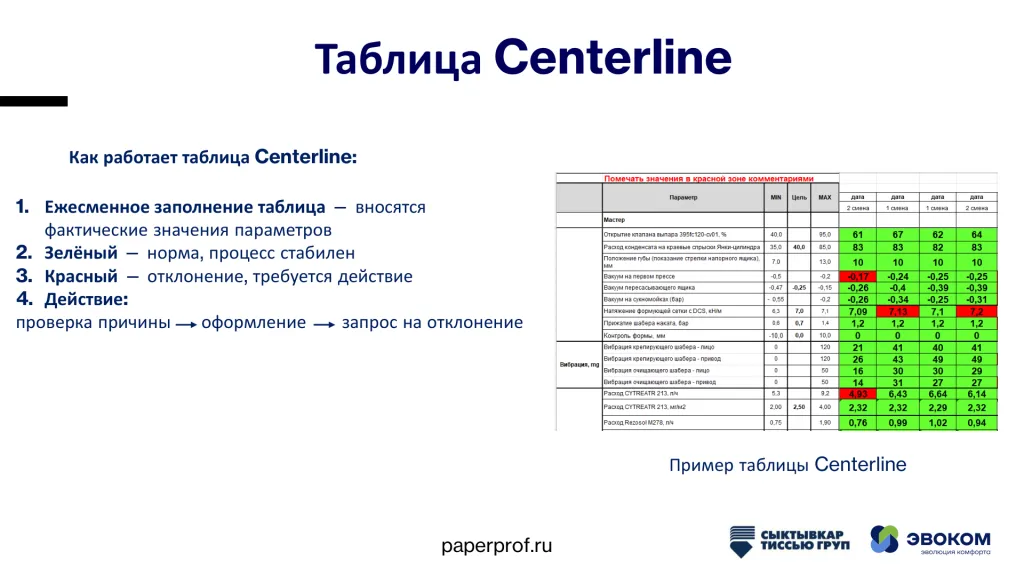
Для каждого параметра в таблице Centerline устанавливаются три значения: MIN — нижняя граница, цель — оптимальное значение, MAX — верхняя граница. Цветовая индикация помогает быстро оценить состояние процесса. Зелёный цвет означает, что параметр находится в норме и вмешательство не требуется. Красный указывает на отклонение и необходимость действий.
Обнаружив красную ячейку, оператор не ожидает развития проблемы, а выполняет предусмотренный алгоритм: проверяет причину отклонения и, если речь идёт о критическом параметре, оформляет запрос через TDP (Temporary Deviation Permit).
Практический пример эффективности такой работы — многолетняя эксплуатация бумагоделательной машины без повреждения поверхности янки цилиндра насечками, вызванными вибрацией шаберных лезвий. Целевые значения расходов химикатов, входящих в пакет коутинга (нанесения покрытия), и давления в спрысковой балке фиксируются в таблице Centerline и контролируются, обеспечивая необходимую защиту.
Таблица Centerline — не формальная отчётность, а рабочий инструмент. Оператор заполняет её каждую смену и принимает решения на основании полученных данных.
Внедрение системы Centerline
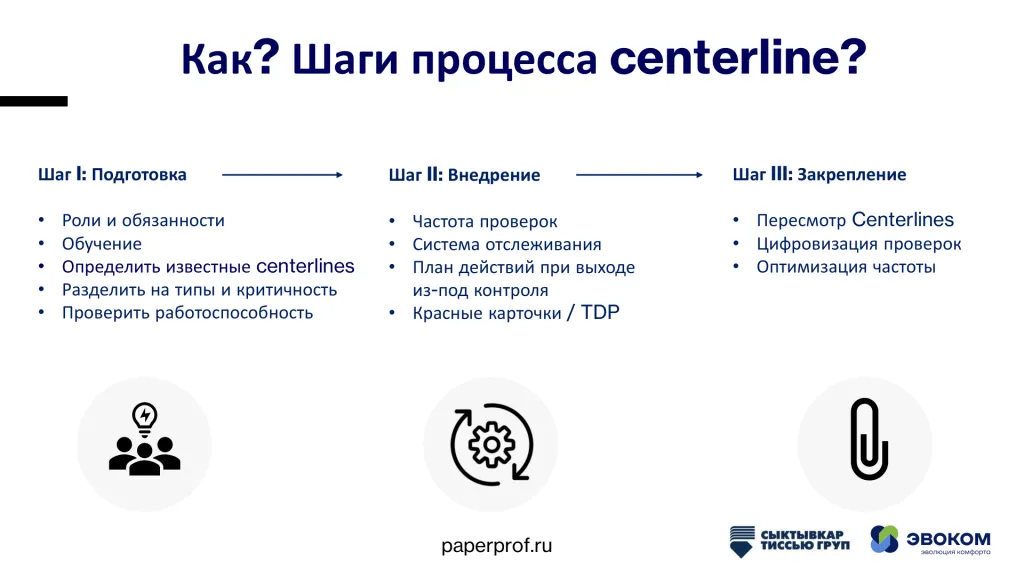
Внедрение системы состоит из трёх этапов.
Первый этап — подготовка. На нём определяют роли и обязанности, обучают персонал, формируют исходный набор параметров на основе рекомендаций производителей оборудования и действующих стандартов, классифицируют настройки по типам и критичности, проверяют работоспособность.
Второй этап — внедрение. Определяют частоту проверок, создают систему отслеживания параметров, разрабатывают план действий при выходе процесса из-под контроля, вводят красные карточки и процедуру TDP (Temporary Deviation Permit).
Третий этап — закрепление. На нём пересматривают базовые настройки, цифровизируют проверки и оптимизируют их частоту.
Роли участников и ответственность
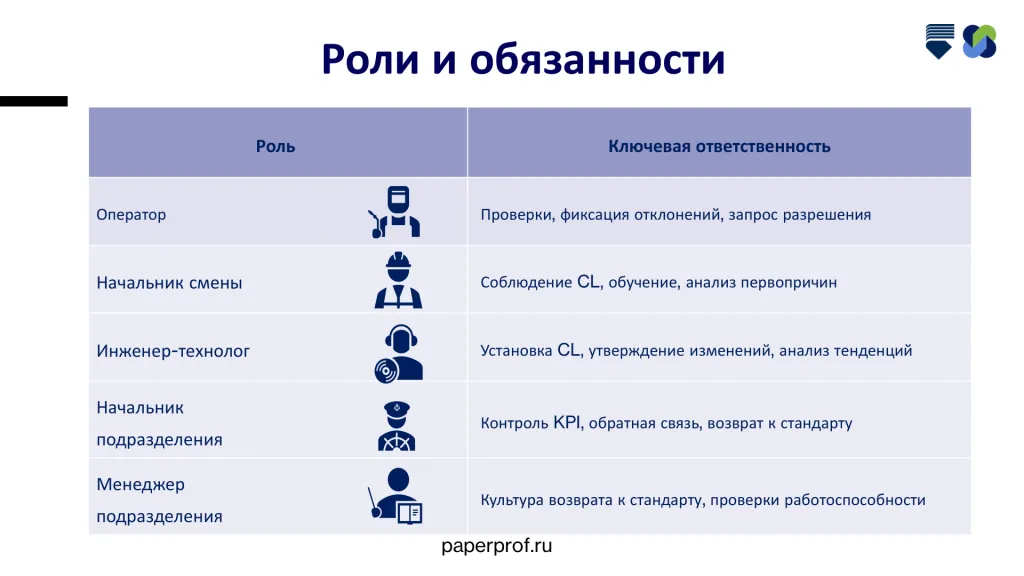
Эффективность Centerline зависит от распределения ответственности между сотрудниками разных уровней.
- Оператор проверяет базовые настройки, фиксирует отклонения, запрашивает разрешение на изменения и предлагает улучшения.
- Начальник смены обеспечивает соблюдение настроек, обучает команду и инициирует анализ первопричин при отклонениях.
- Инженер-технолог устанавливает базовые настройки, утверждает изменения, анализирует тенденции, обучает персонал и отвечает за систему.
- Начальник подразделения контролирует KPI (Key Performance Indicator — ключевые показатели эффективности), даёт обратную связь, обеспечивает возврат к стандарту и управляет проверкой стандартов.
- Менеджер подразделения формирует культуру возврата к стандарту, рассматривает проверки работоспособности и обучает начальника подразделения.
Общее правило для всех уровней: красный сигнал означает необходимость действия.
Как выбирать параметры и корректировать диапазоны
Первоначально параметр включают в Centerline по трём критериям: он влияет на качество продукции или остановки, им может управлять оператор, а его значение известно из технических требований производителя оборудования. Если параметр нельзя изменить или он не влияет на процесс, включать его в таблицу не нужно.
Исходными ориентирами служат рекомендации поставщиков оборудования, химикатов и других компонентов. В ходе эксплуатации инженеры и технологи оптимизируют процесс и затраты, вырабатывая минимальный практически применимый диапазон вариабельности каждой базовой настройки. В дальнейшем операторы придерживаются установленных пределов.
Пересматривать диапазон следует при наличии установленной причины изменения. Например, расход химиката может вырасти из-за изменения состава компонентов или замены входящих в него компонентов на российские аналоги. При известных причинах изменения расхода возможно изменение соответствующих базовых настроек.
Колебания качества сырья не обязательно требуют значительного пересмотра всех настроек. При этом качество самого сырья также может контролироваться в системе Centerline: в частности, это относится к макулатуре.
Выводы
Centerline или базовые настройки обеспечивают три важных результата. Во-первых, стабильность: снижение разброса параметров делает процесс более предсказуемым. Во-вторых, эффективность: сокращение вариабельности уменьшает потери. В-третьих, ответственность: оператор самостоятельно контролирует производственный процесс и не ждёт вмешательства наладчика при каждом отклонении.
Centerline — не просто таблица базовых настроек. Это изменение производственной культуры, при котором внимание к параметрам, соблюдение стандартов и готовность действовать при отклонениях становятся частью ежедневной работы. Именно такой подход составляет основу стабильного производства.