

 Назад
 2
Аннотация
Упаковка на бумажной основе приобретает всё большее значение как экологически устойчивая альтернатива пластикам. Среди процессов формования особенно перспективна глубокая вытяжка благодаря высокой экономической эффективности, малой продолжительности процесса и пригодности для крупносерийного производства. Однако серьёзной проблемой остаётся образование складок, ухудшающих внешний вид, функциональные характеристики и размерную стабильность упаковки и тем самым влияющих на последующие операции, включая наполнение, печать и герметизацию.
Настоящее исследование посвящено анализу возникновения и распространения складок при глубокой вытяжке материалов на бумажной основе с целью получения фундаментальных представлений о механизме этого явления и разработки подходов к его предотвращению. Складки возникают вследствие тангенциальных сжимающих напряжений во фланцевой зоне и ограниченной способности материала к утолщению, что приводит к локальной потере устойчивости после превышения критического уровня напряжений.
Для исследования осесимметричной детали использовали сочетание экспериментальных исследований, численного моделирования и аналитического анализа. Прозрачная матрица позволила наблюдать пространственную картину зарождения и роста складок. Установлено, что первые складки, как правило, возникают в поперечном направлении (CD), тогда как большинство складок впоследствии развивается в машинном направлении (MD). Сопоставление аналитически и численно определённых распределений напряжений позволяет понять механизмы образования складок в пространстве и во времени и тем самым прогнозировать их появление.
Практическое применение. В статье представлены результаты исследования образования и распространения складок при глубокой вытяжке картона. Экспериментальный, численный и аналитический подходы позволяют приближённо прогнозировать место и момент появления первых складок.
Введение
На фоне растущей обеспокоенности экологическими последствиями образования пластиковых отходов упаковка на бумажной основе стала перспективной альтернативой благодаря возобновляемому происхождению сырья, пригодности к переработке и биоразлагаемости. В этих условиях глубокая вытяжка представляет собой особенно подходящий процесс, характеризующийся высокой экономической эффективностью, коротким циклом и возможностью массового производства [1]. Однако одной из основных проблем остаётся образование складок, которые ухудшают визуальное качество упаковки, влияют на её рекламно-графическое оформление и функциональность [2]. Эти складки возникают из-за тангенциальных сжимающих напряжений и низкой способности материала к течению во фланцевой зоне при глубокой вытяжке.
Предыдущие исследования показали, что на складкообразование влияют многочисленные параметры процесса и материала. Повышение усилия прижима заготовки приводит к увеличению числа складок, но уменьшению их размеров; этот эффект подробно изучен в работах [3, 4]. Аналогичным образом повышение влажности материала и дополнительный нагрев формующего инструмента способствуют образованию менее выраженных складок [5, 6]. В литературе в зависимости от режимов вытяжки и геометрических ограничений глубина вытяжки без складок составляет от 1–2 мм [7] до 4 мм [8]. При достижении так называемой начальной высоты складкообразования первые складки зарождаются и становятся видимыми на стенке вытянутой детали. Основываясь на пористости картона, Hauptmann и соавторы получили формулу для расчёта этой начальной высоты. Предполагается, что пористость обеспечивает возможность снижения тангенциальных сжимающих напряжений. Когда эта возможность исчерпана, образуются складки [9]. Вследствие анизотропии картона большинство складок располагается параллельно машинному направлению (MD).
Поскольку складкообразование вызывается тангенциальными сжимающими напряжениями, его можно рассматривать как проблему устойчивости. Это явление изучалось как экспериментально, так и с помощью численного моделирования. Lenske и соавторы разработали экспериментальный метод оценки сжатия в плоскости листа при глубокой вытяжке. С помощью образцов специально подобранной геометрии можно оценить тангенциальную сжимающую силу во фланцевой зоне и отделить её от других воздействий. Применяя специальный метод испытания на сжатие в плоскости, исследователи изучили сжатие до достижения коэффициента сжатия, соответствующего процессу глубокой вытяжки. Измеренные усилия сжатия составляли 80–200 Н. С учётом геометрических размеров и толщины картона среднее тангенциальное сжимающее напряжение находилось в диапазоне 9–16 МПа. Ориентация волокон существенно влияла на усилие сжатия, тогда как воздействие приложенного нормального давления было незначительным [10].
Поведение картона при сжатии в плоскости листа можно исследовать методом испытания на сжатие на коротком участке (SCT). Согласно ISO 9895 «Бумага и картон. Прочность при сжатии. Метод короткого участка», одноосное сжатие в плоскости листа создаётся между двумя зажимами при свободной длине образца 0,7 мм. Borgqvist и соавторы использовали SCT для анализа поведения картона при сжатии и установили, что его жёсткость при сжатии значительно ниже, чем при растяжении. Кроме того, они применили континуальную модель для имитации SCT. Анализ результатов моделирования и изображений рентгеновской томографии образцов после испытания показал, что после достижения максимального напряжения вне плоскости листа материал демонстрирует неустойчивое поведение, приводящее к значительному расслоению [11].
Linvill и соавторы описали складкообразование картона с помощью идеализированной модели идеально пластического шарнира. В одномерной модели складки возникают при сжимающей нагрузке, если такая деформация требует меньшей энергии, чем деформация без складок. Этот подход был реализован в виде подпрограммы трёхмерной численной модели глубокой вытяжки; рассчитанное число складок оказалось сопоставимым с результатами экспериментов [12].
Более позднее исследование складкообразования при глубокой вытяжке представлено Sanjon и соавторами [13]. Авторы сопоставили различные подходы к моделированию материала, связывающие его поведение в плоскости листа и вне её. Они пришли к выводу, что композитная модель с когезионными межслойными поверхностями более реалистично воспроизводит расслоение и складкообразование при глубокой вытяжке, чем одноконтинуальная модель. Недостатком оказалось увеличение времени расчёта при использовании более сложных моделей.
Таким образом, образование складок при глубокой вытяжке вследствие тангенциальных сжимающих напряжений в общих чертах поддаётся объяснению. Поведение картона при складкообразовании и сопровождающее его расслоение также изучались с использованием одномерных подходов, прежде всего SCT [11]. Однако при глубокой вытяжке во фланцевой зоне возникает сложное напряжённое состояние, изменяющееся во времени и пространстве. Поэтому точный момент и место зарождения складок, а также их последующее развитие пока недостаточно изучены и плохо поддаются прогнозированию. Понимание возникновения и развития складок с точки зрения процесса позволило бы разработать методы целенаправленного воздействия.
В настоящем исследовании зарождение и распространение складок при глубокой вытяжке картона изучаются путём объединения экспериментальных наблюдений с разрешением по глубине вытяжки и аналитического и численного анализа напряжений. Цель состоит в определении механизмов напряжённого состояния, управляющих складкообразованием осесимметричной вытянутой детали. Прозрачная матрица позволяет наблюдать первые складки и направления их распространения при различных параметрах процесса. Кроме того, разработано упрощённое аналитическое описание напряжённого состояния картона при глубокой вытяжке, которое сопоставляется с численным моделированием. Сравнение действующих сжимающих напряжений во фланцевой зоне с критическим сжимающим напряжением позволяет прогнозировать начало складкообразования.
Материалы и методы
Использовали промышленный трёхслойный картон из первичного волокна Trayforma плотностью 350 г/м² производства Stora Enso (Хельсинки), с сердцевинным слоем из химико-термомеханической массы и наружными слоями из химической целлюлозы. Исследовали два уровня влажности материала: приблизительно 5% и 15%. Необходимую влажность получали кондиционированием образцов в климатической камере Binder KMF115 (Binder GmbH, Тутлинген, Германия) и определяли гравиметрически по массе образцов согласно ISO 287:2017 «Бумага и картон. Определение влажности партии. Метод высушивания в сушильном шкафу». Увеличение влажности приводило к повышению удлинения и снижению прочности при растяжении как в машинном, так и в поперечном направлениях. Более подробное описание материала, включая диаграммы «напряжение — деформация» в MD и CD, приведено в [14].
Экспериментальная установка
Эксперименты по глубокой вытяжке проводили на лабораторной установке с прозрачной матрицей и оптической камерой. Использовали круглый пуансон диаметром 100 мм, зазор вытяжки составлял 0,5 мм, конусность пуансона — 1°. Заготовки, вырезанные лазером, имели маркировку направления волокон для точного позиционирования. Скорость пуансона составляла 2,5 мм/с. Здесь установка и методика оптической оценки описаны кратко; подробные сведения о системе формования, инструменте и методике измерений представлены в [14, 15].
Прозрачная матрица и видеозапись позволяли наблюдать втягивание фланца и образование складок во время вытяжки [15]. Складки выявляли посредством ручного анализа видеозаписей при поддержке автоматизированного алгоритма обнаружения складок. Применённая методика и её ограничения описаны в настоящей работе; дополнительные сведения приведены в [16]. При частоте съёмки 20 кадров/с и скорости пуансона 2,5 мм/с одному кадру соответствует приращение глубины вытяжки 0,125 мм. Таким образом, точность определения начала складкообразования ограничена этим временным разрешением. Отчётливо видимые складки обнаруживаются надёжно, но очень мелкие складки, особенно при высокой влажности и большом усилии прижима, выявлять сложнее. Поэтому приведённый момент начала складкообразования соответствует первой оптически обнаруженной складке, хотя фактическое зарождение могло произойти несколько раньше. Для каждого сочетания параметров эксперимент повторяли не менее трёх раз.
Помимо испытаний на глубокую вытяжку определяли прочность картона при сжатии методом SCT. Согласно ISO 9895 образец шириной 15 мм устанавливали между двумя пневматическими зажимами с расстоянием между ними 0,7 мм. Затем образец сжимали в плоскости листа до разрушения. Применяли прибор Compressive Strength Tester компании Lorentzen & Wettre (Киста, Швеция), дополненный бесконтактным датчиком перемещения (рис. 1а). Непрерывная регистрация усилия и перемещения до разрушения позволяла рассчитывать наклон начального участка кривой сжатия, который далее называется модулем упругости при сжатии (рис. 1б). Наклон определяли по первым 15% максимальной деформации каждого образца. Образцы вырезали под углами от 0° (MD) до 90° (CD) с шагом 15° (рис. 1в). По стандарту прочность при сжатии обычно выражается усилием на единицу ширины образца, кН/м. Для последующего использования её рассчитывали как напряжение в Н/мм² с учётом толщины материала 0,465 мм. Каждое сочетание параметров испытывали десять раз.
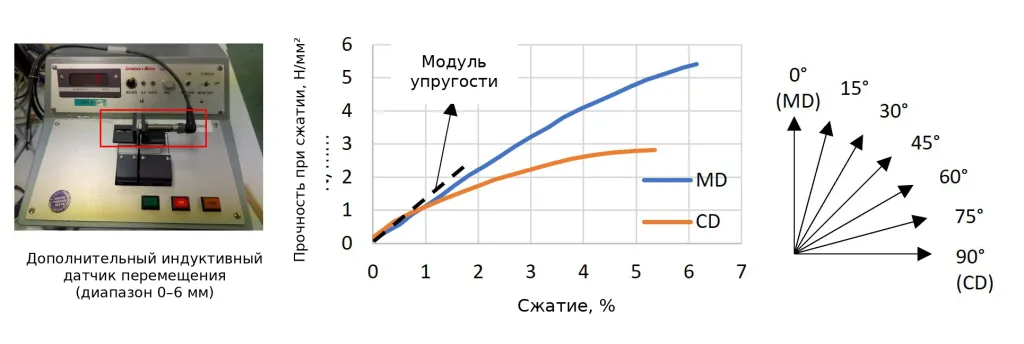
Рисунок 1. (а) Устройство для испытания на сжатие на коротком участке (SCT); (б) полученная диаграмма «напряжение — деформация» с определением модуля упругости при сжатии; (в) исследованные направления волокон (MD — машинное направление; CD — поперечное направление).
Численная модель
Для анализа напряжённого состояния фланца использовали численное моделирование глубокой вытяжки методом конечных элементов. Модель была построена в Abaqus (Dassault Systèmes Simulia, Джонстон, Род-Айленд, США) с явным решателем и существующей ортотропной моделью материала Jessen и соавторов [17]. Поскольку работа посвящена напряжениям во фланцевой зоне до возникновения первых складок, моделировали только первые 10 мм глубокой вытяжки. Предварительные эксперименты показали, что первые складки появляются в пределах этой глубины. Подробности модели материала приведены в [17].
Разработка аналитического описания напряжённого состояния
Для описания распределения напряжений во фланцевой зоне во время глубокой вытяжки картон идеализировали в виде плоского однородного кольцевого диска с внутренним радиусом ri и наружным радиусом ro (рис. 2). Материал описывали линейно-упругой континуальной моделью. Хотя картон обладает ортотропными свойствами, использовали эквивалентное изотропное представление с модулем упругости E и коэффициентом Пуассона ν. Это позволило получить аналитическое решение в замкнутой форме, отражающее основные механические эффекты, важные для развития напряжений и возникновения неустойчивости. Направленную зависимость свойств учитывали выбором эффективных параметров для исследуемого направления материала. В силу вращательной симметрии геометрии и нагрузки принимали осесимметричное напряжённое состояние, в котором все механические величины зависят только от радиальной координаты r. Нагрузку представляли равномерно распределённым втягиванием по внутреннему радиусу, соответствующим уменьшению внутреннего радиуса фланца при формовании. Обоснованность этих допущений применительно к неоднородному и анизотропному картону рассматривается далее.
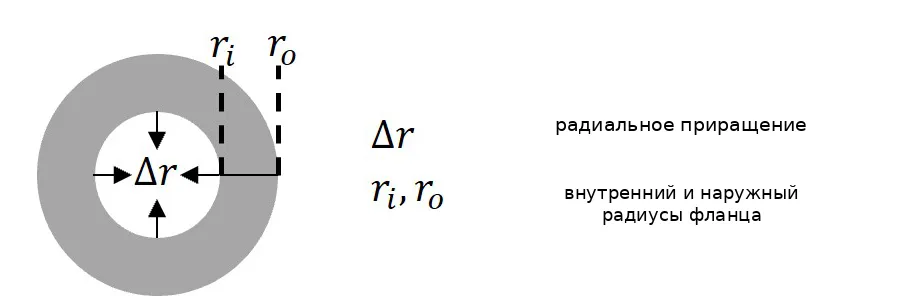
Рисунок 2. Допущения аналитического описания фланца в виде кольцевого диска.
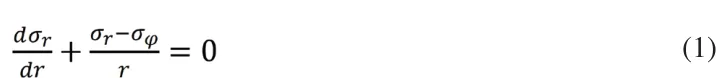
Исходя из этих допущений, напряжённое состояние описывали условиями равновесия плоской теории упругости для осесимметричного диска, приводящими к уравнению радиального равновесия радиальной и тангенциальной составляющих напряжений σr и σφ соответственно (см. также [18]).
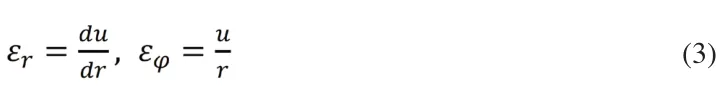
Общее решение дифференциального уравнения содержит постоянные A и B, определяемые граничными условиями. При формулировке через перемещения кинематические соотношения и линейно-упругий определяющий закон объединяли для получения дифференциального уравнения радиального перемещения кольцевого диска. Для изотропного линейно-упругого материала в плоском напряжённом состоянии использовали соотношения между деформациями и напряжениями. Поле радиальных перемещений получали из кинематических соотношений и закона линейной упругости для плоского напряжённого состояния.
Чтобы однозначно определить решение, вводили соответствующие граничные условия. На наружном радиусе ro принимали отсутствие радиального напряжения, что соответствует свободной кромке фланца. На внутреннем радиусе ri задавали направленное внутрь радиальное перемещение, отражающее уменьшение внутреннего радиуса при формовании. Решая дифференциальное уравнение перемещений с этими граничными условиями, получали аналитические выражения в замкнутой форме для распределения напряжений в кольцевом диске в зависимости от радиальной координаты. Математические соотношения (1)–(9) представлены ниже без изменения исходных обозначений.
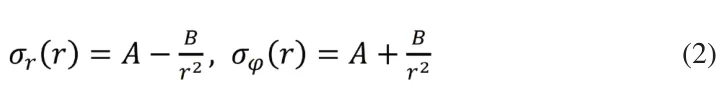
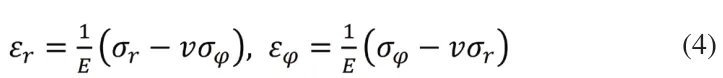
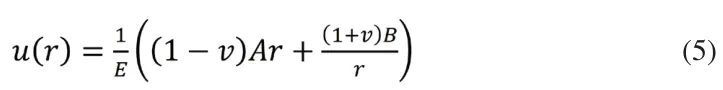


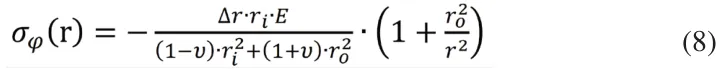
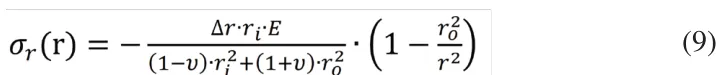
Полученное описание даёт упрощённую аналитическую оценку действующих тангенциальных сжимающих напряжений во фланце и служит основой для оценки склонности материала к складкообразованию при глубокой вытяжке.
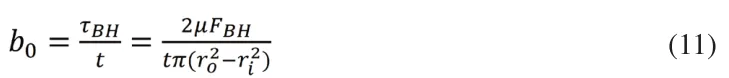
Предыдущая модель не учитывает усилие прижима заготовки — один из основных параметров процесса. Представление о диске в рамках эластостатики не допускает действия нормальных сил на плоскость диска. Поэтому усилие прижима упрощённо представляли в виде силы трения Кулона, действующей в направлении подачи и создающей распределённое касательное воздействие в плоскости листа, препятствующее втягиванию материала. Усилие прижима FBH преобразовывали в среднее контактное давление с учётом площади контакта, определяемой геометрией фланца.
Возникающее касательное напряжение трения для двустороннего контакта составляет τBH(r) = 2μp. В мембранной модели с толщиной листа t это напряжение вводили как эквивалентный распределённый член нагрузки в плоскости листа, добавляемый в уравнение радиального равновесия. При расчётах с учётом усилия прижима принимали постоянный коэффициент трения Кулона μ = 0,2. Получали модифицированное дифференциальное уравнение (10) с соотношением (11). Постоянные ABH и BBH непосредственно следовали из граничных условий.
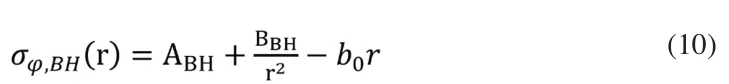
Вследствие волокнистой микроструктуры картон обладает выраженной ортотропией: свойства в MD и CD различаются. Поэтому строгое описание требует ортотропной модели с зависящими от направления модулями упругости и коэффициентами Пуассона, что приводит к связанным соотношениям между напряжениями и деформациями. Совместно с осесимметричными уравнениями равновесия в полярных координатах они образуют систему связанных дифференциальных уравнений, не имеющую простого аналитического решения в замкнутой форме.
Кроме того, оси ортотропии материала (MD и CD) задаются в декартовых координатах, тогда как рассматриваемая задача сформулирована в полярных. Преобразование определяющих соотношений дополнительно связывает радиальные и тангенциальные моды деформации, исключая простое аналитическое решение для ортотропного случая с распределённой нагрузкой трения. Поэтому было использовано эквивалентное изотропное представление с эффективными упругими параметрами, позволяющее получить решение в замкнутой форме и учесть основные механические эффекты, определяющие распределение напряжений и начало складкообразования.
Результаты и обсуждение
Эксперимент: складкообразование при глубокой вытяжке
Благодаря возможности визуального наблюдения фланца определяли глубину вытяжки и угол относительно MD, при которых возникали складки (рис. 3а). Для дальнейшего анализа фланец разделяли на равные угловые интервалы по 15°. Для вытяжки при влажности 5% и усилии прижима 1500 Н на рис. 3б показано радиальное втягивание наружной кромки в MD и CD в зависимости от глубины вытяжки, задаваемой пуансоном. На начальной стадии до глубины около 2 мм радиальное втягивание не наблюдается из-за удлинения картона. Начиная примерно с 5 мм разница между радиальным втягиванием и глубиной вытяжки остаётся постоянной. Втягивание в MD больше, чем в CD, вследствие меньшего удлинения материала в машинном направлении. Первая складка в CD становится видимой при глубине около 3,2 мм, а в MD — около 3,8 мм. На рис. 3в показана глубина появления первой складки в MD и CD при различных параметрах процесса; полосы погрешности отражают стандартное отклонение определённой глубины начала складкообразования.
Глубина возникновения первой складки зависит от влажности материала и усилия прижима заготовки, однако при всех сочетаниях параметров первая складка в CD появляется раньше, чем в MD. При увеличении усилия прижима и влажности складки становятся видимыми при большей глубине вытяжки. Необходимо учитывать, что очень мелкие складки, особенно при высокой влажности и большом прижиме, могут возникать раньше, но не обнаруживаться системой оптической регистрации.
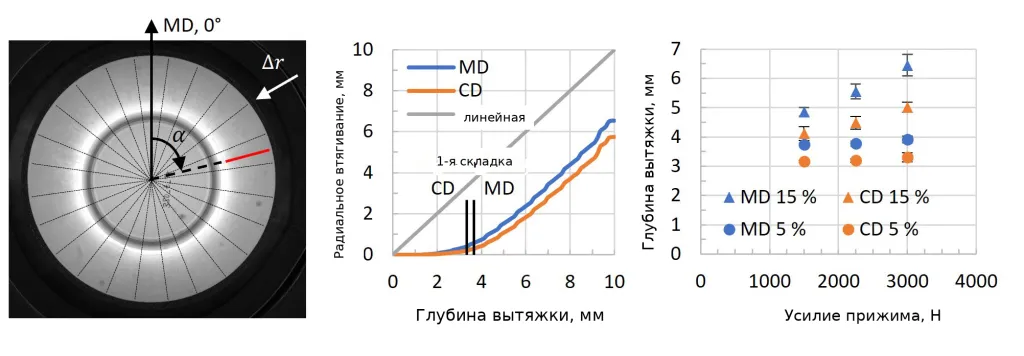
Рисунок 3. (а) Вид фланца через прозрачную матрицу с обозначенными складками; (б) их появление в зависимости от глубины вытяжки; (в) начало складкообразования в зависимости от усилия прижима заготовки и влажности материала.
Помимо первой складки анализировали последующие. На рис. 4 представлено распределение углов возникновения складок в начале процесса при различных уровнях влажности. Различали первые пять и первые десять складок, а также состояние при глубине вытяжки 10 мм, когда образуется приблизительно 50–70 складок. При низкой влажности большинство складок на начальной стадии появляется в областях около CD. После появления первых складок в CD новые складки там образуются лишь в небольшом числе; дальнейшее складкообразование сосредоточено преимущественно в MD. С увеличением глубины вытяжки основная часть распределения смещается к MD. Во влажном картоне наблюдается аналогичная, но менее выраженная картина: в начале центр складкообразования находится около CD, а затем смещается к MD. Более слабые различия между MD и CD объясняются меньшей анизотропией картона при повышенной влажности.
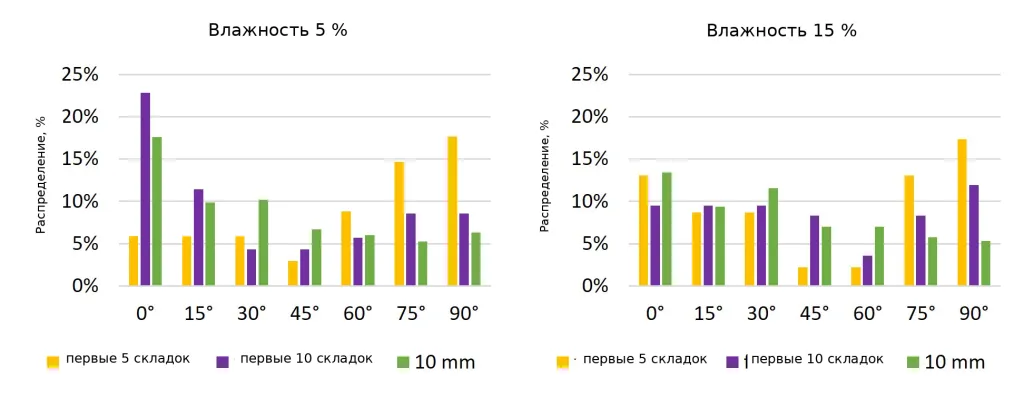
Рисунок 4. Распределение образования складок по направлениям при постоянном усилии прижима 1500 Н для (а) низкой и (б) высокой влажности материала.
Высокое временное разрешение изображений позволило определить также направление распространения складок. Установлено, что складки могут расти как от внутренней границы к наружной, так и в обратном направлении (рис. 5). Большинство наблюдаемых складок распространялось изнутри наружу независимо от ориентации волокон. В отдельных образцах наблюдали распространение некоторых складок от наружной границы к внутренней, но исключительно среди части складок, параллельных MD.
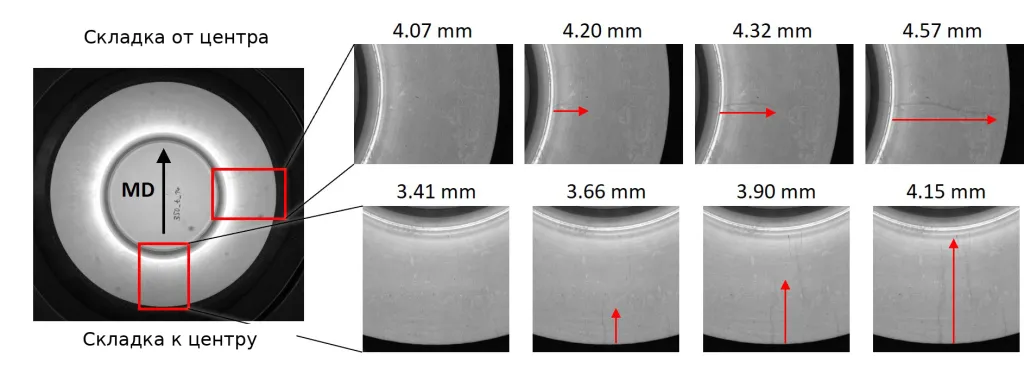
Рисунок 5. Распространение складок от центра к периферии и в направлении к центру (контраст изображений увеличен).
Эксперимент: испытание на сжатие на коротком участке
Прочность при сжатии в Н/мм² при различных направлениях волокон и влажности представлена на рис. 6а. Картон с низкой влажностью демонстрирует отчётливую направленную зависимость: прочность в MD выше, чем в CD. При увеличении влажности прочность существенно снижается, хотя преимущество MD относительно CD сохраняется. На рис. 6б приведён модуль упругости при сжатии, определённый по кривой «усилие — перемещение». У сухого картона он показывает столь же выраженную зависимость от направления, как и прочность при сжатии. Во влажном картоне наряду с меньшими значениями жёсткости наблюдается менее выраженная зависимость от направления вследствие размягчения волокнистой структуры под действием влаги.
Модуль упругости при сжатии значительно ниже модуля упругости при растяжении. Например, для исследованного картона модуль в MD составляет 526 Н/мм² при сжатии и 6590 Н/мм² при растяжении — примерно в 11,5 раза больше при растяжении. В CD различие меньше — около шести раз (377 Н/мм² против 2650 Н/мм²), что можно объяснить меньшим количеством волокон, ориентированных в направлении действия напряжения.
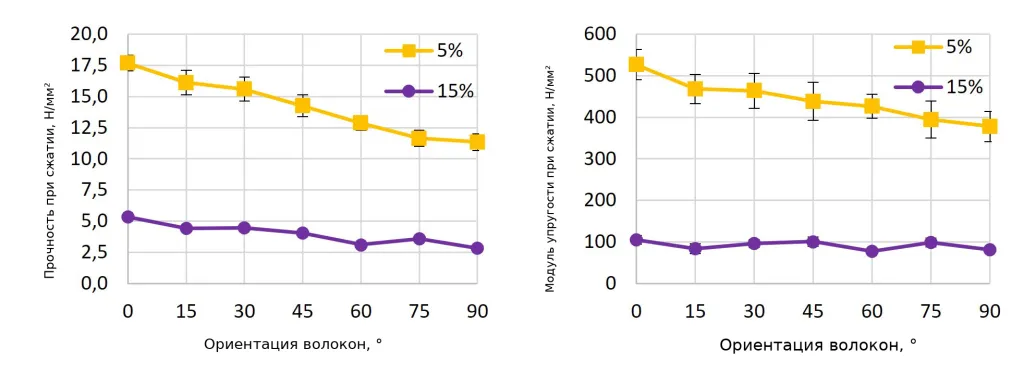
Рисунок 6. (а) Сопротивление сжатию и (б) модуль упругости при сжатии, полученные методом SCT для различных направлений волокон.
Распределение напряжений по результатам численного моделирования
Распределение напряжений по численной модели определяли отдельно для MD и CD, а также для радиального и тангенциального направлений (рис. 7а). Кривые для картона влажностью 15%, при усилии прижима 1500 Н и глубине вытяжки 2 мм представлены на рис. 7б. Как и ожидалось, в донной части круглой заготовки возникают растягивающие напряжения. Примерно на радиусе 50 мм находится переходная область между радиусами пуансона и матрицы.
Во фланцевой зоне в радиальном направлении действуют растягивающие напряжения, которые стремятся к нулю на кромке заготовки, как и следует из теории. Напряжения в MD выше, чем в CD, вследствие большей прочности и меньшего удлинения материала. В тангенциальном направлении по всей фланцевой зоне наблюдаются отрицательные напряжения, то есть сжимающие. При этом распределения в MD и CD существенно различаются: в MD сжимающее напряжение почти линейно возрастает к наружной кромке; в CD наибольшие тангенциальные сжимающие напряжения наблюдаются у радиуса матрицы, затем уменьшаются к наружной кромке заготовки и приближаются к нулю.
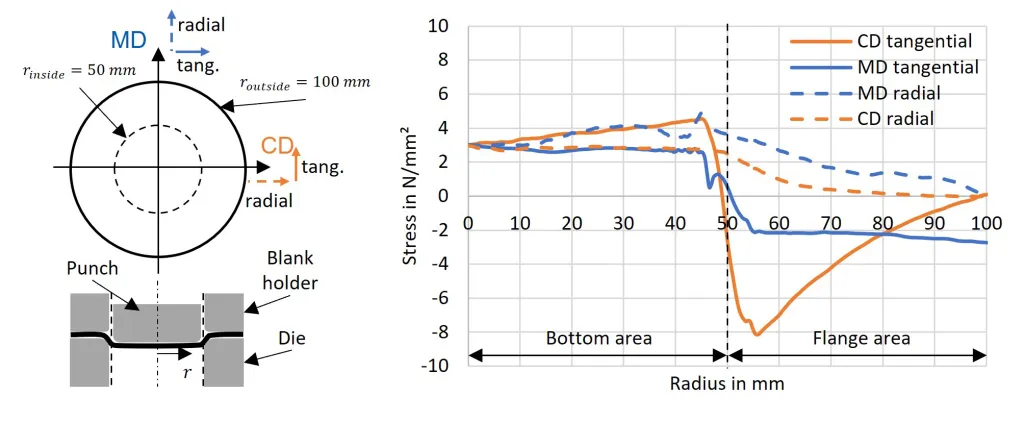
Рисунок 7. (а) Исследованные радиальные и тангенциальные напряжения в MD и CD во фланцевой зоне; (б) примеры распределения напряжений.
При увеличении глубины вытяжки абсолютные значения тангенциальных сжимающих напряжений возрастают; максимум в CD остаётся у радиуса матрицы, а в MD — у наружной кромки заготовки. На рис. 8 показаны максимальные значения напряжений в MD и CD в зависимости от глубины вытяжки: слева для сухого картона, справа — для влажного. Пунктирными линиями также представлены предельные значения SCT для MD и CD (рис. 6а).
Как отмечалось выше, возможность образования складок можно оценить сравнением критического сжимающего напряжения с действующим. Последнее возрастает квадратично с глубиной вытяжки. По численно рассчитанным напряжениям первая складка в сухом образце должна возникнуть в CD при глубине приблизительно 2,8 мм, когда превышается критическое сжимающее напряжение. Для складок, ориентированных в CD, необходимо сопоставлять тангенциальные напряжения с критической прочностью при сжатии в перпендикулярном направлении, то есть MD. Сравнение с экспериментом показывает принципиальное согласие: первая складка в CD обнаруживается при глубине около 3,2 мм. По распределению напряжений во фланце складки должны зарождаться у внутреннего радиуса (рис. 7), что также наблюдалось экспериментально (рис. 5).
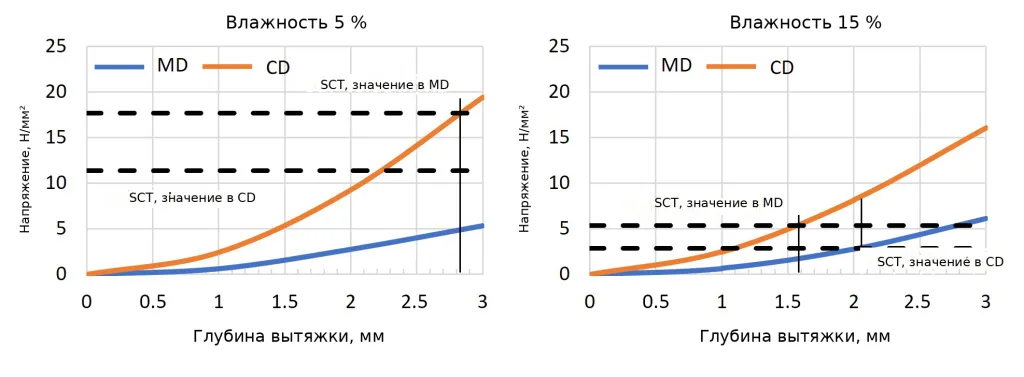
Рисунок 8. Максимальные тангенциальные сжимающие напряжения во фланцевой зоне по результатам численного моделирования в зависимости от глубины вытяжки при (а) низкой и (б) высокой влажности. Показаны абсолютные значения отрицательных напряжений.
Из-за меньшего сжимающего напряжения складки в MD прогнозируются при глубине около 5,5 мм, тогда как в эксперименте они появляются приблизительно при 3,7 мм. Численно полученные кривые показывают повышенные сжимающие напряжения у наружной кромки заготовки, где, следовательно, можно ожидать зарождения складок. Для некоторых складок это подтвердилось экспериментально (рис. 5). Следует учитывать, что модель не описывает снижение напряжений после образования складок, ожидаемое в реальном процессе, и не учитывает пористость, которая может снижать сжимающие напряжения [9].
Для влажного картона максимальные сжимающие напряжения в CD по численной модели ниже, чем у сухого, но в MD несколько выше. Значительно различается и прочность при сжатии по SCT. В результате складки прогнозируются в CD при глубине около 1,6 мм и в MD — около 2,05 мм. Экспериментально первые складки появляются в CD примерно при 4,1 мм и в MD при 4,8 мм. Согласно [11], результаты SCT существенно зависят от характера зажима вследствие малой свободной длины участка, на котором возможно выпучивание. Условия нагружения при SCT заметно отличаются от условий глубокой вытяжки, в том числе по наложенным усилиям прижима и характеру закрепления.
Распределение напряжений по аналитической модели
На рис. 9 представлено распределение радиальных и тангенциальных напряжений во фланце, рассчитанное аналитически без учёта усилия прижима. Радиальные напряжения положительны и достигают наибольшего значения у внутреннего радиуса, аналогично численной модели. К наружной кромке они стремятся к нулю в соответствии с граничным условием. Тангенциальные напряжения отрицательны по всей фланцевой зоне и изменяются по закону 1/r². Следовательно, наибольшие по абсолютной величине напряжения возникают у внутреннего радиуса, как и в расчёте для CD по численной модели. К наружному радиусу диска тангенциальные напряжения остаются отрицательными.
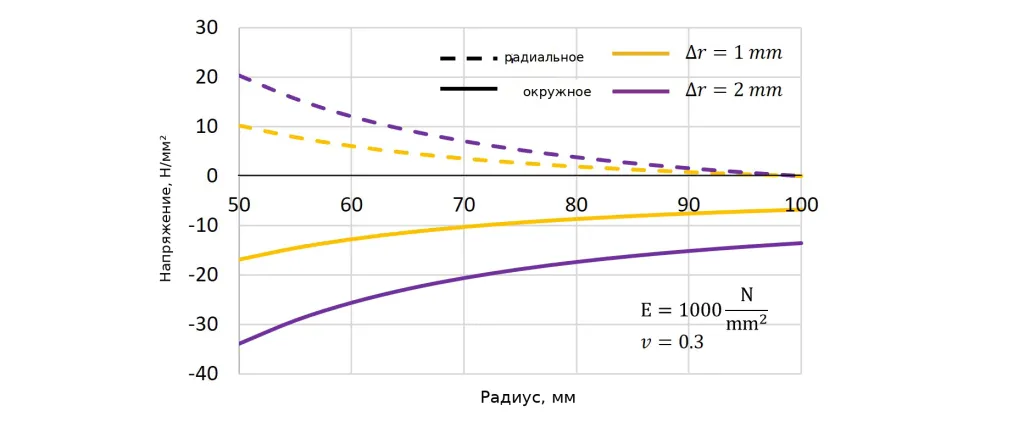
Рисунок 9. Распределение радиальных и тангенциальных напряжений, полученное аналитической оценкой для двух значений глубины вытяжки.
Предложенная аналитическая модель основана на допущении изотропности материала и потому не полностью отражает анизотропию промышленного картона. Несмотря на это исходное допущение, исследовали возможность определения тангенциальных сжимающих напряжений для MD и CD по полученной формуле с использованием направленно-зависимых свойств материала.
В качестве эффективных упругих параметров использовали модули упругости при сжатии, зависящие от направления и влажности, измеренные методом SCT. Коэффициент Пуассона экспериментально не определяли. Поэтому для направления MD–CD принимали ν12 = 0,3, а взаимное значение вычисляли как ν21 = ν12 · ECD/EMD.
На рис. 10 представлены максимальные по абсолютной величине тангенциальные сжимающие напряжения в MD и CD при двух уровнях влажности в зависимости от глубины вытяжки. Для определения тангенциальных сжимающих напряжений, вызывающих складки в MD, необходимо использовать свойства материала в CD, описываемые модулем упругости при сжатии в CD (рис. 6); для обратного случая направления меняются местами. Как следует из уравнения (8), максимальное сжимающее напряжение линейно увеличивается с глубиной вытяжки. Сопоставление с прочностью при сжатии по SCT показывает, что в сухом картоне первая складка в MD прогнозируется при глубине около 1,7 мм, а в CD — около 2 мм. Эта оценка отличается от эксперимента как порядком, так и значениями (первая складка в CD при 3,2 мм, в MD — при 3,7 мм).
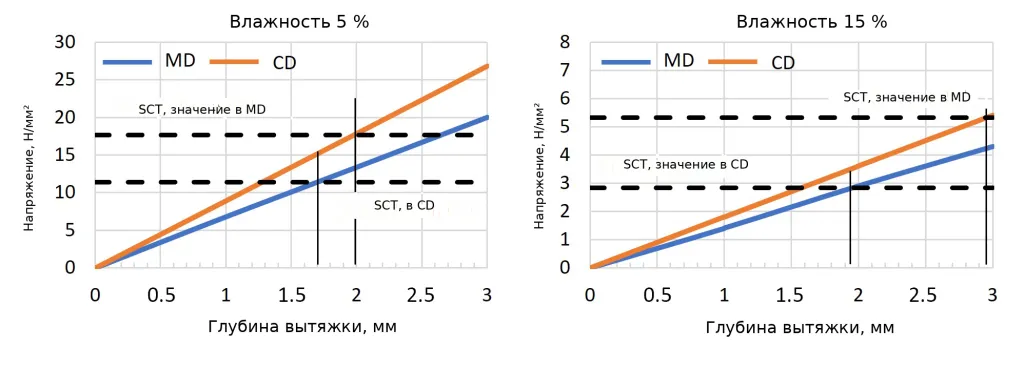
Рисунок 10. Максимальные тангенциальные сжимающие напряжения во фланцевой зоне, рассчитанные аналитически в зависимости от глубины вытяжки для (а) низкой и (б) высокой влажности материала. Показаны абсолютные значения отрицательных напряжений.
Для влажного картона заметно меньший модуль упругости приводит к более позднему расчётному началу складкообразования, несмотря на более низкие значения SCT. Первые складки ожидались бы в MD при глубине около 1,9 мм, а в CD — около 3 мм. Здесь также порядок и значения ещё сильнее отличаются от экспериментальных (CD — 4,1 мм, MD — 4,8 мм).
Учёт усилия прижима через трение вводит дополнительную составляющую нагрузки, зависящую от радиуса. Она изменяет распределение тангенциальных сжимающих напряжений, особенно в наружной зоне фланца. Однако поскольку постоянные интегрирования определяются из граничных условий, суммарное напряжение возрастает неравномерно. Наложенная составляющая трения перераспределяет тангенциальные сжимающие напряжения и снижает их абсолютную величину в части наружной зоны фланца (рис. 11а). В результате область максимального сжимающего напряжения смещается к меньшим радиусам.
На рис. 11б для картона низкой влажности показано влияние наложенной силы трения на ожидаемое складкообразование. С увеличением усилия прижима при той же глубине вытяжки наблюдается меньшее тангенциальное сжимающее напряжение. При сопоставлении с прочностью при сжатии по SCT это означает более позднее начало складкообразования. Например, при усилии прижима 3000 Н первая складка в MD ожидается на глубине около 1,9 мм вместо 1,7 мм без прижима. Несмотря на расхождение с экспериментальным значением 3,7 мм, тенденция совпадает с экспериментом: с ростом усилия прижима первая складка появляется позже (рис. 3в).
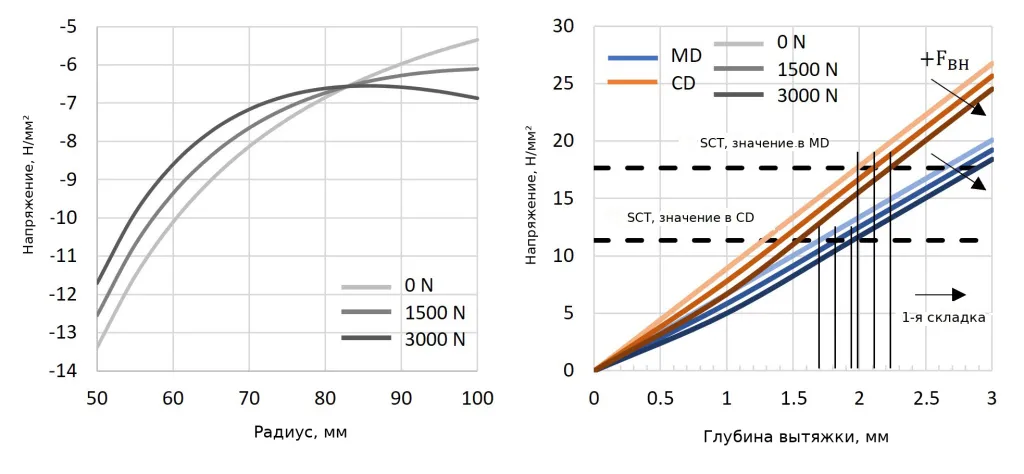
Рисунок 11. (а) Аналитически определённые тангенциальные сжимающие напряжения с учётом усилия прижима, пример для MD при низкой влажности материала; (б) полученные максимальные абсолютные значения сжимающих напряжений в зависимости от глубины вытяжки в MD и CD (разные цвета) для различных усилий прижима (разная интенсивность цвета).
Даже с учётом усилия прижима в виде распределённой силы трения остаются расхождения с экспериментально наблюдаемыми складками. Аналитически рассчитанная глубина их возникновения постоянно ниже экспериментальной. Возможное объяснение состоит в том, что аналитическая модель предполагает прямое соответствие глубины вытяжки изменению внутреннего радиуса фланца, не учитывая удлинение в донной части и уже вытянутой стенке. Как видно на рис. 3б, на начальной стадии радиальное втягивание наружной кромки существенно отличается от глубины вытяжки. Втягивание по внутреннему радиусу фланца, используемое в аналитическом рассмотрении, непосредственно измерить нельзя, но предполагается, что оно находится между глубиной вытяжки и втягиванием по наружному радиусу.
Следовательно, аналитическая модель переоценивает фактическое радиальное сокращение фланца. Поскольку рассчитанные тангенциальные сжимающие напряжения непосредственно пропорциональны заданному радиальному перемещению, критический уровень достигается слишком рано и складкообразование прогнозируется при меньшей глубине, чем в эксперименте. Дополнительные расхождения обусловлены упрощающими допущениями: эквивалентной изотропностью, идеализированным описанием трения прижима, отсутствием учёта релаксации напряжений после складкообразования, а также структурных эффектов, включая пористость и расслоение. Кроме того, критические сжимающие напряжения по SCT лишь приближённо отражают реальные условия потери устойчивости во фланце при глубокой вытяжке.
Допущение эквивалентной изотропности позволяет получить решение в замкнутой форме, но недостаточно описывает выраженную ортотропию картона. Локальные радиальное и тангенциальное направления во фланце непрерывно меняют ориентацию относительно MD и CD, поэтому ортотропная модель приводила бы к зависящим от угла жёсткости и распределениям напряжений. Это может влиять как на величину и положение максимальных тангенциальных сжимающих напряжений, так и на прогнозируемую последовательность возникновения складок, особенно при низкой влажности, когда анизотропия выражена сильнее.
Таким образом, аналитическую модель следует рассматривать как упрощённое приближение для выявления основных механизмов напряжённого состояния, а не как полностью количественный прогностический инструмент. В дальнейших исследованиях целесообразно перейти к ортотропной модели с зависящими от направления упругими параметрами, коэффициентами Пуассона и критическими сжимающими напряжениями, а также учитывать экспериментально измеренное радиальное втягивание, более подробное описание трения и давления прижима и механизмы потери устойчивости вне плоскости листа или расслоения.
Для сопоставления расчётных оценок с экспериментами на рис. 12 сведены глубины начала складкообразования, определённые экспериментально и рассчитанные численным и аналитическим методами для MD и CD при обоих уровнях влажности. Численный подход для некоторых сочетаний параметров даёт более близкую оценку, но не воспроизводит во всех случаях экспериментально установленную последовательность и абсолютные глубины появления складок. Аналитическая модель систематически прогнозирует начало складкообразования при меньшей глубине, чем наблюдается экспериментально. Учёт усилия прижима в аналитической модели сдвигает прогноз к большей глубине, но результаты всё ещё ниже экспериментальных. Основной причиной расхождения считается упрощённое граничное условие аналитической модели, в котором заданная глубина вытяжки непосредственно превращается в радиальное перемещение фланца.
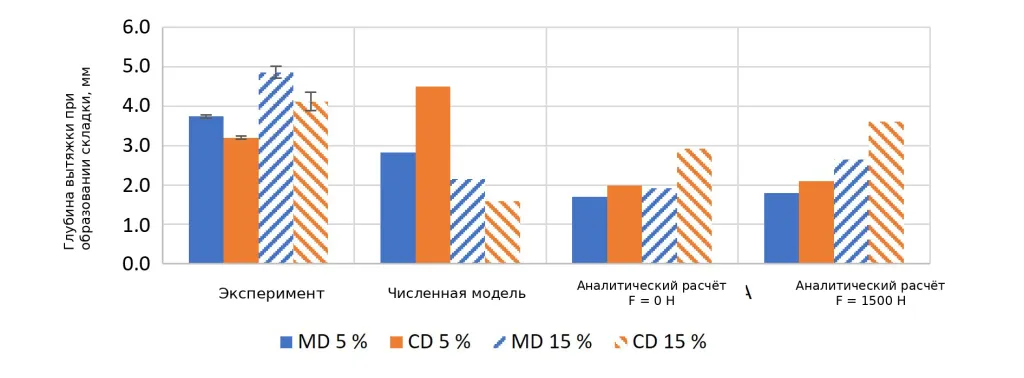
Рисунок 12. Сопоставление глубины начала складкообразования по экспериментальным данным и прогнозам численного и аналитического подходов для MD и CD при низкой и высокой влажности.
Выводы
Прозрачная матрица, использованная в исследовании, позволяет анализировать образование складок непосредственно во время процесса. Наблюдение готовых вытянутых изделий показывает, что большинство складок располагается в MD. Однако при отслеживании складкообразования по мере увеличения глубины вытяжки установлено, что первые складки появляются в CD. Большое число складок в MD образуется лишь на более поздней стадии процесса, примерно при глубине 10 мм. Отдельные складки, ориентированные параллельно MD, распространяются снаружи внутрь, тогда как большинство складок, особенно других ориентаций, растёт изнутри наружу.
Для более точного понимания возникновения первой складки была проведена оценка критических и действующих сжимающих напряжений во фланце. Критические напряжения определяли методом SCT для разных уровней влажности и направлений волокон. Действующие напряжения рассчитывали двумя способами. Кривые напряжений, полученные численным моделированием, демонстрируют сильную зависимость от направления вследствие анизотропии материала. Это отражается на величинах и характере распределения тангенциальных сжимающих напряжений по фланцу. Сравнение с прочностью при сжатии по SCT показывает принципиальное соответствие прогнозируемого и экспериментального складкообразования: первой ожидается складка в CD, а складки в MD появляются при большей глубине. Отдельные складки, распространяющиеся в MD снаружи внутрь, объясняются повышенными тангенциальными сжимающими напряжениями у наружного радиуса. Количественные расхождения с экспериментом, в частности, можно объяснить влиянием закрепления образца при SCT на определяемую прочность при сжатии [11].
Также была получена упрощённая аналитическая оценка действующих сжимающих напряжений, которые сопоставлялись с критическими значениями. Несмотря на допущение изотропности материала, предложенная модель отражает основные механические механизмы формирования напряжений при глубокой вытяжке. Назначая для нагружения в MD и CD эффективные упругие параметры, модель в усреднённом виде учитывает наиболее существенные проявления анизотропии. Это позволяет физически обоснованно и с небольшими вычислительными затратами оценивать распределения напряжений и критические зоны, склонные к потере устойчивости, сохраняя аналитическое решение в замкнутой форме. Из-за значительной идеализации, даже при учёте усилия прижима, сохраняются существенные расхождения между расчётным и экспериментальным складкообразованием. Дальнейшие работы должны устранить эти ограничения путём расширения аналитического описания до ортотропной модели, включения экспериментально измеренного втягивания и более подробных механизмов неустойчивости.
Благодарности
Исследования выполнены в рамках проекта DFG 524957871 «Управление складкообразованием материалов на волокнистой основе посредством адаптивного регулирования процесса и регистрации данных камерой в прозрачных формующих инструментах». Авторы благодарят Немецкое научно-исследовательское общество (DFG) за поддержку проекта, а также Институт технологии бумаги и машиностроительных процессов (PMV) за предоставленную возможность проведения испытаний SCT.
Литература
1. Hauptmann, M. “Die gezielte Prozessführung und Möglichkeiten zur Prozessüberwachung beim mehrdimensionalen Umformen von Karton durch Ziehen [Targeted process control and possibilities for process monitoring during multidimensional forming of paperboard by drawing],” Ph.D. thesis, Technical University of Dresden, Dresden, Germany, 2010.2. Leminen, V., Tanninen, P., Lindell, H., et al., BioResources 10(2): 2235(2015). https://doi.org/10.15376/biores.10.2.2235-2243.
3. Hauptmann, M., Weyhe, J. and Majschak, J.-P., J. Mater. Process. Technol. 232: 142(2016). https://doi.org/10.1016/j.jmatprotec.2016.02.007.
4. Müller, T., Lenske, A., Hauptmann, M., et al., BioResources 12(2): 3530(2017). https://doi.org/10.15376/biores.12.2.3530-3545.
5. Franke, W., Stein, P., Dörsam, S., et al., “Formability of paperboard during deep-drawing with local steam application,” AIP Conf. Proc. 1960(1): 100008(2018). https://doi.org/10.1063/1.5034948.
6. Vogt, L. and Hauptmann, M., J. Manuf. Mater. Process. 9(5): 142(2025). https://doi.org/10.3390/jmmp9050142.
7. Scherer, K., Das Ziehen von Pappe: Untersuchungen über die Ziehfähigkeit und den Ziehvorgang von Pappe [Drawing of paperboard: Investigations into the drawability and drawing process of paperboard], Papier-Zeitung Verlagsgesellschaft m.b.H., Berlin, 1935.
8. Müller, T., Lenske, A., Hauptmann, M., et al., Packag. Technol. Sci. 30(11): 703(2017). https://doi.org/10.1002/pts.2315.
9. Hauptmann, M., Wallmeier, M., Erhard, K., et al., Cellulose 22(5): 3377(2015). https://doi.org/10.1007/s10570-015-0732-x.
10. Lenske, A., Müller, T., Ludat, N., et al., BioResources 17(2): 2403(2022). https://doi.org/10.15376/biores.17.2.2403-2427.
11. Borgqvist, E., Wallin, M., Tryding, J., et al., Packag. Technol. Sci. 29(7): 397(2016). https://doi.org/10.1002/pts.2218.
12. Linvill, E., Wallmeier, M., and Östlund, S., Int. J. Solids Struct. 117: 143(2017). https://doi.org/10.1016/j.ijsolstr.2017.03.029.
13. Sanjon, C.W., Leng, Y., Yan, Y., et al., Materials 17(17): 4177(2024). https://doi.org/10.3390/ma17174177.
14. Brunk, C. and Groche, P., BioResources 21(2): 2832(2026). https://doi.org/10.15376/biores.21.2.2832-2850.
15. Brunk, C. and Groche, P., TAPPI J. 24(8): 397(2025). https://doi.org/10.32964/tj24.8.397.
16. Rak, A., Bechtold, J., Brunk, C., et al., Mach. Vis. Appl. (under review).
17. Jessen, N. and Groche, P., BioResources 20(1): 1399(2025). https://doi.org/10.15376/biores.20.1.1399-1412.
18. Mittelstedt, C., Theory of Plates and Shells, Springer Vieweg, Berlin/Heidelberg, 2023.